 Дубовая Роща
Обрезная доска получает заданную ширину после обработки боковых кромок. Но до этого нужно выбрать положение бревна, схему распила и размеры заготовок. От этих решений зависит, какие сечения удастся получить, сколько материала останется в боковых частях и какие особенности древесины окажутся на пласти. Одинаковый станок не даёт одинакового выхода из любых брёвен.
Разберём именно лесопильную часть технологии: превращение круглого ствола в доски с заданными кромками и длинами. Общая организация предприятия описана в статье производство пиломатериалов, а свойства готового товара — в материалах о размерах и качестве. Здесь основной вопрос — как схема раскроя связана с полученным ассортиментом и почему нельзя оценивать процесс только количеством опилок.
Что означает слово «обрезная»
Название описывает обработку кромок, но не подтверждает сушку, строгание или готовность к чистовой отделке. После лесопильной операции поверхность обычно сохраняет следы пиления. Доска может быть направлена на сушку, строительный заказ или дальнейшее профилирование. Эти варианты являются разными маршрутами одной исходной пилопродукции.
Не следует автоматически считать обрезную доску идеальным прямоугольником без любых особенностей. Допустимость обзола и других признаков зависит от требований к поставке. Сам термин не заменяет сорт и спецификацию. Чтобы оценить конкретный товар, нужны порода, размеры, влажностное состояние и применимые критерии качества. Классификация собрана в статье виды пиломатериалов.
Строганая доска проходит дополнительную механическую обработку поверхности. Профильное изделие получает предусмотренное сечение, например шип и паз. Если в заказе нужна именно такая продукция, исходный лесопильный размер ещё не является готовым размером изделия. Это различие важно при планировании припусков и сравнении цены сырой заготовки с готовой отделкой.
Сырьё определяет возможный ассортимент
Перед распилом оценивают длину и диаметр бревна, сбег, кривизну, видимые повреждения и особенности древесины. Сбег означает уменьшение диаметра по длине. Поэтому ширина, доступная в одном конце, может отсутствовать в другом. План раскроя должен учитывать всё бревно, а не только самый крупный торец, удобный для фотографии.
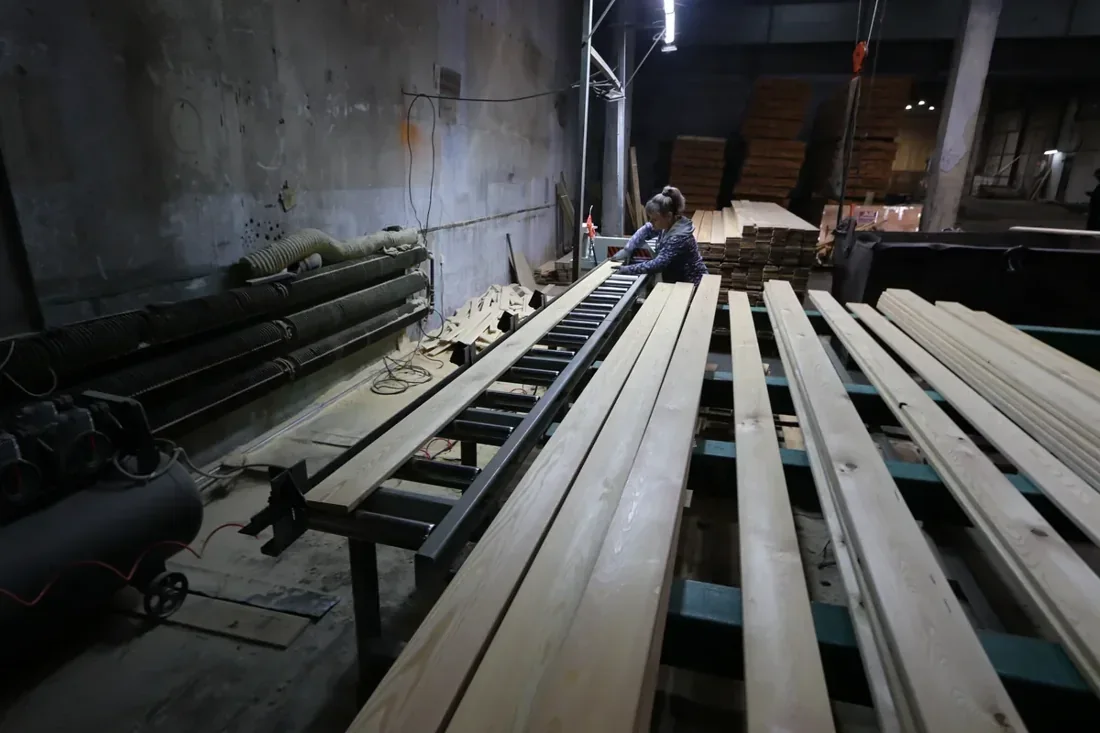
Изогнутое бревно нельзя представить прямым цилиндром того же максимального диаметра без потери точности расчёта. При попытке получить длинные прямые детали часть материала уйдёт на выравнивание геометрии. Иногда другое расположение или ассортимент коротких деталей даёт более разумный результат. Решение зависит от заказа, а не от одного универсального правила распила.
Часть внутренних особенностей проявится только после вскрытия ствола. Поэтому раскрой иногда корректируют по ходу процесса в рамках технологии. Это не означает хаотичную работу: нужно понимать, какие альтернативные размеры и назначения допустимы. Если все решения принимать только после получения неподходящих заготовок, полезный выход основного заказа может снизиться.
Подготовка бревна и роль окорки
Подготовка сырья уменьшает влияние загрязнений и помогает организовать стабильный процесс подачи. Кора и загрязнённая поверхность имеют значение для состояния режущего инструмента и обращения с побочной продукцией. Конкретная линия может включать окорку и другие операции подготовки. Наличие такого участка не означает, что на фотографии показана полная технология выпуска выбранной доски.
Производственные кадры полезны для понимания последовательности, но по общему виду оборудования нельзя установить режим, сорт или точность конкретной партии. Поэтому подпись к снимку должна описывать то, что видно: брёвна, подачу, доски, пакеты. Утверждение о выполненной технологической операции требует соответствующего основания, а не только похожего станка в кадре.
После подготовки бревно размещают относительно линии реза. Выбранная ориентация влияет на расположение годичных слоёв и дефектов в будущих досках. Ошибка исходного положения может ограничить возможные размеры следующих деталей. Поэтому первый рез является частью общей схемы раскроя, а не независимым действием «снять лишнее с края».
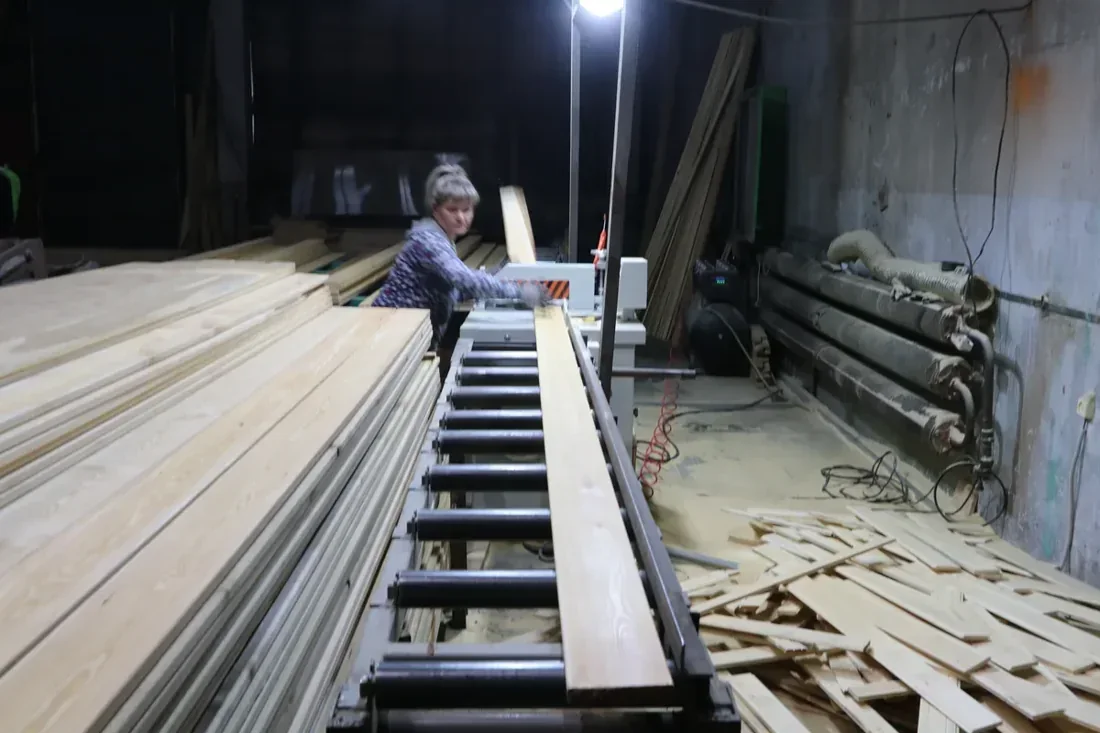
Два понятных маршрута получения досок
При одном варианте из бревна получают необрезные доски, после чего формируют их кромки на отдельной операции. Такой маршрут позволяет оценивать каждую заготовку и выбирать пригодную ширину. При другом сначала выделяют брус или двухкантную заготовку, которую затем делят на доски. Реальные предприятия используют разные сочетания операций в зависимости от оборудования и ассортимента.
Маршруты нельзя ранжировать словами «старый плохой» и «новый хороший» без условий. Важны размеры сырья, требуемые сечения, производительность и полезный выход. Подходящая для одного заказа схема может быть невыгодна для другого. Технологическое решение оценивают по тому, какие пригодные изделия получены из конкретной партии сырья.
Почему боковые доски отличаются от центральных
Положение заготовки в стволе влияет на рисунок годичных слоёв, доступную ширину и расположение сердцевины. Боковой участок имеет иную геометрию, чем центральная часть. Это не делает одну группу автоматически пригодной для всех задач, а другую отходами. Для каждой выбирают допустимое назначение и дальнейшую обработку.
Если после первичного распила остаётся материал с округлой наружной стороной, его не следует называть полноценной обрезной доской только по наличию одной плоской поверхности. Для такого сырья есть отдельные категории и варианты использования. Подробнее — горбыль: виды и полезный выход. Граница между основной продукцией и побочными частями должна оставаться понятной.
Формирование кромок задаёт ширину
На кромкообрезной операции удаляют боковые участки так, чтобы получить предусмотренную ширину и допустимую геометрию. Важно расположить линию обработки относительно всей длины заготовки. Выбор слишком большой ширины может оставить нежелательный участок кромки, а чрезмерное уменьшение отправит пригодный материал в обрезки. Решение связано с требованиями изделия.
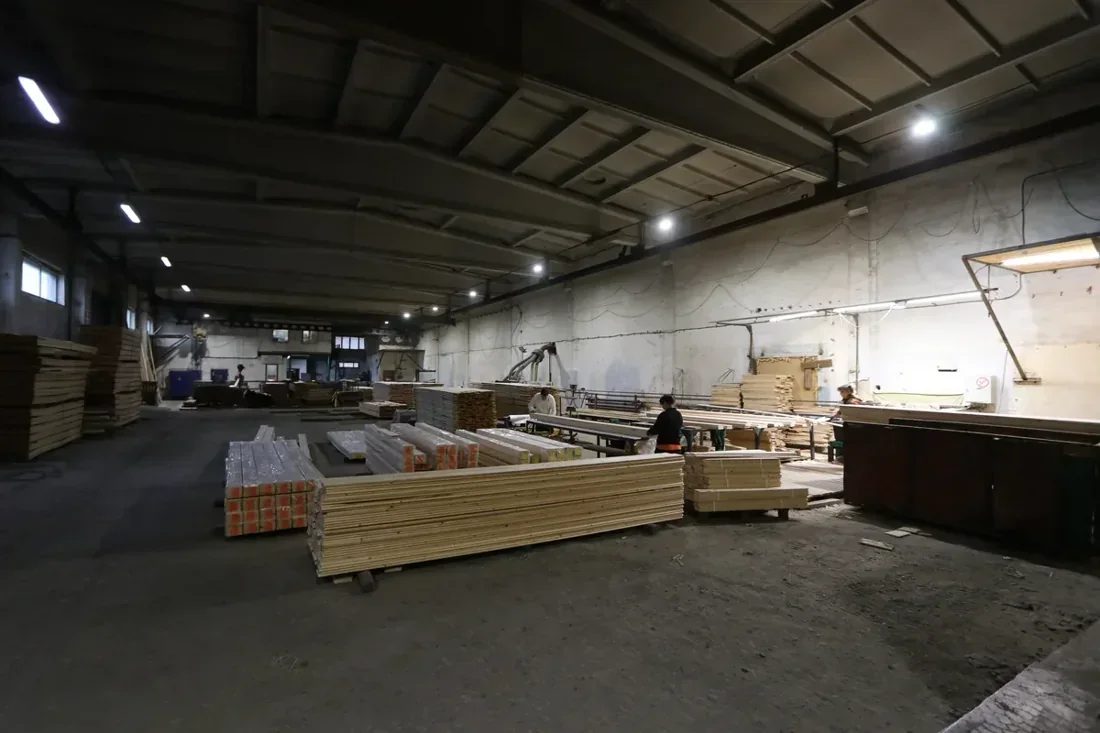
Если доска заметно меняет ширину по длине до обработки, удобный замер в середине не показывает её полезную ширину. Технолог учитывает узкие места, искривления и допустимые дефекты. Именно поэтому объём исходной необрезной заготовки не равен объёму готовой обрезной доски того же общего размера. Различаются и способы её учёта.
Условный пример выбора ширины
Предположим, из конкретной заготовки по всей требуемой длине получается полоса шириной 150 мм, а полоса 175 мм захватывает непригодный участок у одного конца. Возможны разные решения: оставить 150 мм по всей длине, изменить длину или направить заготовку в другой ассортимент. Выбор зависит от заказа. Само желание получить больше кубометров не делает непригодный вариант качественной продукцией.
Это пример логики, а не инструкция по наладке оборудования. На работающем станке используют утверждённые процедуры и средства безопасности. Потребителю полезно понимать, почему разные длины и ширины в партии не всегда случайны: они могут быть результатом осмысленного раскроя. Но согласованный ассортимент нельзя менять без отражения в документах поставки.
Пропил тоже расходует древесину
Режущий инструмент удаляет материал в зоне реза. При последовательности распилов эти потери накапливаются. Поэтому нельзя разделить доступную ширину заготовки на толщину будущей доски, совсем не учитывая пропил. В производственном расчёте также есть припуски и ограничения исходной геометрии.
Условная плоская заготовка имеет доступную ширину 200 мм в направлении деления. Если планируются пять деталей толщиной 40 мм и между ними четыре пропила по 3 мм, требуется 5 × 40 + 4 × 3 = 212 мм. Такой комплект в 200 мм не помещается даже без других припусков. Это арифметический пример, а не характеристика конкретной пилы; фактическую ширину пропила берут для применяемого инструмента и процесса.
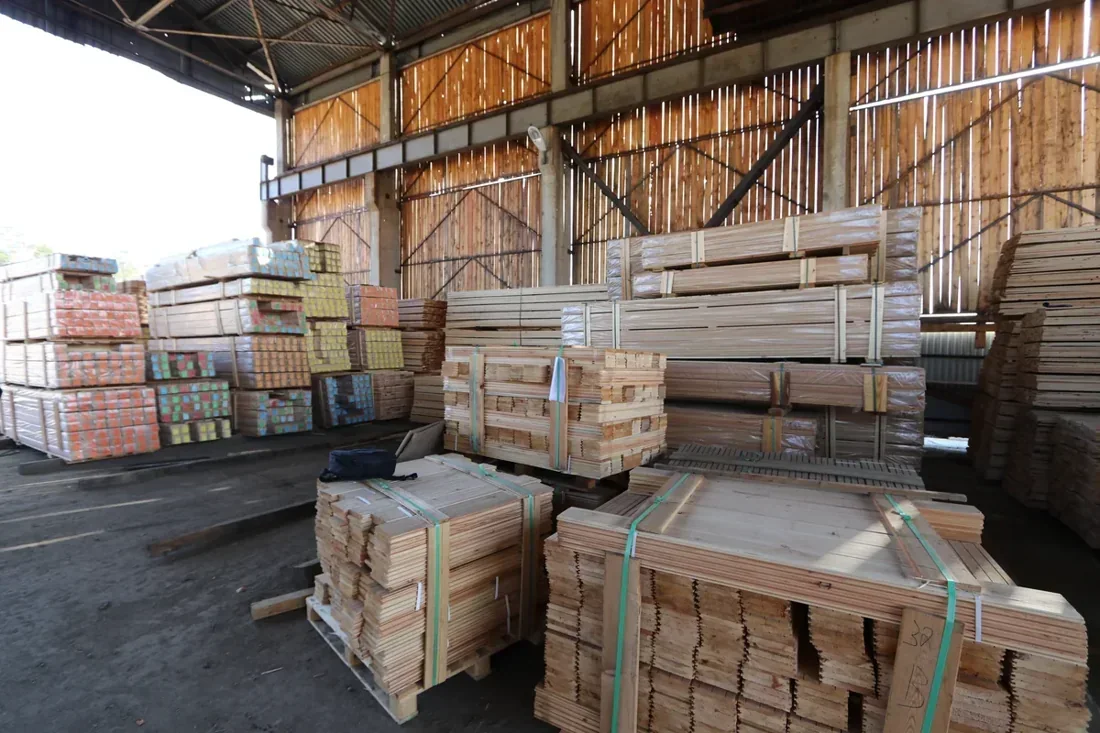
Уменьшение пропила может улучшить выход, но не является единственным критерием выбора оборудования. Требуются устойчивость реза, точность, подходящая производительность и качество поверхности. Если экономия сопровождается отклонениями, которые затем приходится снимать при обработке, итоговая выгода меняется. Считать следует пригодный конечный ассортимент, а не только ширину удалённой полосы.
Почему размер после распила не равен размеру после сушки
При высыхании древесина меняет поперечные размеры. Если доска предназначена для дальнейшей сушки, технология должна учитывать требуемое состояние на выходе. Нельзя выпилить ровно окончательное сечение при любом исходном состоянии и ожидать, что оно сохранится. Но и добавлять одинаковый припуск ко всем породам и размерам неправильно.
ГОСТ 24454-80, пункт 5, связывает номинальные размеры толщины и ширины хвойных пиломатериалов с влажностью 20%; при другом состоянии учитывают усушку по предусмотренным правилам. Это положение относится к размерному учёту пиломатериала. Оно не означает, что 20% подходит для любой внутренней отделки или что именно такой должна быть готовая половица.
Для конкретного заказа уточняют, какой размер указан: размер поставки при определённом состоянии или промежуточная заготовка под дальнейшее изготовление. Детальный размерный справочник находится в статье размеры обрезных досок. Физические причины изменений раскрыты в материале сушка древесины.
Торцевание и получение согласованных длин
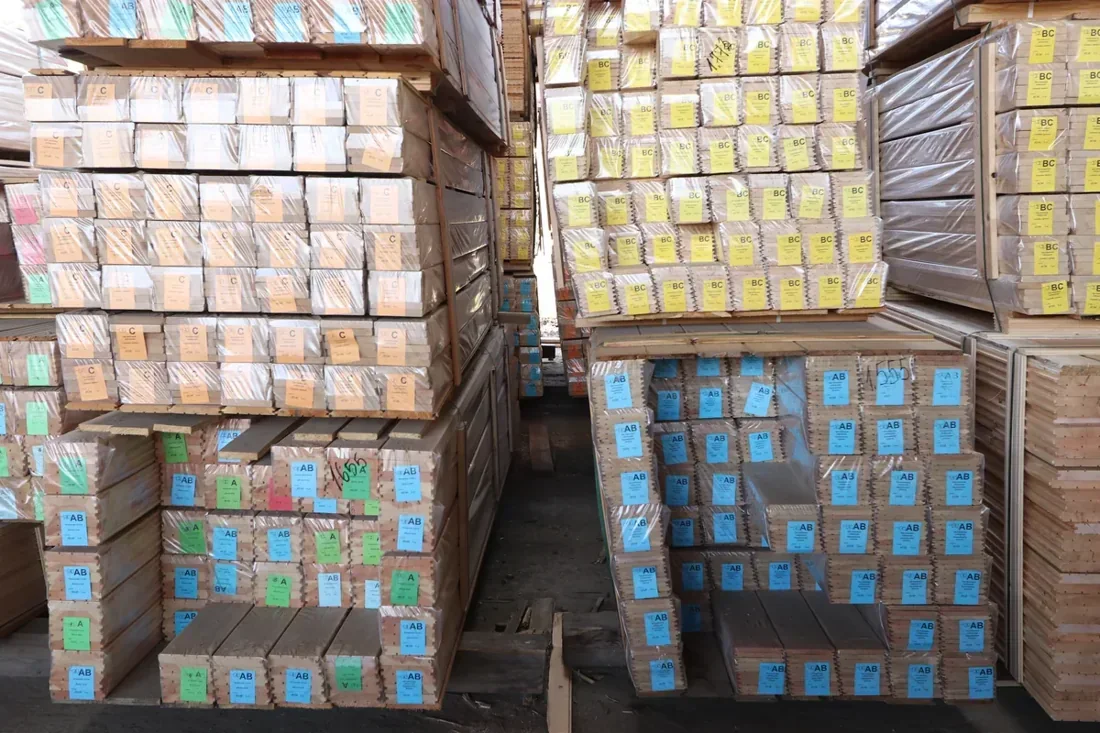
После продольных операций формируют длину и торцы в соответствии с маршрутом изготовления. При этом могут удаляться непригодные концевые участки. Нужно учитывать не только видимую длину исходного бревна, но и то, сколько остаётся после подготовки и удаления дефектов. Заказ на определённые целые длины требует собственного плана выхода.
Если из шестиметровой заготовки вырезали повреждённую часть, оставшаяся деталь не может продолжать учитываться как шестиметровая. Даже когда общий объём партии отличается мало, покупателю может не хватить длины для нужного пролёта или ряда. Поэтому в ведомости отгрузки сохраняют распределение по длинам, а не только суммарные кубические метры.
Длина и полезность для заказчика
Две партии одинакового объёма могут давать разный результат на объекте. Длинные детали позволяют выполнить одни схемы раскроя, короткие — другие. Если заказчик согласовал замену, это отражают в спецификации. Если согласования нет, арифметическое равенство объёма не доказывает равноценность поставки. Такое различие особенно важно для строительства и последующего профилирования.
Сведения о будущем использовании полезно передавать ещё при заказе заготовки. Для проектирования деревянных конструкций нужны предусмотренные сечения и длины, а для столярной обработки — конечный чертёж и припуски. Лесопильное производство не должно угадывать эти условия по общему слову «доска для дома».
Как считают полезный выход
Выход определяют как отношение согласованного объёма полученной продукции к объёму исходного сырья, при понятных правилах учёта. Важно указать, что входит в числитель: только основной ассортимент, вся товарная пилопродукция или ещё побочные позиции. Без этого два процента выхода могут описывать разные результаты и не сравниваться напрямую.
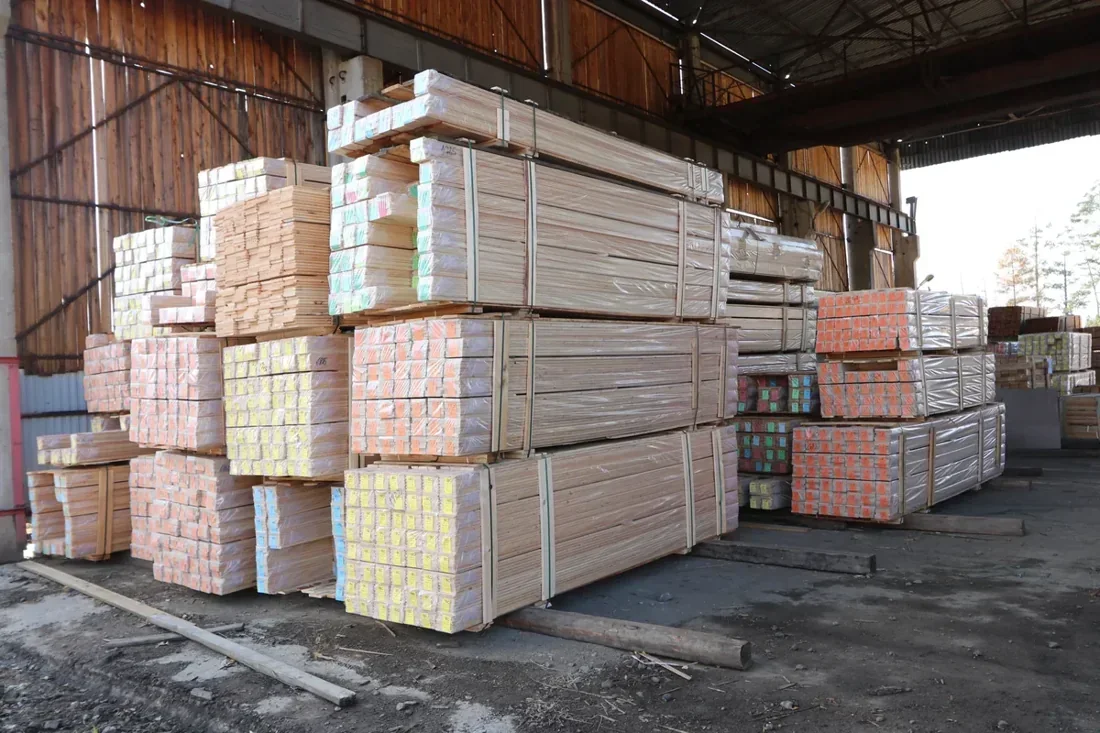
Например, из условных 10 м³ сырья получено 5,2 м³ основного ассортимента и 0,8 м³ другой пригодной пилопродукции. Выход основного ассортимента — 52%, суммарный выход этих двух групп — 60%. Это учебный расчёт, а не обещание конкретного результата для любого леса. Другие объёмы распределятся между побочными материалами, потерями обработки и особенностями учёта.
Почему процент без состава продукции вводит в заблуждение
Можно получить больше общего объёма, но меньше нужных заказчику длинных деталей. Или сохранить широкие заготовки, которые потребуют дополнительного удаления дефектов. Поэтому технологический результат оценивают по составу продукции и её пригодности. Ценность заказа не исчерпывается максимальным количеством кубов на выходе пилорамы.
Сравнение разных партий сырья требует одинаковой основы. Порода, диаметр, длина, кривизна и качество влияют на результат. Если эти условия различаются, изменение выхода нельзя приписывать только станку или оператору. Производственный анализ начинает с исходных данных и выбранного ассортимента, а затем рассматривает потери на отдельных операциях.
Что можно и чего нельзя исправить следующей обработкой
Строгание может улучшить поверхность и довести геометрию в пределах доступного припуска. Оно не возвращает удалённую древесину и не увеличивает недостаточное сечение. Сушка уменьшает влажность, но не делает любой дефект допустимым. Антисептирование решает свою задачу и не превращает повреждённый материал в здоровый. Каждая операция имеет определённую функцию.
Например, если после лесопиления на заготовке выраженная волна поверхности, нужно установить, остаётся ли достаточно материала для конечного размера. Если нет, простое обещание «потом прострогаем» не выполняет заказ. Если дефект находится в ответственной зоне будущего соединения, его допустимость оценивается по назначению. Для точного описания используют материал пороки древесины.
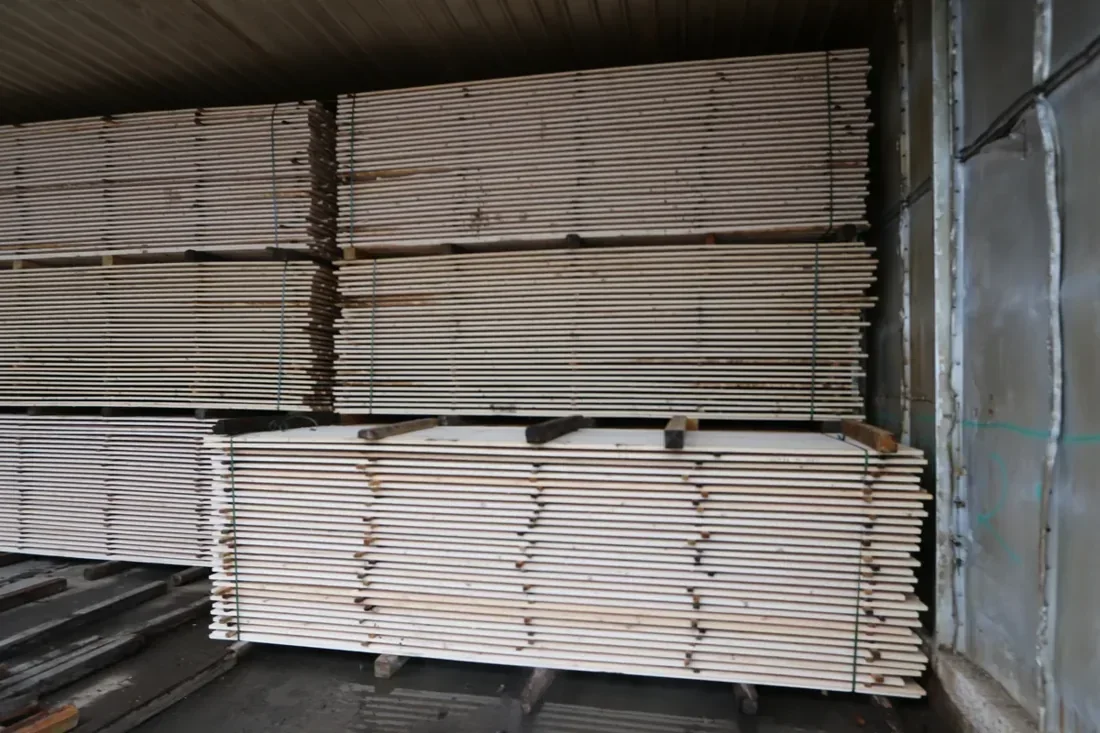
Фотография лицевой пласти не показывает все стороны и глубину дефекта. Для спорной ситуации нужны фактические измерения и осмотр. Это не повод отказываться от конкретного вывода, а способ получить достаточные основания для него. Полезно фиксировать, на каком этапе замечено отклонение: после распила, сушки, хранения или дальнейшей обработки.
Куда направляют полученную доску
Часть пилопродукции поставляется как строительный материал в согласованном состоянии. Другая проходит сушку и строгание, становится мебельной заготовкой или профильной облицовкой. Для имитации бруса следующий маршрут описан в статье технология изготовления имитации бруса. Каждая стадия должна сохранять пригодность материала для последующей.
Для наглядного примера конечного изделия можно сравнить исходную пилёную доску с готовым прямым планкеном из лиственницы. У отделочного профиля уже другое сечение и степень обработки. Нельзя считать, что одинаковая порода делает эти позиции взаимозаменяемыми. Разница цены и назначения связана в том числе с дополнительными операциями и требованиями к результату.
Если материал должен храниться до дальнейшей работы, его размещение не должно создавать новые деформации и увлажнение. Но складской порядок не исправляет неверно выбранную схему распила. Полезно разделять происхождение проблемы: исходная геометрия, обработка, сушка или последующее обращение. Тогда корректирующее действие будет относиться к нужному этапу.
Что должно остаться понятным после обсуждения технологии
Хорошее объяснение производства отвечает на пять вопросов: какое сырьё использовали, какой ассортимент планировали, как сформировали сечения, какие потери учли и в каком состоянии передали продукцию дальше. Рассказ только о современном оборудовании не раскрывает эти вопросы. И наоборот, понятная технологическая последовательность позволяет оценить результат даже без подробной экскурсии по каждому станку.
При заказе обрезной доски фиксируйте конечные размеры, длины, состояние материала и требования качества. При обсуждении выхода уточняйте состав учтённой продукции. Такой подход связывает лесопильную технологию с реальной потребностью объекта: получает значение не абстрактно большой объём, а пригодные детали нужного размера и назначения.
Вопросы и ответы
На каком этапе необрезная доска становится обрезной?
После продольной обработки обеих кромок до заданной ширины. При распиле бревна вразвал сначала получают доски с естественными краями, затем их обрезают на кромкообрезном оборудовании. При работе через брус-заготовку часть геометрии задаётся раньше, а последующие пропилы формируют доски требуемого сечения. Проверьте не только название станка, но и результат: две обработанные кромки, фактическую ширину, толщину и допустимость оставшегося обзола для заказанного сорта. Торцевание по длине выполняет другую задачу и само по себе не превращает необрезную доску в обрезную.
Распиловка и строгание — это одна операция?
Нет. Пила делит бревно или заготовку, формирует пласти, кромки и длину; на поверхности остаются следы пиления. Строгальный станок снимает тонкий слой с уже полученной заготовки и доводит её поверхность и сечение. Для сухого калиброванного изделия между этими этапами нужна сушка до заданного состояния. В заказе отдельно укажите, какие размеры нужны после всех операций. Если требуется готовая доска определённой толщины, нельзя выпилить сырую заготовку ровно в этот размер, а затем без потери сечения высушить и прострогать её.
Почему после сушки обрезная доска становится уже и тоньше?
Древесина усыхает при снижении содержания связанной влаги, поэтому распил на конечный размер без припуска не подходит для последующего получения сухой строганой доски того же сечения. При заказе назовите три вещи: готовое сечение, требуемую влажность и наличие строгания после сушки. Производство рассчитывает заготовку под породу, направление распила и режим обработки. При приёмке сравнивайте фактический размер с согласованным размером именно этой стадии. Например, запись «50 мм» без уточнения, сырая это заготовка или готовая строганая деталь, оставляет предмет спора ещё до запуска пилы.
Почему при обрезке кромок предлагают более узкую доску?
Посмотрите на заготовку по всей длине: естественный край сужается, поэтому широкое сечение без лишнего обзола может не поместиться в узкой части. Производство выбирает между меньшей шириной на полной длине, укороченной широкой деталью и иным раскроем. Попросите показать, какие размеры и полезные длины получатся в каждом варианте, затем сопоставьте их с вашим заказом. Если нужны длинные чистые кромки, короткая широкая доска не равноценна замене, даже при одинаковом объёме. Согласуйте изменение ассортимента до обрезки: снятую кромку вернуть уже нельзя.
Как проверить результат заказа на распиловку, не ограничиваясь общим объёмом?
До запуска согласуйте ведомость: порода, сечения, длины, состояние по влажности, сортировка и допустимый обзол. После распила разделите полученный материал по этим позициям, измерьте сечения и длины, посчитайте количество и только затем объём каждой группы. Отдельно запишите короткие заготовки и материал, который не соответствует заказанному назначению. Не принимайте весь выход одной строкой «доска», если в заказе были конкретные размеры и качество. Доска с лишним обзолом или недостаточной рабочей длиной не заменяет требуемую деталь только потому, что общий кубатурный итог совпал.