 Дубовая Роща
Механическая обработка древесины меняет размеры, форму или состояние поверхности заготовки с помощью инструмента. Распилить доску, выровнять пласть, получить одинаковую толщину, выбрать паз и подготовить поверхность под покрытие — разные задачи. Заказать просто «обработанную древесину» недостаточно: можно получить гладкую доску, которая не подходит по геометрии, либо точный размер с поверхностью, ещё требующей шлифования.
Здесь разобрана последовательность операций для строительной и столярной заготовки: какой результат даёт каждая, что передать исполнителю и как проверить готовую деталь. Подробное распознавание повреждений вынесено в материал о дефектах обработки древесины. Для заказа в Москве и области такой порядок помогает сравнить предложения цехов по одинаковому объёму работ, а не только по цене погонного метра.
Сначала определите результат, затем выбирайте станок
Для полки требуется одна геометрия, для фасадной доски — другая, для элемента несущего каркаса — третья. В задании укажите окончательные длину, ширину и толщину, видимые стороны, форму кромок, отверстия и состояние поверхности. Если деталь будет окрашена, назовите систему покрытия. Если она войдёт в соединение, приложите размер сопрягаемой детали. Формулировка «сделать красиво» не задаёт ни посадку, ни допуск, ни глубину съёма.
Разделяйте размер сырой заготовки и готового изделия. Доска толщиной 25 мм не обязана после выравнивания остаться толщиной 25 мм. Часть материала уйдёт на устранение кривизны и следов пиления. Например, при фактической толщине 27 мм и суммарном съёме 3 мм получится 24 мм. Это арифметический пример, а не рекомендуемый припуск: на кривой доске потери могут оказаться больше, а некоторые заготовки до требуемого размера довести невозможно.
Перед передачей партии полезно изготовить одну контрольную деталь. На ней проверяют профиль, сопряжение, внешний вид и результат нанесения покрытия. Образец сохраняют до приёмки всей партии. Для одинаково названной операции два исполнителя могут подразумевать разную подготовку, поэтому образец и чертёж намного надёжнее устного обещания «как обычно».
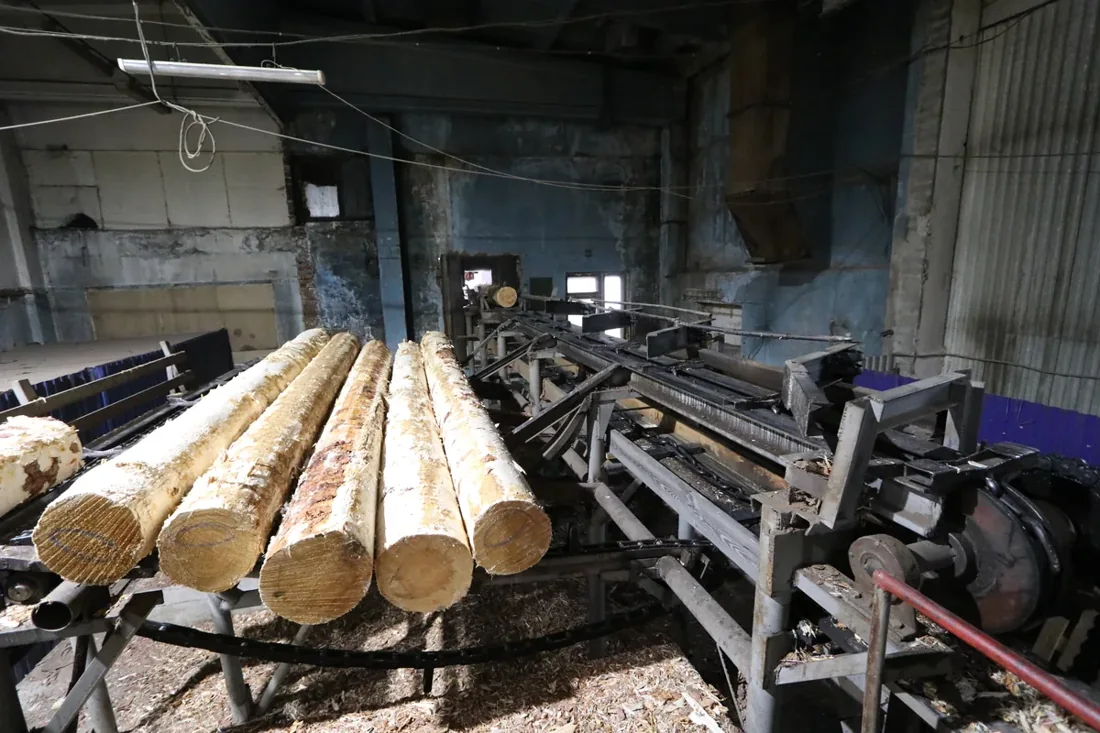
Пиление: отделить нужную часть без потери полезного размера
Продольное пиление формирует ширину и разделяет материал вдоль волокон. Поперечное пиление задаёт длину. При раскрое учитывают ширину пропила, подрезку торцов, дефектные участки и порядок получения деталей. Нельзя делить длину исходной доски на длину изделия и считать результат готовым количеством: между соседними деталями инструмент превращает часть древесины в опилки.
Предположим, из заготовки длиной 3000 мм нужны три детали по 1000 мм. Даже без торцовки такой план не выполним, если каждый разделительный пропил забирает 3 мм. На две линии разделения требуется ещё 6 мм. Реальный раскрой начинается с измерения пригодной длины после удаления повреждённых торцов. Ширину пропила принимают по фактическому инструменту, а не по приведённому примеру.
Для необрезной доски отдельно проверяют, помещается ли прямоугольная деталь между естественными кромками на всей своей длине. Самое широкое место заготовки не определяет полезную ширину будущей рейки. Разметьте обе линии реза и посмотрите, не выйдет ли одна из них в обзол. Экономия на покупке сырья исчезает, если после обработки половина заказанных деталей становится уже требуемого размера.
Выбор пильного инструмента связан с породой, направлением реза, толщиной и требуемой чистотой. В заказе важнее зафиксировать отсутствие недопустимого скола и точность готового торца, чем самостоятельно назначать чужому оборудованию обороты. Режимы устанавливают по паспорту станка и инструмента. После смены пилы или настройки делают пробный рез и проверяют его до запуска серии.
Фугование: создать базовую плоскость
Фугование нужно, когда у заготовки нет ровной базы. Обрабатывают пласть, относительно которой затем можно получить параллельную поверхность, и при необходимости кромку. Это принципиально отличается от задачи «снять одинаковый слой»: если копировать исходную кривизну, деталь останется кривой, хотя станет тоньше и приятнее на ощупь.
Для контроля базы прикладывают поверочную линейку или подходящее ровное правило вдоль и поперёк пласти. Проверяют также диагональные направления, чтобы заметить винтовую деформацию. Инструмент контроля должен соответствовать длине детали. Короткая линейка на двухметровой заготовке покажет местный участок, но не подтвердит прямолинейность всей длины.
Угол между базовой пластью и кромкой проверяют угольником в нескольких местах. Если в задании предусмотрено 90°, прилегание только у одного торца недостаточно. Допустимое отклонение задают чертежом и назначением изделия. Для соединения нескольких деталей в щит важна повторяемость: небольшие ошибки на отдельных кромках суммируются и раскрывают шов.
Сильно покоробленную доску нельзя считать хорошей заготовкой только потому, что её можно прижать к столу станка. После освобождения от усилия она может вернуть форму. В таком случае решают, можно ли укоротить её на несколько стабильных деталей, изменить назначение или исключить из заказа. Силовое прижатие не заменяет получения устойчивой геометрии.
Рейсмусование и калибровка: выдержать толщину
Рейсмусование позволяет получить заданную толщину относительно подготовленной базы. Когда обе пласти работают как сопрягаемые поверхности, контролируют не только размер у торца, но и одинаковость толщины по длине и ширине. Проход через станок сам по себе не гарантирует, что исходная база была ровной и древесина после обработки останется стабильной.
Измеряйте толщину подходящим штангенциркулем в нескольких сечениях, избегая случайной щепы и выступающих волокон. Записывайте минимальное и максимальное значения. Если для десяти деталей в чертеже задано 20 мм с согласованным допуском, среднее значение 20 мм по партии не компенсирует отдельные недомерные детали. Приёмка ведётся по требованию к каждой детали и согласованному объёму контроля.
Термин «калиброванная» также требует уточнения. Что выровнено: только толщина, толщина и ширина, либо весь профиль? После какой влажности выполнена калибровка? Доска, точно обработанная сырой, при последующем высыхании меняет размер. Связь торговых названий разъяснена в статье о строганой и обрезной доске.
Для партии реек под облицовку важна общая плоскость после установки. Разная высота брусков создаёт ступеньки, которые приходится исправлять уже на стене. Поэтому сухую заготовку разумно обработать и проверить до доставки. При заказе столярной обработки деталей передайте окончательное сечение и допустимую разнотолщинность, а не только исходный размер покупной доски.
Фрезерование: сформировать профиль и соединение
Фрезерованием получают шип, паз, фаску, закругление, выборку под фурнитуру и другие элементы формы. Здесь важна не только красота линии. Глубина выборки уменьшает остаточное сечение, а размер соединения определяет возможность сборки. Нельзя углублять паз в несущей детали по месту без проверки того, как изменится её работа под нагрузкой.
Для профиля шип–паз проверяют несколько досок вместе. Сборка должна происходить штатным способом, без разрушения кромки и чрезмерного усилия. Одновременно оценивают, не остаётся ли слишком свободное соединение. Плотная посадка единственной пробной пары ещё не означает совместимость всей партии, особенно если детали изготовлены после разных перенастроек оборудования.
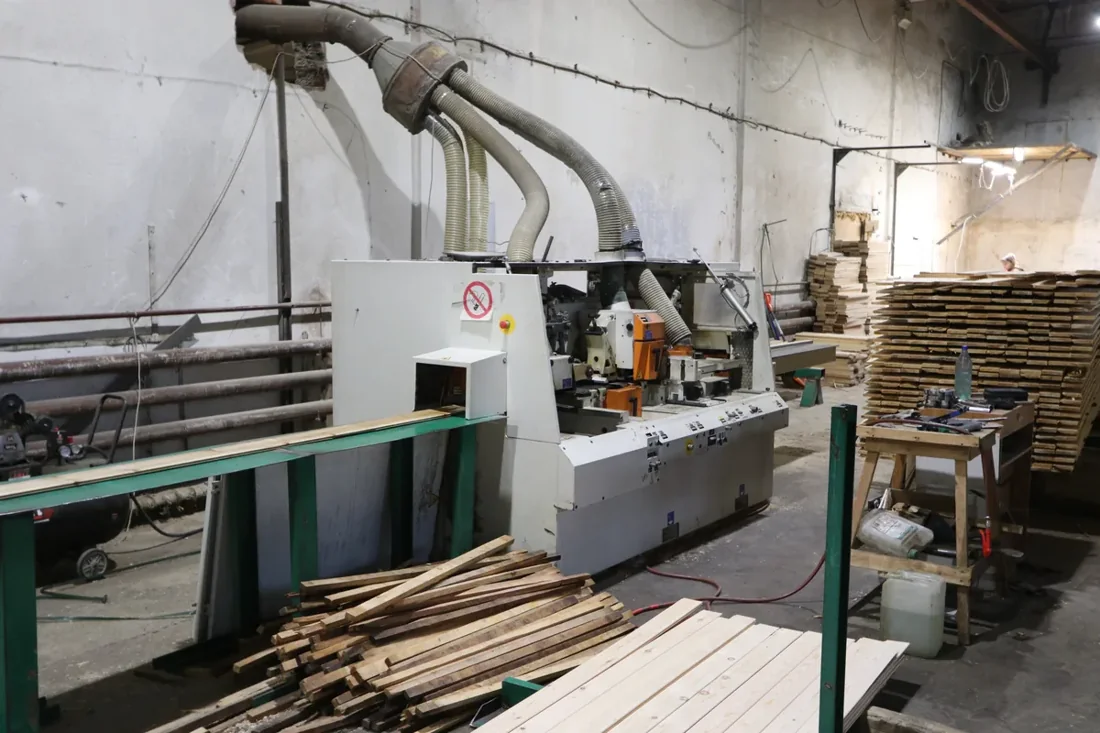
Фаска или скругление нужны не только для декоративного рисунка. Острая кромка уязвима при перемещении и может хуже удерживать покрытие. Но радиус не назначают произвольно: он должен соответствовать чертежу и требованиям финишной системы. При изменении профиля полезно заново сделать выкрас, потому что свет на кромке и впитывание на обработанных участках меняют визуальное восприятие.
Если задача связана с фасадом, сравните геометрию готового прямого планкена из лиственницы с профилем собственного заказа. Такой образец помогает определить форму кромок, но не разрешает копировать все размеры на другую породу или узел. Выбор изделия и его сорта разобран отдельно в материале о планкене из лиственницы.
Сверление: отверстие должно работать в соединении
Отверстия под крепёж размечают от согласованной базы. Если каждый раз откладывать размер от случайной неровной кромки, ряд отверстий получится неправильным даже при точной работе сверлом. Для серии одинаковых деталей используют шаблон или упор и проверяют первую изготовленную деталь с ответной частью узла.
Различайте проходное отверстие, направляющее отверстие под резьбу и углубление под головку. У них разные функции и размеры. Диаметр выбирают по конструкции крепления и рекомендациям изготовителя метиза. Универсальное «сверлить на миллиметр меньше» не подходит одновременно для плотной лиственницы, мягкой сосны, разных саморезов и металлических ответных деталей.
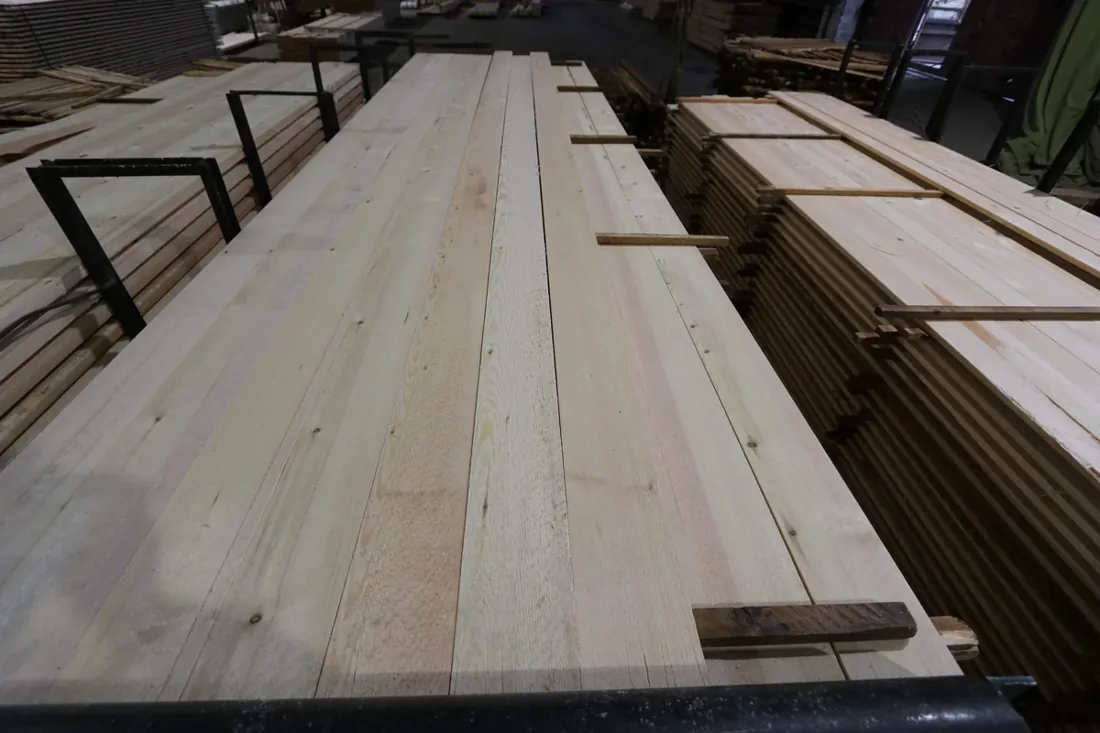
У торцов и кромок риск раскалывания выше. Контролируют расстояние до края, направление волокон и наличие трещины, а не только общий диаметр сверла. В нагруженном соединении расположение отверстий является частью расчётного решения. Самовольное добавление нескольких саморезов рядом с существующими может ослабить участок, вместо того чтобы усилить его.
После сверления убирают стружку, осматривают выход отверстия и проверяют посадку. При необходимости используют подкладку, предотвращающую вырыв волокон на выходной стороне. Если отверстие проходит через уже окрашенную деталь, способ обработки открывшейся древесины определяют по системе покрытия и условиям эксплуатации. Для уличных деталей этот этап нельзя заменять ожиданием, что головка крепежа всё закроет.
Шлифование: подготовить поверхность, сохранив форму
Шлифование уменьшает следы предыдущей обработки и подготавливает поверхность под конкретный финиш. Оно не является универсальным способом исправить кривизну или существенный недомер. Если пытаться убрать глубокий вырыв с небольшой детали, можно получить впадину и потерять геометрию. Сначала оценивают глубину повреждения и доступный припуск, затем выбирают восстановление или замену.
Последовательность абразивов согласуют с породой и покрытием. Например, пробная схема P80 → P120 может быть уместна для определённой наружной окраски, если именно такую подготовку допускает её техническая карта. Это пример подбора, а не стандарт для любого лака. Слишком тонкая обработка способна изменить впитывание, а пропуск промежуточной ступени оставляет глубокие риски под прозрачным слоем.
После каждого этапа удаляют пыль и оценивают поверхность при боковом освещении. У лессирующих составов заметными становятся следы, которые почти не видны на сухом дереве. Поэтому контрольный выкрас делают на детали той же породы, с той же обработкой и влажностью. Образец, отшлифованный иначе, не подтверждает будущий результат всей партии.
Не путайте гладкость с отсутствием пыли. Мелкие частицы остаются в порах и углах профиля, мешают ровному нанесению и могут образовывать включения в покрытии. В задании на подготовку указывают обеспыливание и условия хранения после шлифования. Подробный выбор финиша рассматривается в статье о покрытиях для древесины, если соответствующая система уже выбрана для вашего изделия.
Браширование и декоративная фактура
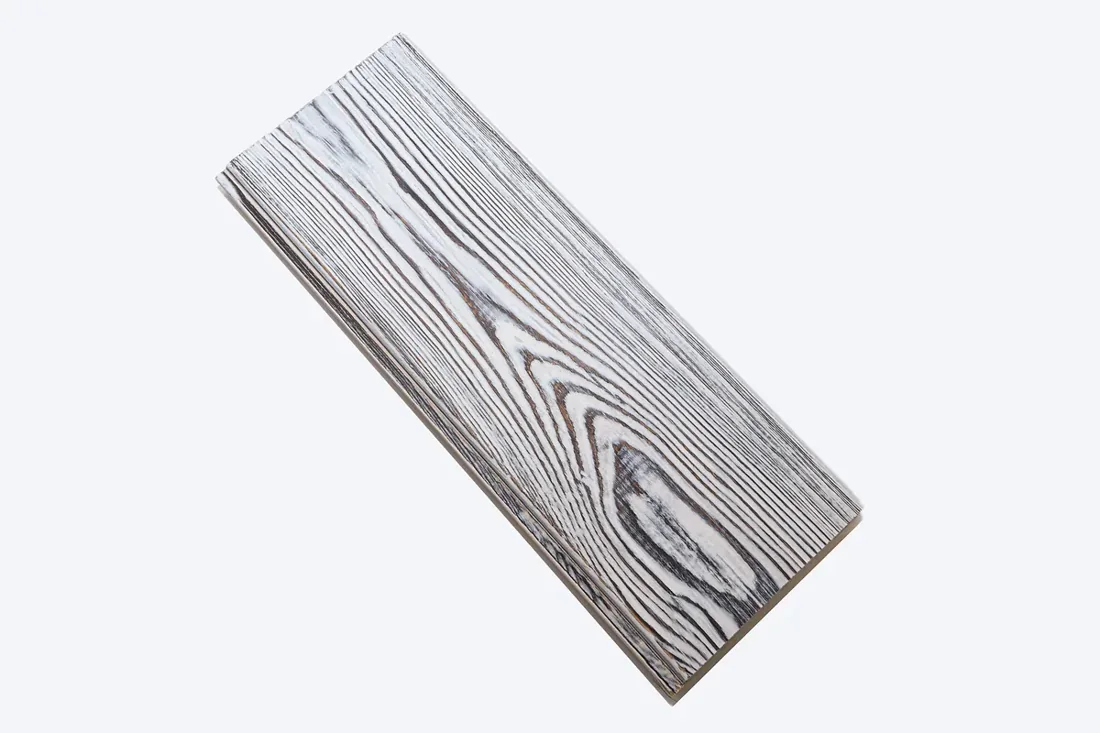
Браширование изменяет рельеф поверхности, подчёркивая различие участков древесины. Оно не заменяет калибровку и не исправляет неподходящий сорт. Для воспроизводимого результата нужны образец, одинаковая подготовка, согласованная глубина рельефа и последующее удаление непрочных волокон. Детали с разным исходным строением всё равно не станут совершенно одинаковыми.
Глубокая фактура уместна не везде. На столешнице или ступени рельеф влияет на уборку и контакт с поверхностью; на стене требования другие. До обработки партии оцените образец рукой, при рабочем свете и после нанесения выбранного состава. Если требуется искусственное состаривание древесины, согласуйте отдельно вид рельефа и оттенок: механическая обработка и окрашивание решают разные задачи.
Подробные варианты и ограничения вынесены в статью о брашировании древесины. В общей технологической цепочке эту операцию размещают после получения нужной геометрии и до окончательного финиша. Случайное повторное строгание уже фактурной поверхности уничтожит согласованный результат.
Влажность и порядок операций
Точная обработка имеет смысл при влажности, соответствующей дальнейшему назначению. Влажную доску можно распилить в черновой размер, но получение окончательного профиля до сушки часто приводит к повторной обработке. Для заказа разделяют черновой раскрой с припуском, сушку и выдержку, получение базы, окончательную калибровку, профиль и финишную подготовку.
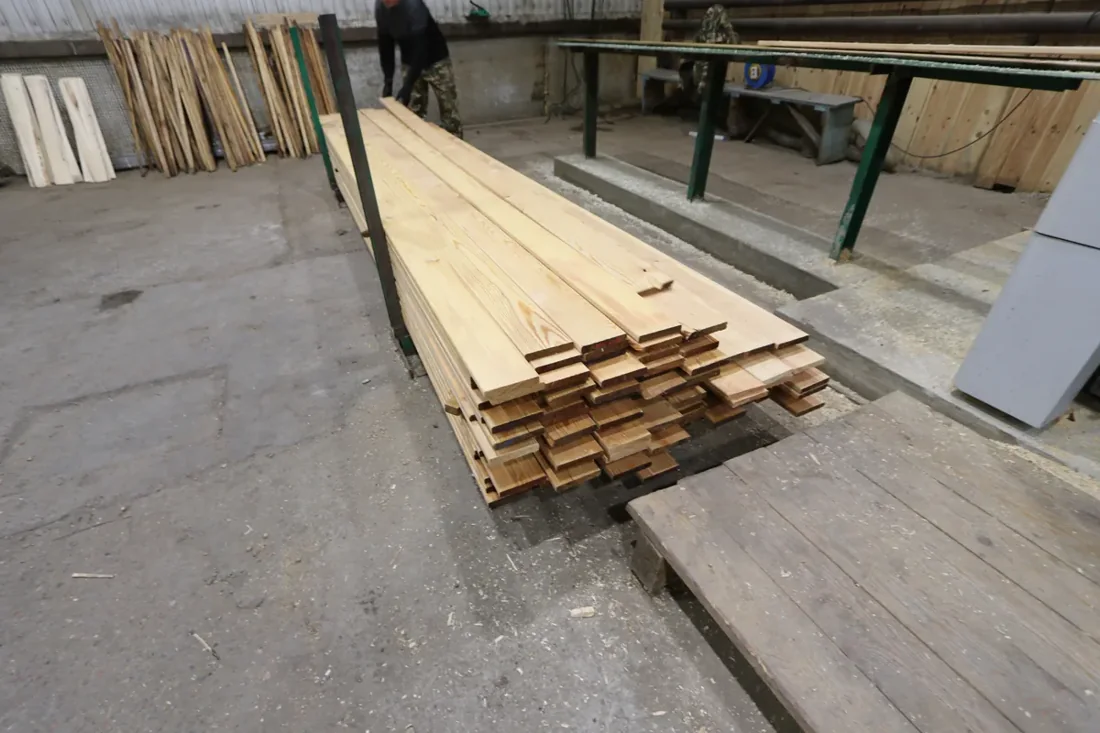
Рабочую влажность записывают числом в задании и проверяют прибором с учётом породы и температуры. Например, если заказчик и цех согласовали диапазон 8–10% для конкретной интерьерной детали, партия с показаниями 16–18% не становится готовой после одного дня в помещении. Требуется привести материал к согласованному состоянию и проверить повторно. Эти числа иллюстрируют условия заказа, а не норматив для всех изделий.
Измерения проводят на нескольких деталях и участках, а при споре используют согласованный метод контроля. Один поверхностный замер не показывает состояние всей толщи массивной заготовки. Не допускайте хранения подготовленных деталей под дождём или рядом с мокрыми работами: точность, полученная в цехе, может быть потеряна до сборки.
Приёмка обработанной партии
Проверьте маркировку, количество, размеры, базовые плоскости, профиль, отверстия и состояние поверхности. Начните с нескольких деталей из разных частей упаковки, затем примените согласованный порядок контроля. При повторяющемся отклонении остановите сборку и выделите проблемную группу. Подгонка каждой детали на объекте скрывает источник ошибки и меняет стоимость работ.
Записывайте отклонение так, чтобы его можно было воспроизвести: номер детали, место измерения, фактический размер, требуемое значение, фотография с масштабом. Формулировка «всё кривое» менее полезна, чем конкретная запись о несовпадении профиля или недостающей толщине. При необходимости согласуйте повторную обработку только после проверки остаточного сечения.
Правильная механическая обработка начинается с назначения детали и заканчивается её проверкой в реальном соединении. Выбирайте операции по тому, что должно измениться: пиление задаёт раскрой, фугование создаёт базу, калибровка выдерживает размер, фрезерование формирует профиль, сверление готовит соединение, шлифование — поверхность. Такая последовательность позволяет получить пригодную заготовку без лишнего съёма древесины и повторной оплаты одной работы.