 Дубовая Роща
Имитация бруса появляется не после одной операции «пропустить доску через станок». Заготовку подбирают под конечное сечение, сушат до предусмотренного состояния, выдерживают, выравнивают и профилируют. Затем проверяют соединение, обрабатывают поверхность и подготавливают изделие к хранению или окраске. Ошибка на ранней стадии часто проявляется позже: в замке, на лицевой пласти или после изменения условий на объекте.
Здесь разобрана технологическая последовательность изготовления и связь операций. Систему проверок партии описывает соседняя статья производственный контроль имитации бруса, а покупательский выбор — как выбрать готовую имитацию бруса. Мы не дублируем их чек-листы: основной вопрос этой страницы — что происходит с заготовкой и почему перестановка или пропуск этапа меняет результат.
Начало технологии — чертёж конечного изделия
До распила и фрезерования определяют форму профиля. На чертеже нужны толщина, общая и рабочая ширина, шип, паз, фаски и предусмотренные выборки. Важны базовые поверхности, от которых задаются размеры. Две доски с одинаковой надписью «имитация бруса» могут иметь разные соединения и не подходить друг к другу. Название товара не заменяет геометрию сечения.
Рабочая ширина показывает шаг повторения собранных рядов. Общая ширина включает элементы, часть которых скрывается в соединении. Для производства это различие задаёт взаимное положение инструмента, для заказчика — количество материала. Если изменить шип или паз без проверки сопряжения, можно сохранить наружный габарит и получить совершенно другой результат сборки.
В экспертной базе отдельно рассматривается профиль с удлинённым шипом и более глубоким пазом. Его геометрия помогает учитывать изменения древесины в соединении, но не отменяет влажностную подготовку и требования к узлу. Нельзя объявлять любой длинный шип универсальным решением против щелей: совместимость определяется всем сечением и технологией применения.
Как выбирают заготовку под профиль
Заготовка должна позволить получить конечное изделие после сушки и удаления припусков. Учитывают породу, исходное сечение, длину, положение сердцевины, искривления и дефекты. Большая ширина исходной доски не всегда означает высокий выход: часть материала может уйти при выравнивании или отбраковке. Поэтому план начинается с пригодности, а не только с количества кубометров.
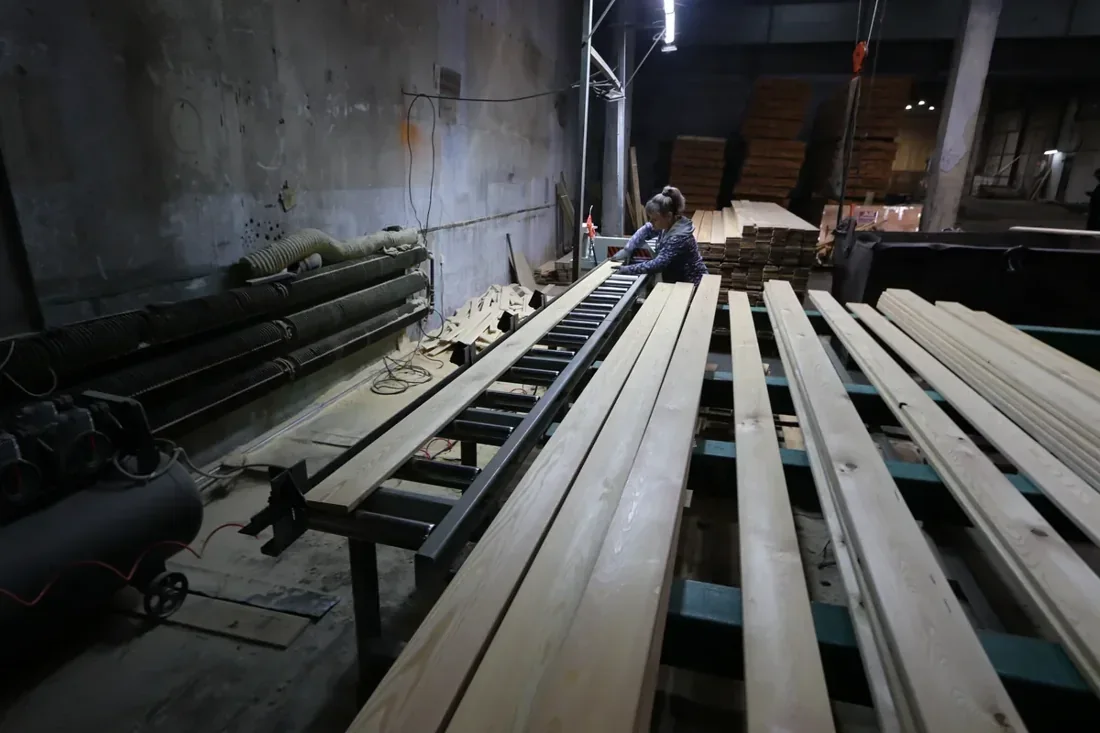
Для одного профиля выбирают согласованную технологическую группу. Если смешать заготовки с сильно разным состоянием, обработка станет менее предсказуемой. Сырая и подготовленная древесина неодинаково реагируют на снятие слоя и последующую выдержку. На производстве разделяют партии так, чтобы выбранный маршрут имел понятные исходные условия.
Почему нельзя заранее обещать сорт готового профиля
Часть особенностей открывается после удаления наружного слоя. Сучок может выглядеть иначе на новой поверхности, появится скрытая трещина или смоляной карман. Поэтому оценка исходной доски помогает планировать выход, но не гарантирует, что вся партия станет одним сортом отделочного изделия. Конечную сортировку выполняют по готовому материалу и установленным критериям.
Торцевание и изменение длины иногда позволяют использовать здоровую часть заготовки. Но это должно соответствовать заказанному ассортименту. Если проект требует длинные цельные ряды, набор коротких деталей не считается равноценной заменой только по общей площади. Значение торговых сортов и правила их описания раскрыты отдельно в статье сорта имитации бруса.
Сушка под дальнейшее профилирование
Сушат не ради самой отметки «камера», а для получения состояния, совместимого с дальнейшей обработкой и назначением изделия. Уменьшение влажности сопровождается изменением размеров. Если сначала изготовить точный профиль из неподготовленной древесины, а затем дать ему существенно усохнуть, геометрия замка и пласти изменится. Поэтому последовательность операций влияет на точность готового изделия.
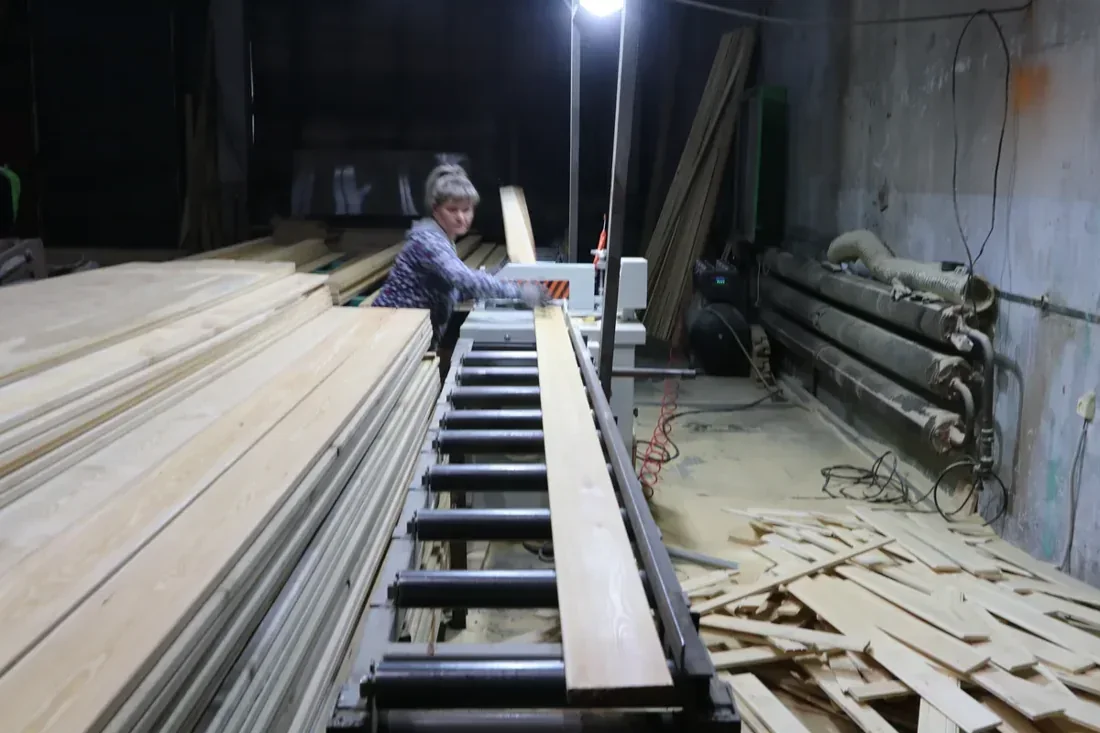
Нельзя назначить одинаковый режим для всех пород и сечений. Внутренние технологические материалы разделяют группы древесины и требуют учитывать исходную влажность. Для редакционного объяснения важен этот принцип; рабочие температуры и выдержки конкретной камеры остаются частью применимой технологической карты. Их перенос без проверки оборудования не делает производство более точным.
После сушки проверяют пригодность к следующей операции. Одна низкая цифра влажности не описывает распределение влаги по сечению и наличие напряжений. Если после распуска или снятия слоя заготовка меняет форму, причина может быть связана не только со станком. Физический механизм подробно разобран в статье сушка древесины и причины деформаций.
Выдержка и подготовка геометрической базы
Перед точным профилированием важна стабилизация состояния заготовки в предусмотренных производством условиях. Выдержка не означает оставить материал где угодно на несколько дней. Пакеты должны сохранять возможность правильного размещения и обмена с окружающей средой. Смешивание мокрой и подготовленной древесины на одном участке создаёт дополнительные причины разброса результата.
Затем формируют поверхности, от которых будет отсчитываться дальнейшая обработка. Если подача опирается на неровную заготовку без подходящей технологической подготовки, итоговое сечение может повторять часть её отклонений. Название операции и число проходов зависят от оборудования. Но логика одинакова: точный профиль требует определённого положения детали относительно инструмента.
Припуск должен покрывать реальную обработку
Условный расчёт помогает увидеть смысл припуска. Допустим, проектный профиль имеет толщину 20 мм, а после выравнивания заготовки доступно 22 мм. Оставшиеся 2 мм ещё должны соответствовать маршруту снятия слоя и допускам. Это не универсальная рекомендация брать припуск 2 мм: у другой заготовки и другого процесса его может не хватить. Важна проверка, получается ли заданный конечный размер.
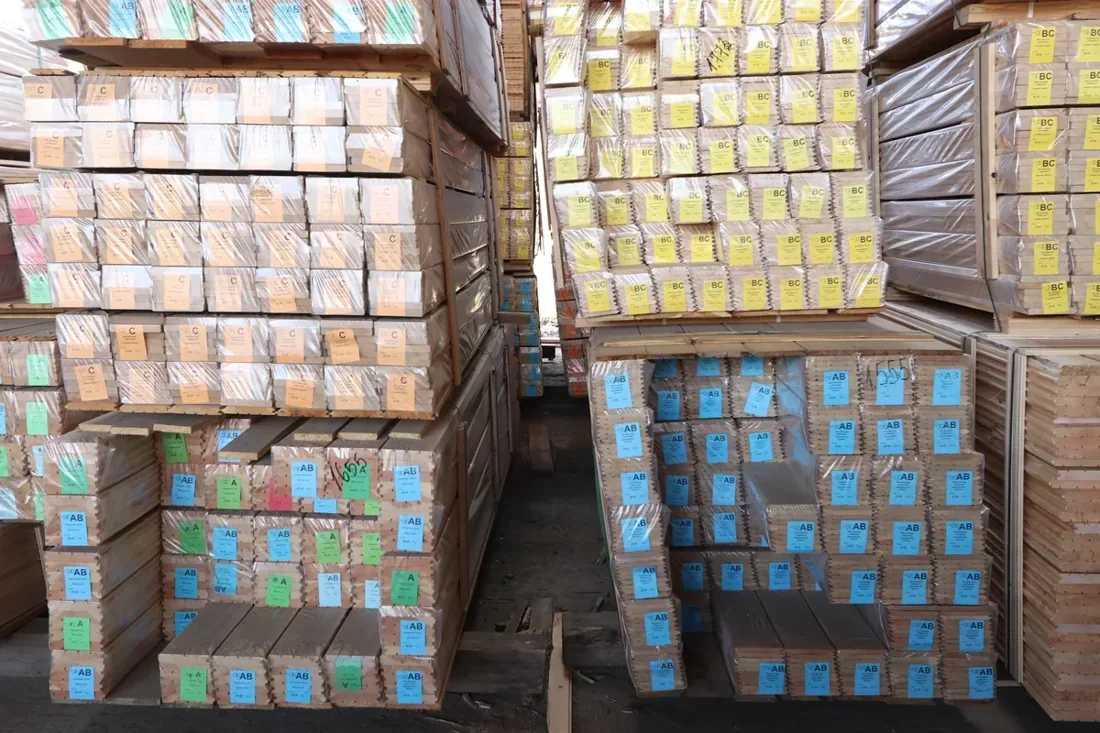
Избыточный припуск также имеет цену: растут расход сырья, количество стружки и работа инструмента. Производство ищет обоснованный баланс между выходом пригодной продукции и возможностью убрать отклонения. Нельзя оценивать эффективность только по тому, насколько тонкий слой удалось снять. Если после экономии осталась непригодная поверхность, полезного результата нет.
Что делает профилирующий станок
На оборудовании формируют лицевую и тыльную поверхности, кромки, фаски и соединение. На многопозиционных линиях несколько операций выполняются в одном проходе; на другом оснащении маршрут может быть разделён. В обоих случаях взаимное положение режущих элементов и подача должны соответствовать чертежу. Количество шпинделей само по себе не гарантирует качество изделия.
Скорость подачи выбирают вместе с частотой вращения, характеристиками инструмента, породой и состоянием древесины. Универсальная цифра метров в минуту без этих данных бесполезна. Слишком поверхностное объяснение «медленнее значит лучше» тоже неверно: технологию оценивают по результату и допустимому режиму оборудования, а не по одному параметру.
В этой статье речь идёт о принципе изготовления, а не о настройке станка пользователем. Рабочие наладки выполняются подготовленными специалистами по документации оборудования и технологической карте. Для заказчика полезнее понимать, какие поверхности получаются на операции и какой конечный профиль предусмотрен, чем переносить чужие обороты на собственное оборудование.
Шип, паз и фаска выполняют разные функции
Шип и паз обеспечивают геометрическое сопряжение соседних деталей. Фаска меняет внешний вид стыка и характер рисунка на собранной плоскости. Если увеличивать фаску ради маскировки отклонений, это не исправляет неправильное положение замка. Видимый шов может стать шире, а причина несоответствия останется. Поэтому профиль рассматривают целиком.
Соединение не должно оцениваться только по усилию, с которым две случайные доски удалось сжать. Нужно понимать предусмотренное положение деталей и зазоры по чертежу. Слишком тугая сборка не является автоматическим признаком качества; слишком свободная тоже не объясняется одним словом «дерево». Для изделия задают проверяемую геометрию, а условия монтажа рассматривают отдельно.
Рабочая ширина измеряется в предусмотренном соединении. Если фактический шаг ряда отличается от принятого в расчёте, ошибка накапливается по всей стене. Например, даже отличие 1 мм на двадцати рядах даёт 20 мм. Это арифметическое объяснение накопления, а не допустимое отклонение профиля. Количество материала рассчитывают по статье расчёт имитации бруса.
Тыльные выборки не заменяют конструкцию стены
На обратной стороне профильной доски могут быть предусмотрены канавки или другие элементы сечения. Их форма является частью конструкции изделия. Нельзя без чертежа увеличивать глубину выборки и считать, что она только улучшает вентиляцию: меняется остаточная толщина и поведение детали. Назначение каждой выборки уточняют у производителя.
Тыльные канавки не являются заменой правильно устроенного пространства за наружной обшивкой. Производственная геометрия доски и подсистема фасада решают разные задачи. В технологической статье достаточно установить эту границу; последовательность крепления рассматривается в материале крепление имитации бруса. Такой подход не превращает описание станочной обработки в неполную монтажную инструкцию.
При подготовке заказа на отделку фасада имитацией бруса исполнителю передают фактический профиль и требования его применения. Иначе решение может быть рассчитано на другую толщину или форму кромки. Хорошая заводская деталь остаётся частью системы, где важны основание, крепление и защита от влаги. Станок не может заранее исправить ошибки будущего узла.
Поверхность после фрезерования и перед окраской
Строганая поверхность может выглядеть гладкой, но её состояние всё равно оценивают для следующей операции. На разных участках отличаются направление волокон, плотность и впитывание. Если планируется прозрачное покрытие, мелкие следы обработки способны стать заметнее после нанесения состава. Поэтому образец поверхности проверяют в том состоянии, в котором она пойдёт на отделку.
Шлифование решает задачу подготовки поверхности, но не должно подменять исправление геометрии. Если шлифовать только отдельную видимую неровность, можно получить местное углубление и неравномерное окрашивание. Последовательность абразивов и режим определяются материалом и покрытием. Общие вопросы инструмента разобраны в статье шлифовка дерева.
Почему ворс или вырыв нельзя оценивать только издалека
На фотографии всей стены мелкий дефект почти не виден. Но после бокового освещения или окраски он может проявиться на большой площади. Проверка образца включает близкий осмотр и оценку при характерном освещении. Не стоит обещать устранить любой вырыв толстым слоем покрытия: укрывистость и выравнивание поверхности — разные свойства материалов.
Нормативный пример: ГОСТ Р 59654-2021, пункт 4.9.11, различает требования к шероховатости поверхностей в зависимости от назначения и покрытия. Для других фрезерованных деталей под прозрачную отделку указан предел 120 мкм, под непрозрачную — 200 мкм, для нелицевых поверхностей — 350 мкм. Эти значения относятся к установленному параметру шероховатости, а не к размеру наждачной бумаги или допустимой глубине случайной царапины.
Когда выполняют окраску
Изготовление профиля и нанесение покрытия — связанные, но самостоятельные этапы. Перед цеховой покраской имитации бруса согласовывают цвет, систему материалов, подготовку и поверхности обработки. Если сначала окрасить заготовку, а затем вырезать в ней профиль, вновь открытые участки не будут иметь прежнего покрытия. Поэтому маршрут должен соответствовать конечному изделию.
После механической обработки и перед покраской важно исключить загрязнение поверхности. Пыль, следы упаковки и случайные вещества способны изменить результат. Нельзя оценить совместимость только по цвету состава. Нужны документация покрытия, подходящая влажность основания и пробный образец на фактической древесине. Выбор оттенка отдельно рассмотрен в статье цвета имитации бруса.
При прозрачной отделке естественный рисунок и различия древесины сохраняются. Поэтому цель производства — согласованный результат в пределах принятого образца и требований, а не обещание сделать все доски визуально идентичными. Если заказчику нужна другая степень однородности, её обсуждают до обработки партии. Изменить ожидания после выпуска сложнее, чем проверить несколько образцов заранее.
Выход продукции: почему куб заготовки не равен кубу профиля
Часть исходного объёма уходит на сушильные изменения размеров, удаление припусков, формирование паза, фасок, торцевание и исключение непригодных участков. Поэтому нельзя ожидать стопроцентного перехода исходной доски в готовое изделие. При оценке выхода обязательно уточняют, по какому объёму и на какой стадии выполняется расчёт.
Простой пример: из условных 100 заготовок получено 80 длинных деталей и дополнительные короткие детали другого назначения. Доля длинного ассортимента составляет 80% поштучно, но это ещё не общий объёмный выход. Для него нужны размеры всех исходных и полученных изделий. Смешение штук, площади и кубатуры создаёт ошибочные выводы об эффективности производства.
Не каждый боковой остаток является бесполезным отходом, но и не каждый можно считать товаром основного заказа. Для него определяют отдельный маршрут. Это объясняет, почему цена готового профиля включает больше, чем стоимость исходного кубометра доски. При этом сам факт потерь не оправдывает произвольное качество: итоговое изделие должно соответствовать согласованной спецификации.
Упаковка завершает маршрут, но не меняет свойства дерева
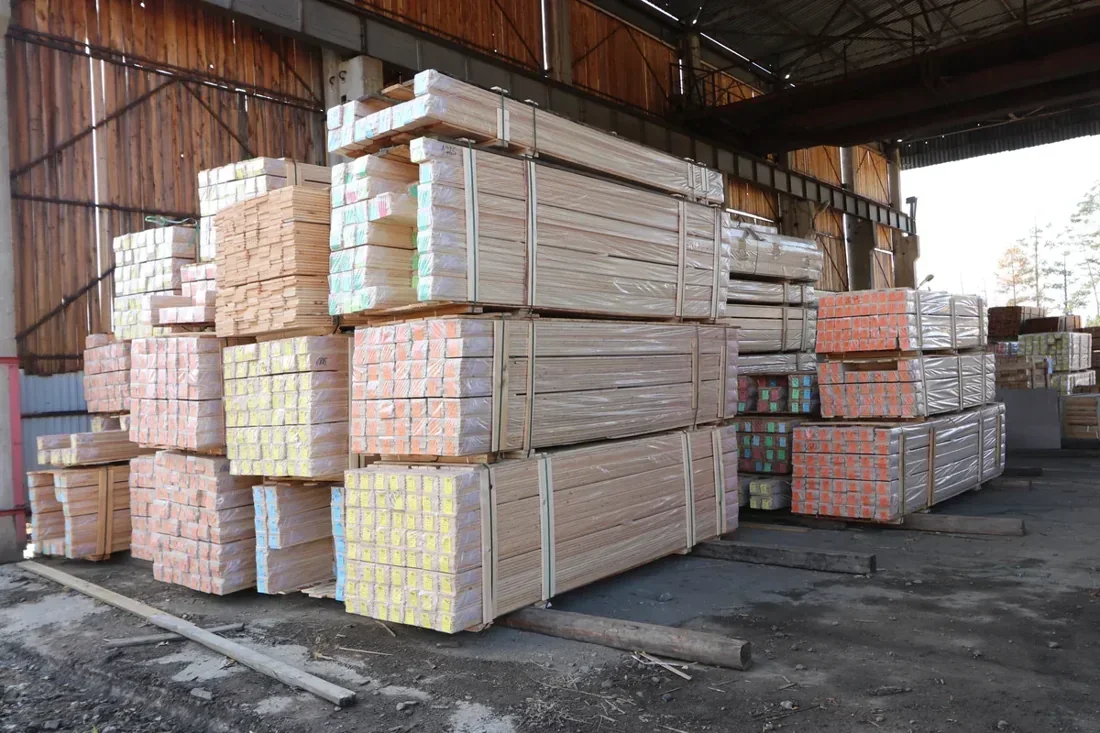
Готовые детали защищают от загрязнения, механических повреждений и неблагоприятного увлажнения при перевозке. Упаковка должна сохранять идентификацию профиля и партии. Если соединение повреждено при стяжке или погрузке, точность станочной обработки уже не поможет. Поэтому транспортная подготовка является частью результата изготовления, хотя не формирует само сечение.
На объекте в Москве или Московской области после перевозки условия могут заметно отличаться от цеховых. Перед дальнейшими работами изделие проверяют и подготавливают к предусмотренной среде. Нельзя считать, что заводское происхождение отменяет все последующие требования. Оно позволяет получить определённый материал, а сохранение его состояния зависит от дальнейшего обращения.
Чем эта технология отличается от изготовления других профилей
Общий маршрут у многих строганых изделий похож, но режущий инструмент и конечная геометрия различаются. Например, прямой планкен из лиственницы не имеет того же соединения, что имитация бруса. Нельзя менять название готовой доски, сохранив произвольное сечение, и ожидать одинаковой работы. Каждый профиль требует своего чертежа, технологии и подходящего применения.
Понимание последовательности помогает задавать производству точные вопросы: какой размер должен получиться после обработки, в каком состоянии профилируют материал, какие поверхности станут открытыми и на каком этапе выполняют покрытие. Ответы связывают отдельные операции в понятный результат. Именно эта связь превращает набор станочных проходов в технологию изготовления пригодной для отделки имитации бруса.