 Дубовая Роща
Клееный брус получают из подготовленных деревянных слоёв, соединённых в контролируемых условиях. Его качество зависит от всей цепочки: отбора древесины, сушки, подготовки поверхностей, клеевой системы, прессования и испытаний. Аккуратный вид торца не показывает, как соблюдался режим склеивания, а отсутствие заметной щели не подтверждает прочность соединения.
Эта статья объясняет производственный маршрут и документы, по которым проверяют его результат. Ограничения материала при покупке разобраны отдельно в статье мифы о клееном брусе, классификация — в материале виды строительного бруса. Здесь важно понять, какие операции превращают набор ламелей в изделие с подтверждённым назначением.
Сначала определяют, что именно производят
Стеновой брус, несущая балка, стойка и мебельная заготовка могут быть склеены из древесины, но требования к ним различаются. Название «клееный» описывает строение материала, а не автоматически подтверждает любую несущую функцию. Производство начинается с назначения, чертежа, класса или других заданных характеристик и условий эксплуатации будущего элемента.
Для несущих клееных конструкций в России с 1 января 2026 года действует ГОСТ 20850-2025 взамен редакции 2014 года; в официальной карточке также указана поправка ИУС 6-2026. Область применения ограничена соответствующими конструкциями. Положения нельзя автоматически переносить на мебельный погонаж и все интерьерные изделия только из-за наличия клеевых швов.
Для стенового бруса проверяют применимую документацию отдельно: в нормативных ссылках нового стандарта указан ГОСТ Р 70747-2023 для деревянного клееного бруса стен зданий. Заказчику важно получить точное обозначение документа своего изделия. Подмена назначения общей фразой «всё по ГОСТ» не объясняет, какие характеристики гарантируются и как они контролируются.
Отбор древесины и подготовка ламелей
Ламель — подготовленный слой, из которого формируют пакет. На входе проверяют породу, размеры, влажность и качество древесины по требованиям будущего изделия. При конструкционном применении декоративная категория не заменяет подтверждённые прочностные характеристики. Красивый наружный слой может выполнять другую задачу, чем слой, положение которого определено расчётной схемой.
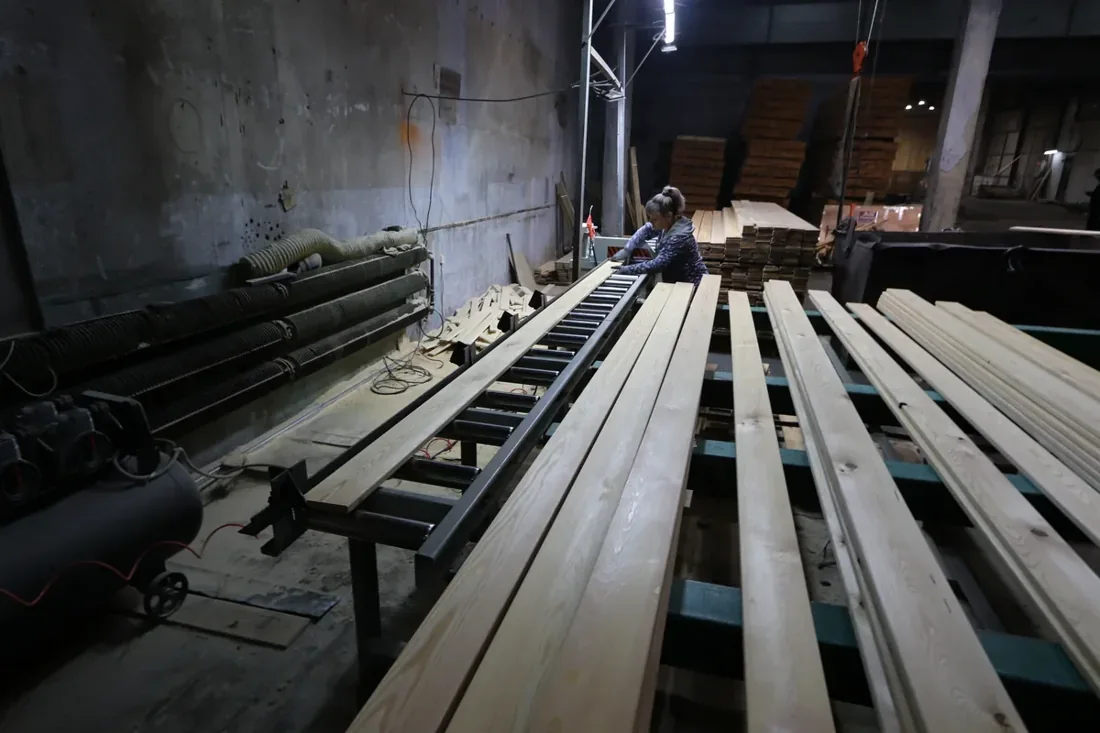
Заготовки распределяют по назначению и фиксируют принадлежность к партии. Если сырьё поступает из нескольких источников, его нельзя смешивать без сохранения информации о характеристиках. Для производства важна повторяемость: одинаковый режим должен применяться к материалу, для которого он установлен. Случайная замена породы, влажности или размеров меняет условия обработки и склеивания.
Недопустимые участки удаляют в соответствии с технологией. Это не означает, что любую доску можно превратить в несущий элемент простым вырезанием видимого сучка. Требования учитывают структуру материала, расположение особенностей и назначение слоя. Для понимания терминов полезен материал пороки древесины; производственный контроль использует измеримые признаки, а не общую оценку внешнего вида.
Сушка: подготовка к соединению
Влажность ламелей должна соответствовать выбранной системе и нормативным требованиям изделия. Важны не только среднее значение, но и различия между слоями. Нельзя назначать всем клееным элементам одну цифру без учёта назначения и условий эксплуатации. Влажность для склеивания — технологический параметр, а не бытовая характеристика «на ощупь сухое».
Проверяют материал после сушки и перед операциями, чувствительными к изменению состояния. Между этими этапами древесина может повторно увлажниться при хранении. Журнал позволяет связать измерение с конкретным потоком заготовок. Если данные расходятся, выясняют причину, а не принимают среднее из удобных показаний. Для массивной и тонкой заготовки методы контроля могут отличаться.
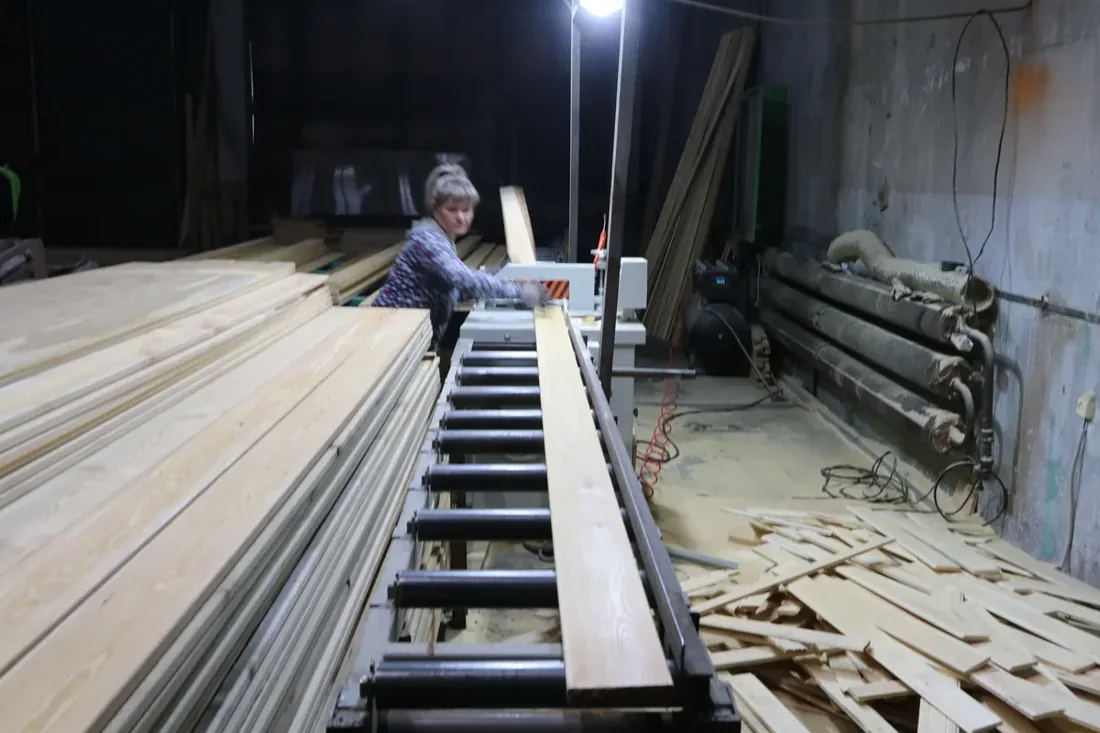
Процесс сушки не сводится к максимально быстрому удалению воды. Режим выбирают по породе, толщине и состоянию материала, контролируя качество результата. Подробности рассмотрены в статье как сушат пиломатериалы. Для склеивания важно передать дальше пригодные ламели, а не просто завершить заданное количество часов в камере.
Сращивание по длине
Чтобы получить ламель требуемой длины, подготовленные отрезки могут соединять на зубчатый шип. Геометрия соединения, состояние поверхностей, клей и режим прессования должны работать совместно. Это ответственная производственная операция, а не способ незаметно приклеить любые короткие остатки. Пригодность соединения подтверждают установленным контролем.
Перед сращиванием проверяют точность формирования зубьев и отсутствие загрязнения. После нанесения клея соблюдают предусмотренное время сборки и прессования. Затем материал проходит дальнейшие операции только после достижения требуемого состояния соединения. Конкретные давление и выдержку нельзя назначить одной универсальной таблицей для всех клеёв и линий.
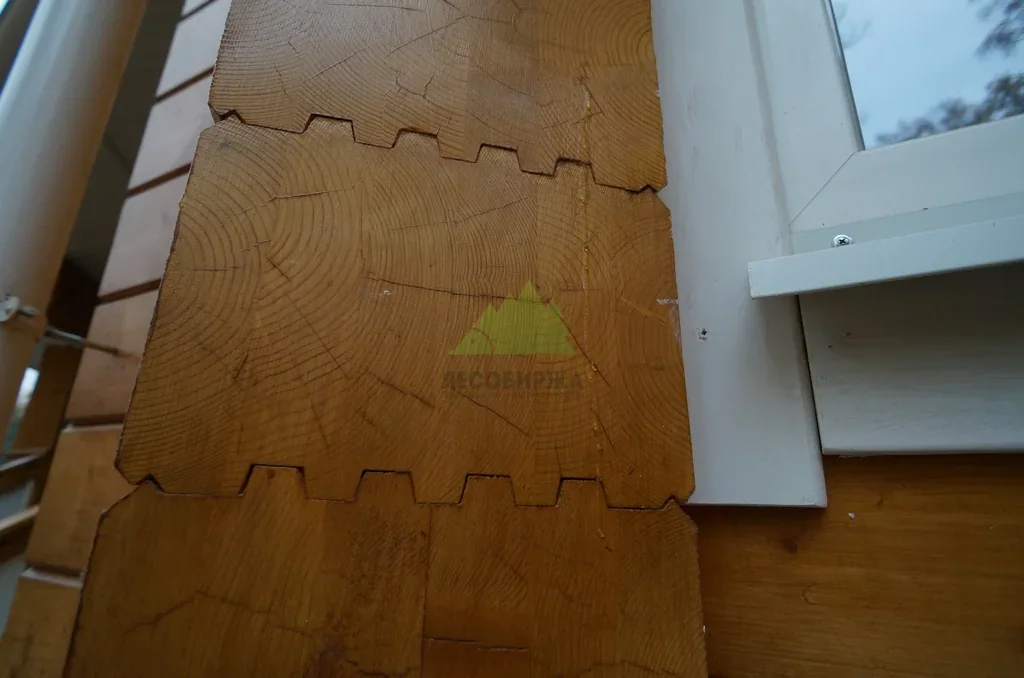
На готовом изделии зубчатое соединение может быть видно. Сам факт его наличия не является дефектом, если оно предусмотрено технологией и соответствует требованиям. Но внешний осмотр не доказывает прочность. Заказчику важнее знать, как контролируются соединения партии и с каким изделием связаны результаты испытаний, чем требовать отсутствия любой видимой линии.
Подготовка поверхностей под склеивание
Поверхности должны соответствовать требованиям клеевой системы: по геометрии, чистоте, состоянию древесины и качеству обработки. Неровная ламель не становится качественной за счёт толстого слоя клея. Излишний зазор и загрязнение меняют работу соединения. Поэтому подготовку выполняют как самостоятельную контролируемую операцию, а не как косметическое строгание перед прессом.
Важно соблюдать технологический интервал между обработкой и склеиванием. Его определяют документация системы и производственный регламент. Если подготовленные поверхности долго хранились или загрязнились, решение о повторной обработке принимают по установленной процедуре. Просто смахнуть видимую пыль не всегда достаточно для восстановления исходных условий.
Точность толщины ламелей влияет на равномерность пакета и передачу давления. Если одна зона отличается, пресс не исправит автоматически геометрию всех соседних поверхностей. Контроль должен выявлять отклонения до сборки. Иначе причина будущего шва оказывается внутри элемента и после изготовления доступна только косвенной проверке или испытанием.
Клей подбирают по назначению конструкции
Для несущей детали нужен клей, соответствующий применимой документации, условиям работы и технологическому процессу. Бытовое слово «водостойкий» или маркировка столярного клея сами по себе не подтверждают пригодность для несущей конструкции. Система должна быть определена в производственной документации вместе с условиями нанесения и отверждения.
На участке проверяют срок и условия хранения компонентов, подготовку смеси, дозирование и равномерность нанесения. Если состав многокомпонентный, соблюдение пропорций является частью технологии. Нельзя компенсировать нарушение срока использования добавлением нового компонента или произвольным разбавлением. Такие действия меняют свойства системы и требуют оценки изготовителя, а не импровизации оператора.
Заказчик не обязан повторять рецептуру, но вправе запросить обозначение клеевой системы и подтверждение её применимости. Документы должны относиться к фактически использованному продукту и партии. Сведения о другом клее, который когда-то применял завод, не подтверждают текущую поставку. Прослеживаемость важнее общей рекламной фразы о европейской или экологичной технологии.
Прессование и отверждение
Пакет собирают по заданной схеме, соблюдая расположение слоёв и геометрию будущего элемента. Затем создают условия, необходимые для формирования соединения. Давление, температура и время зависят от изделия, оборудования и клея. Давать для покупателя одну цифру, якобы подходящую любому брусу, неправильно: она не описывает реальный производственный режим.
ГОСТ 20850-2025, пункт 5.1, задаёт для производства несущих клееных конструкций параметры среды: в производственных помещениях, кроме участка отверждения, температура не ниже 15 °C и относительная влажность 40–75%; на участке отверждения — не ниже 18 °C и влажность не ниже 30%. Это требования к соответствующему производству, а не режим нанесения любого клея на стройплощадке. Технологические условия конкретной системы также должны соблюдаться.
После выхода из пресса элемент может требовать выдержки перед последующей обработкой. Возможность переместить заготовку не означает готовность сразу фрезеровать сложный профиль или нагружать её в конструкции. Производственный маршрут должен содержать условия перехода к следующей операции. Именно на таких переходах часто теряется контроль, если график выпуска оценивают только по скорости линии.
Обработка готового элемента
После формирования клеёной заготовки выполняют предусмотренную калибровку, профилирование, раскрой, соединения и отверстия. Для стенового комплекта это может включать подготовку углов и маркировку деталей. Для балки или стойки — геометрию узлов по рабочей документации. Изделие должно соответствовать своему чертежу, а не приблизительно подходить к схеме монтажа.
Врезки и отверстия способны влиять на работу несущего элемента. Поэтому их нельзя добавлять на объекте произвольно только потому, что древесина удобно обрабатывается. Если инженерный проход не был предусмотрен, изменение согласуют с проектировщиком. Хорошее заводское изготовление не защищает от ослабления элемента после поставки.
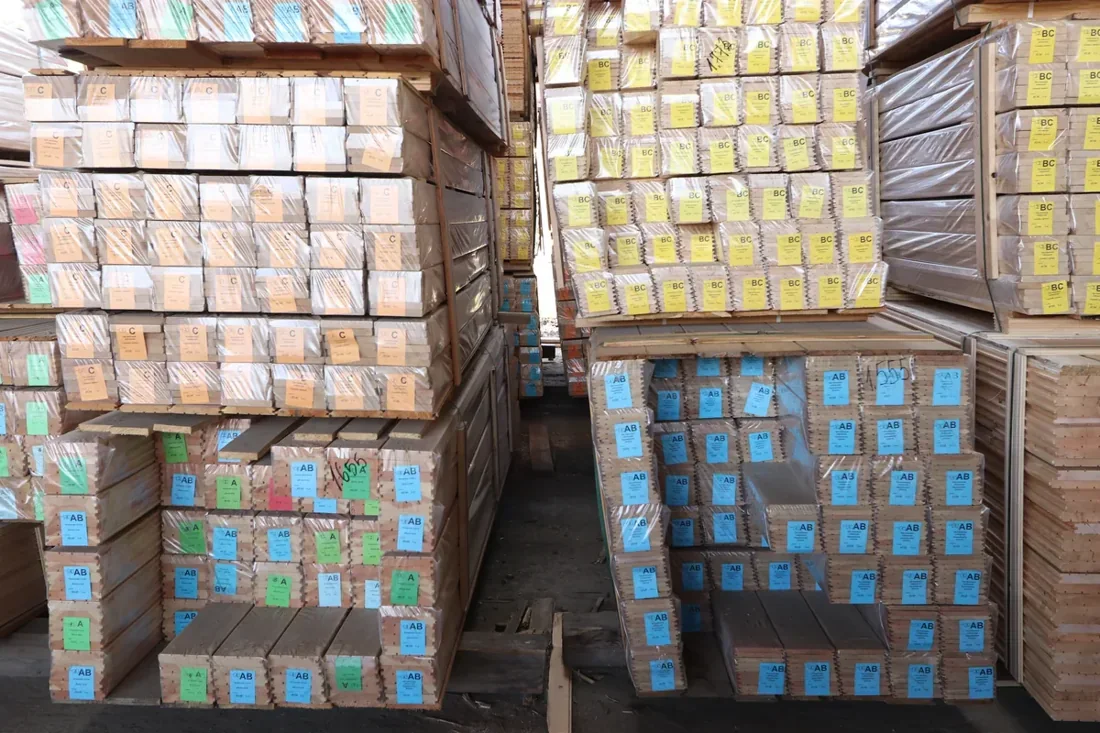
Видимые поверхности доводят до согласованного состояния, но декоративная подготовка не должна скрывать дефекты соединений. На фотографиях в статье показаны древесные заготовки и готовые конструкции; общий кадр цеха не является доказательством конкретного режима склеивания. Технологию партии подтверждают записи и испытания, а не иллюстрация оборудования.
Что проверяют испытаниями
Контроль геометрии отвечает на вопрос о размерах и форме, визуальный осмотр — о доступных особенностях поверхности. Прочность и стойкость клеевых соединений требуют предусмотренных методов испытаний. Эти группы проверок дополняют друг друга. Нельзя заменить лабораторную оценку демонстрацией того, что шов трудно разъединить вручную.
Результаты должны быть связаны с конкретной продукцией, датой и принятой системой контроля. Важны метод, образцы, критерии соответствия и действия при неудовлетворительном результате. Один старый протокол на похожее изделие не описывает стабильность сегодняшнего процесса. Заказчик может запросить документ о качестве поставляемой партии и сведения, подтверждающие заявленные характеристики.
Для несущего применения дополнительно проверяют класс или сорт и расчётную пригодность в проекте. Как подчёркивает методичка базы знаний по клееным стойкам, даже известное сечение не задаёт допустимую нагрузку без длины, закрепления, условий эксплуатации и расчёта. Производство подтверждает характеристики материала; проект определяет, как этот материал используется в конкретной конструкции.
Маркировка и комплектность
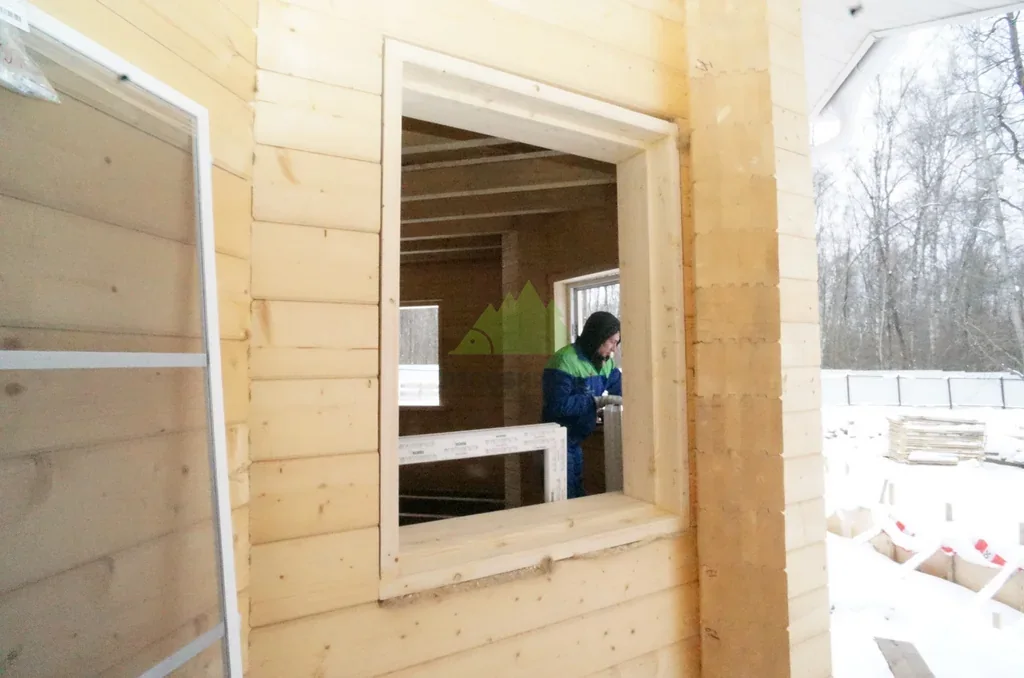
Готовые элементы связывают с ведомостью и чертежами. На объекте должно быть понятно, где какая деталь и в каком положении она устанавливается. Для сложного комплекта маркировка экономит время и снижает риск случайной замены. Но она должна оставаться читаемой после упаковки и транспортировки, а не существовать только в производственном файле.
Проверяют комплектность не только по суммарному объёму древесины. Недостающий элемент или неправильное расположение отверстий может остановить сборку при почти полном объёме поставки. Поэтому в приёмке нужны марки, количества и геометрия ответственных деталей. Если часть работ выполняют на площадке, это отдельно указывают в документах и графике.
Условия доставки и разгрузки согласуют заранее. Длинный элемент требует подходящих опор и способа перемещения; красивое покрытие — защиты от трения. Нельзя считать упаковку разрешением хранить материал в любых условиях. Общие принципы раскрыты в статье хранение пиломатериалов, а для конкретного изделия дополнительно соблюдают инструкцию изготовителя.
От производства к отделке дома
Окраска не исправляет нарушенное склеивание и не подтверждает несущую способность. Это отдельная операция, которая защищает поверхность и задаёт внешний вид в пределах назначения системы. До заказа окраски деревянного дома внутри уточняют состояние поверхности, подготовку и совместимость покрытия. Работы по отделке не должны скрывать незакрытые вопросы приёмки конструкции.
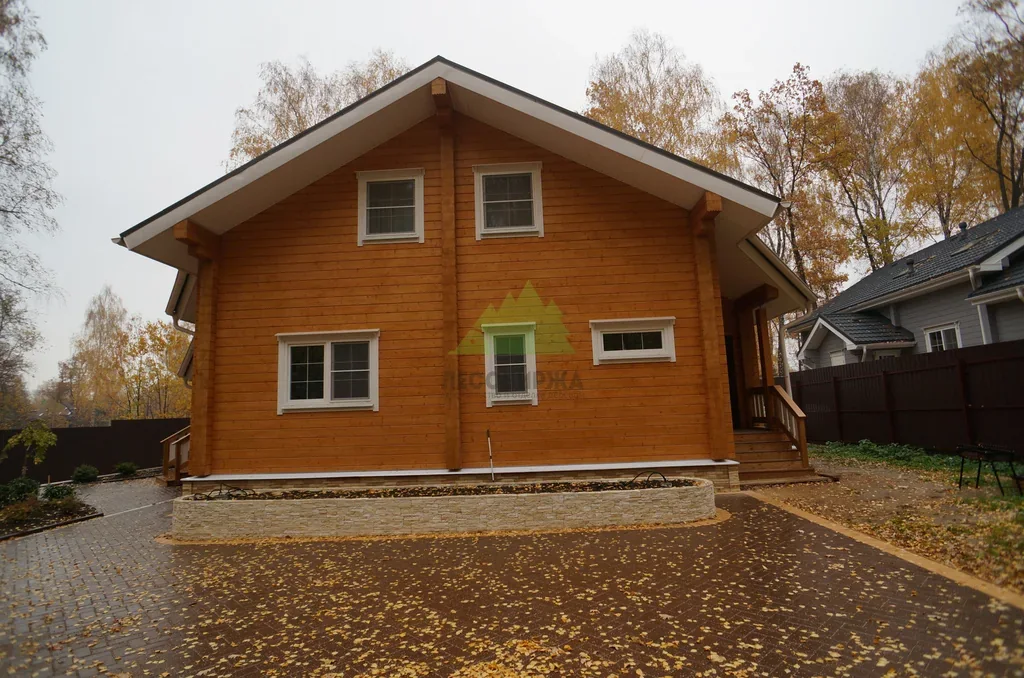
При проектировании учитывают внешний вид, узлы и будущие инженерные проходы. В задание на проектирование дома включают назначение клееных элементов и требования к открытым поверхностям. Если предусмотрена отдельная облицовка, например прямой планкен из лиственницы, её рассматривают как самостоятельную систему, а не как замену или подтверждение качества несущего бруса.
Для владельца объекта в Москве и области полезно разделить договорённости: кто выпускает комплект, кто принимает его, кто монтирует и кто выполняет отделку. На каждом этапе должны сохраняться документы и замечания. Тогда повреждение при доставке не смешивается с производственным несоответствием, а монтажная переделка — с первоначальным качеством изделия.
Вопросы и ответы
Из каких этапов состоит производство клеёного бруса?
Сначала отбирают древесину и сушат заготовки, затем подготавливают ламели: удаляют недопустимые участки, при необходимости сращивают по длине, калибруют поверхности. После нанесения подходящего клея пакет прессуют и выдерживают до требуемого отверждения. Далее элемент обрабатывают до заданной геометрии, контролируют и маркируют. При посещении производства просите показать контроль между операциями: готовая гладкая поверхность не раскрывает, как были подготовлены внутренние слои.
Почему влажность проверяют до склеивания каждой ламели?
Потому что средняя цифра по пачке может скрыть слишком влажную отдельную заготовку. Влажность влияет на склеивание и последующие перемещения слоёв. ГОСТ 20850-2025, пункт 8.3, предусматривает измерение электровлагомером в каждой заготовке слоя перед склеиванием. Запросите у производителя порядок регистрации и отбраковки; допустимое значение выбирают по назначению изделия и клеевой системе. Измерение поверхности уже готового бруса не заменяет этот производственный контроль.
Зачем ламели строгают перед нанесением клея?
Чтобы подготовить чистые сопрягаемые поверхности и согласованную толщину слоёв. Проверьте, что производство контролирует геометрию, разнотолщинность и время между подготовкой и склеиванием, а не просто пропускает доску через станок. Волнистую поверхность нельзя исправить произвольным увеличением расхода клея. Нужны совпадающие плоскости и соблюдение технологических условий клеевой системы.
Можно ли оценить качество склейки по красивому шву?
Нет. Осмотр выявляет видимые нарушения, но не подтверждает прочность и стойкость соединения. Запросите результаты испытаний зубчатых соединений, послойного скалывания и стойкости к расслоению, относящиеся к выпускаемой продукции. Сверьте их с документом качества и маркировкой своей партии. Для несущих клеёных конструкций ГОСТ 20850-2025, раздел 7, предусматривает производственный и приёмочный контроль; фотографии пресса не заменяют его результаты.
Как понять, что документ качества относится к моему комплекту?
Сопоставьте изготовителя, назначение, маркировку элементов, дату и идентификаторы партии с накладной и документом качества. Проверьте заявленные характеристики и состав комплекта по спецификации; незнакомую маркировку попросите расшифровать до разгрузки и сборки. Производство стенового профиля и несущей балки требует разных исходных данных. После подтверждения комплекта переходите к монтажному плану; порядок работ раскрывают этапы строительства дома из бруса.
Надёжное производство клееного бруса — это управляемая цепочка операций с подтверждаемым результатом. При заказе проверяйте назначение, актуальную документацию, контроль соединений и связь партии с документом качества. Такой подход даёт больше информации о будущем элементе, чем внешний вид шва, название клея без контекста или обещание отсутствия любых изменений древесины.