 Дубовая Роща
Качество имитации бруса формируется до того, как доска попадает на стену. На производстве нужно согласовать влажность заготовки, геометрию профиля, состояние инструмента, сортировку и упаковку. Красивый образец не подтверждает повторяемость всей партии: несколько сотен деталей должны соединяться между собой и соответствовать одному описанию изделия. Именно это проверяет производственный контроль.
Здесь разбираем контрольные точки выпуска имитации бруса, а не настройку станков и не подбор оборудования для цеха. Последовательность изготовления вынесена в материал технология изготовления имитации бруса, выбор готовой партии — в статью как выбрать имитацию бруса. Основной вопрос этой страницы: какие проверки позволяют выпускать воспроизводимый профиль и как подтвердить их результат.
Начало контроля — описание изделия
До обработки нужен чертёж поперечного сечения с общей и рабочей шириной, толщиной, фасками, шипом и пазом. Эти размеры выполняют разные функции. Общая ширина помогает идентифицировать профиль, рабочая определяет закрываемую площадь, геометрия соединения влияет на сборку. Если обозначить изделие только двумя наружными размерами, разные партии могут выглядеть похоже, но не стыковаться.
На чертеже отмечают лицевую сторону и поверхности, влияющие на соединение. Отдельно задают допуски и способ измерения. Измерять округлённую кромку в случайной точке неудобно: два контролёра получат разные значения. Базы измерения должны быть понятны и одинаковы для наладки, текущего контроля и окончательной приёмки. Тогда спор о размере решается измерением, а не визуальным впечатлением.
Для партии фиксируют версию профиля. Даже небольшое изменение фаски или замка может стать заметным на общей стене. Если заказчик докупает материал позже, совпадение названия не гарантирует совпадение чертежа. Сохранённый образец и номер версии помогают проверить совместимость до отгрузки. Это особенно важно для объектов, которые отделывают в несколько этапов.
Входная заготовка: что нельзя исправить одним строганием
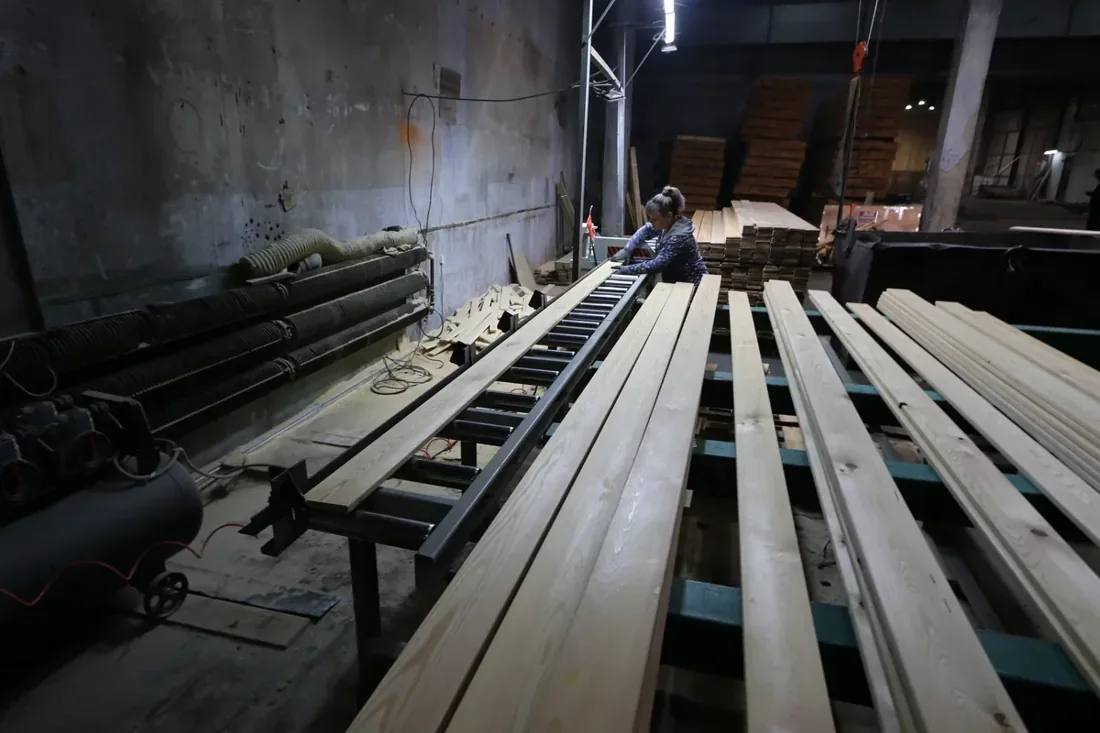
Проверяют породу, размеры, влажность, состояние древесины и пригодность под планируемый профиль. Заготовка должна иметь достаточный припуск на обработку, но большой припуск сам по себе не обеспечивает хороший выход. Если выраженное коробление требует снять слишком много материала, итоговое сечение может не получиться. Такую деталь нельзя автоматически включать в основной поток.
Сортировка заготовок и сортировка готового изделия — разные операции. После обработки проявляются участки, которые раньше были скрыты, меняется расположение особенностей относительно лицевой пласти и замка. Поэтому исходная сортность не должна механически переноситься на готовую обшивку. Для готового профиля применяют согласованные требования к видимым поверхностям и работоспособности соединения.
Смоляной карман, сучок и трещина оцениваются по принятому документу, а не по одному общему слову «дефект». Важно расположение: небольшая особенность на скрытой стороне может не влиять на результат, а повреждение тонкой части замка мешает сборке. Для описания используют единые термины и фиксируют измеряемые параметры. Разбор самих особенностей есть в статье пороки древесины.
Влажность: проверяется партия, а не одна верхняя доска
Влажность определяет дальнейшее поведение обшивки, но производственный контроль и готовность к монтажу не тождественны. В базе знаний для отдельных поставок указана отгрузочная влажность около 14 ± 2%, тогда как для отапливаемого интерьера приводится ориентир акклиматизации 8–10%. Эти значения относятся к описанным изделиям и условиям; в договоре должны быть свои согласованные требования, а на объекте — фактическая проверка.
Проверку распределяют по упаковкам и по участкам материала. Один результат на доступной поверхности не объясняет разброс внутри партии. В журнал заносят прибор, настройку под породу, условия измерения и полученные значения. Если метод требует определённой глубины или расположения электродов, его соблюдают. Иначе цифры выглядят точными, но оказываются несопоставимыми.
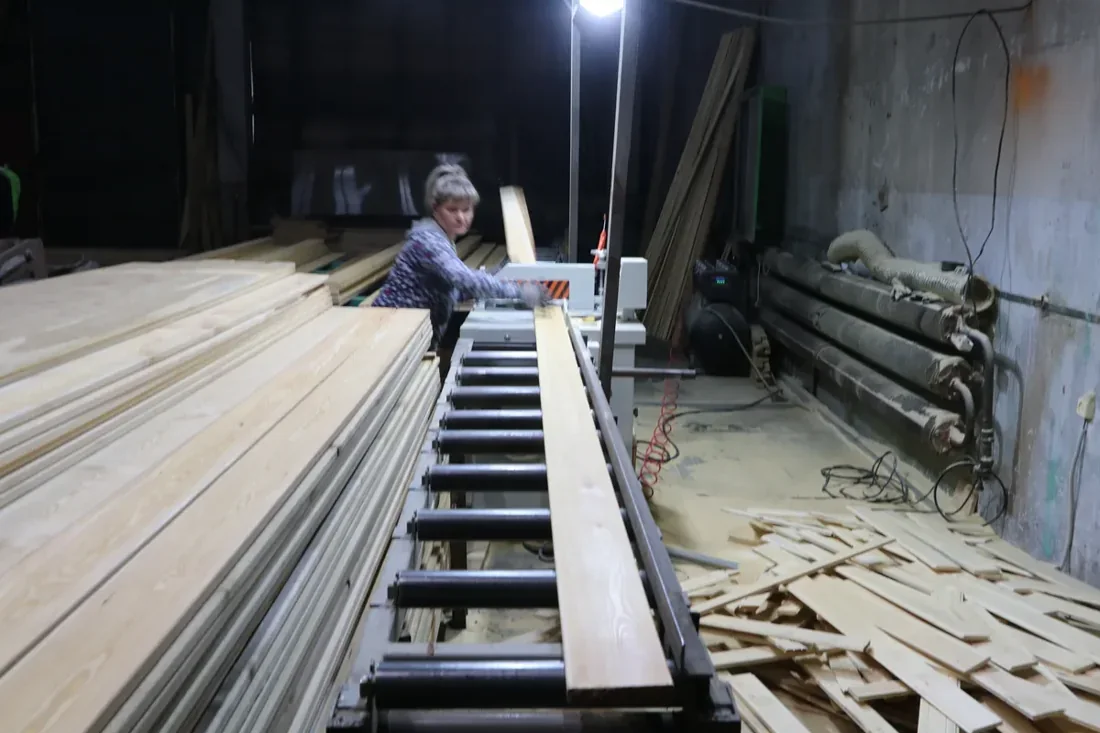
Материал с противоречивыми результатами выделяют для дополнительной проверки, а не усредняют до удобного числа. Причиной может быть неоднородная сушка, повторное намокание или ошибка измерения. Решение зависит от установленной причины. Подробный процесс рассмотрен в статье сушка пиломатериалов; здесь важно не пропустить нестабильную заготовку в дальнейшую обработку.
Первая деталь после наладки
Перед выпуском серии проверяют пробные детали по чертежу. Измеряют толщину и ширину, оценивают фаску, шип, паз и состояние поверхности. Затем собирают несколько соседних элементов. Контроль по одному поперечному срезу недостаточен: профиль должен сохраняться по длине, а соединение — работать при сборке реальных досок.
Пробная сборка должна выявить, не упирается ли шип раньше достижения предусмотренного положения, нет ли повреждения кромок и заметных различий лицевой плоскости. При этом соединение не обязано быть забитым до упора любой ценой. Его рабочее положение определяется системой профиля. Подгонка случайным сильным ударом может скрыть ошибку наладки и повредить деталь.
В базе знаний карельский профиль описан как вариант с удлинённым шипом примерно 15 мм. Смысл — увеличить запас перекрытия соединения при изменении размеров древесины. Но название профиля не заменяет измерения конкретной партии, а длинный шип не отменяет акклиматизацию и правильное крепление. Контроль должен подтверждать чертёж, а не рекламное обещание отсутствия любых щелей.
Контроль в ходе серии
После успешной первой детали нельзя считать всю смену автоматически проверенной. На результат влияют состояние режущего инструмента, подача, заготовки и настройки. Поэтому предприятие задаёт контрольные интервалы и основания для внеочередной проверки: смена инструмента, переналадка, остановка, смена партии сырья или обнаруженное отклонение. Частоту определяет производственный регламент.
Если обнаружена ошибка, важно установить границы затронутого материала. Проверяют детали от последней подтверждённой точки контроля до выявления несоответствия. Без такой записи приходится либо сомневаться во всей партии, либо необоснованно считать проблему единичной. Маркировка и журнал позволяют отделить подозрительную часть без смешения с уже принятой продукцией.
Работоспособность контроля видна по действиям после отклонения. Нужны понятные варианты: остановка, корректировка, повторное измерение, пересортировка или отбраковка. Если все записи содержат только «соответствует», а порядок исправления отсутствует, это мало говорит о реальной дисциплине. Хорошая система не обещает невозможность ошибок, а позволяет обнаружить и ограничить их последствия.
Поверхность: не только гладкость на ощупь
Лицевая пласть должна соответствовать принятому уровню обработки. Осматривают вырывы возле сучков, следы инструмента, непрострог и повреждения кромок. Боковое освещение помогает заметить повторяющийся рисунок обработки, который после окраски может стать выразительнее. Для прозрачного покрытия подготовка особенно важна: оно сохраняет видимость основания.
Тыльная сторона и замок оцениваются по своей функции. Не каждый след на невидимой стороне делает деталь непригодной, но повреждение, мешающее сборке или креплению, нельзя игнорировать как скрытое. Согласованные технические условия должны различать декоративные особенности и функциональные ограничения. Это избавляет сортировщика от необходимости каждый раз принимать решение по личному вкусу.
Если предусмотрена дополнительная шлифовка, проверяют её влияние на профиль. Нельзя улучшать лицевую поверхность ценой стачивания тонкой части соединения. Для окрашенной партии образец утверждают после всей подготовки. Вид доски сразу после строгания и после шлифовки с покрытием может заметно различаться, поэтому образцы разных стадий не взаимозаменяемы.
Сортировка готового профиля
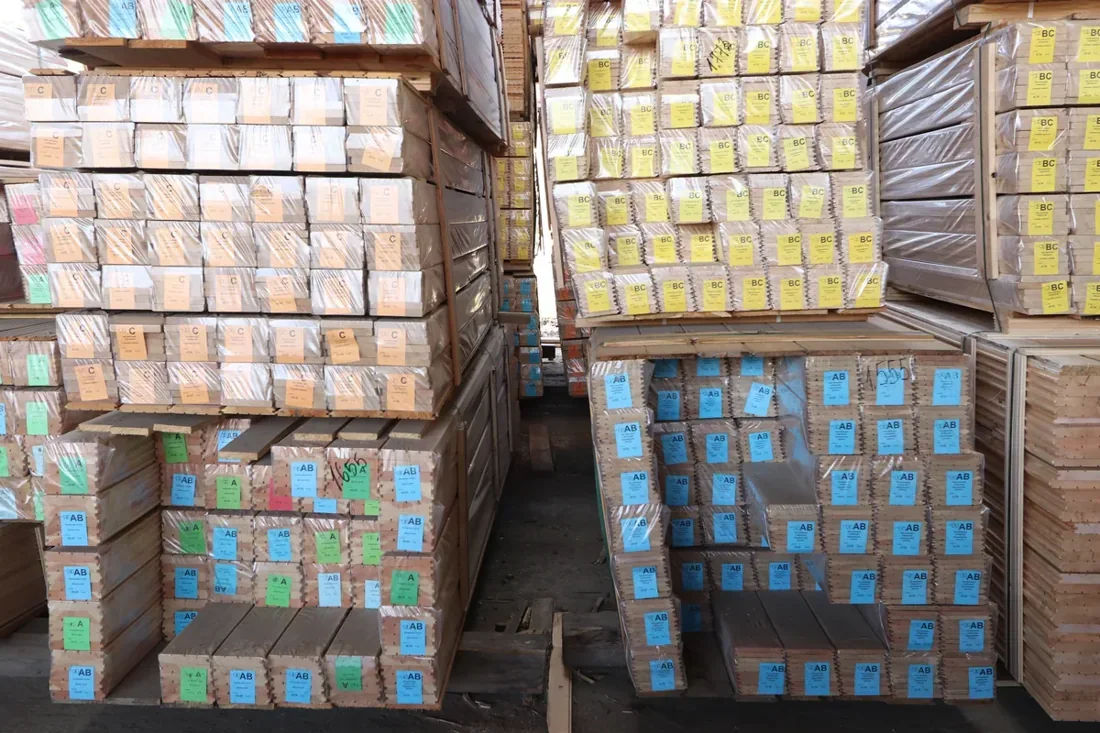
Обозначения «Экстра», «А», «АВ» и другие читают вместе с техническими условиями изготовителя. Одинаковая буква не гарантирует одинаковые допуски у разных предприятий. Для прозрачной договорённости нужны перечень допустимых особенностей, способ оценки лицевой стороны и правила по количеству деталей с определёнными признаками. Фотография одной доски не заменяет этот документ.
Сортировка должна сохранять функциональную пригодность. Если категория допускает больше сучков, это не означает разрешение на разрушенный замок или невозможность монтажа. У каждой особенности есть место и влияние на использование. Не следует обещать, что более высокий сорт исключает изменение размеров древесины: сортность и влажностное поведение относятся к разным характеристикам.
При необходимости партию дополнительно распределяют по оттенку или назначению видимых зон. Такая подборка должна быть оговорена отдельно: естественный разнотон может допускаться даже в высокой категории. Если заказчику нужен спокойный результат на большой стене, контроль внешнего вида дополняют раскладкой и пробным покрытием, а не только повышают сорт в накладной.
Окраска на производстве: отдельный этап проверки
При заказе окраски имитации бруса в цехе фиксируют подготовку, систему покрытия, цвет, число слоёв и обрабатываемые поверхности. Проверяют не только лицевую пласть, но и те участки соединения, которые могут стать видимыми при сезонном движении. Непрокрашенная полоса на шипе способна проявиться позже, хотя при первоначальной сборке всё выглядело ровно.
Контроль включает равномерность, отсутствие наплывов, готовность к следующему слою и к упаковке. Эти стадии нельзя объединять одним словом «высохло». Поверхность, сухая на ощупь, может ещё повреждаться от давления в пачке. Сроки берут из документации конкретного продукта с учётом фактических условий, а не назначают одинаково для всех красок и масел.
Для цветного заказа сохраняют утверждённый образец. Он должен быть выполнен на той же породе и с сопоставимой подготовкой. Образец на другой древесине помогает выбрать направление цвета, но не подтверждает итоговый оттенок. При споре полезнее сравнить одинаковые поверхности при одинаковом свете, чем две фотографии с разными настройками камеры.
Упаковка не должна уничтожать результат
После обработки доску защищают от загрязнения, влаги и механического повреждения. Важно не только чем закрыта пачка, но и в каком состоянии материал упакован. Мокрая или неготовая к контакту поверхность может пострадать внутри внешне аккуратной упаковки. Способ упаковки должен соответствовать влажности древесины, покрытию и ожидаемой логистике.
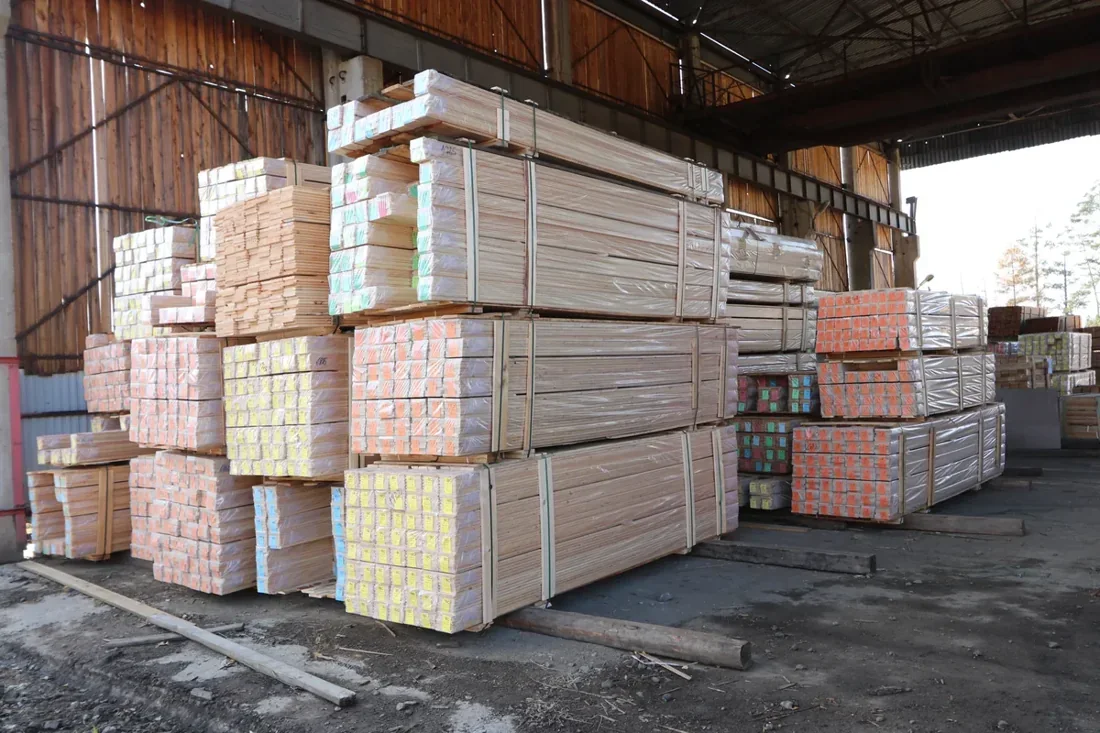
На пачке сохраняют данные, связывающие её с партией: изделие, профиль, длина, количество, сорт и необходимые идентификаторы. Для окрашенного материала добавляют сведения, позволяющие восстановить систему и цвет. Если эти данные исчезают после разгрузки, последующая докупка и рекламация становятся сложнее. Маркировку полезно сфотографировать до вскрытия упаковок.
Для доставки в Москву и область заранее определяют условия разгрузки и хранения. Готовую обшивку не стоит оставлять на земле под случайно наброшенной плёнкой. Правила сохранения партии разобраны в статье хранение пиломатериалов. Производственная готовность не защищает от повторного намокания на объекте.
Какие сведения запросить у изготовителя
Нужны чертёж профиля, документ сортности, требования к влажности, описание готовности поверхности и маркировка партии. Для окрашенного изделия — согласованная система и образец. При этом заказчику не обязательно получать все внутренние настройки станка. Ему важны подтверждаемые характеристики конечного продукта и порядок работы с несоответствием.
Если изготовитель предлагает «такую же доску», сравните рабочую ширину, замок и лицевую геометрию. Для альтернативной облицовки, например прямого планкена из лиственницы, потребуется другая система стыков. Его нельзя незаметно включить в комплект имитации бруса. Разные профили могут решать близкую декоративную задачу, но не являются взаимозаменяемыми деталями одной стены.
Требования к будущему монтажу имитации бруса на фасаде стоит согласовать до выпуска партии. Размеры, обработка скрытых поверхностей и раскладка связаны с конструкцией. Однако фабричный контроль не заменяет приёмку основания и монтажных узлов: ответственность каждого этапа должна быть понятна. Именно такая связь производства и объекта делает качество воспроизводимым.
Что делать при обнаруженном отклонении
До раскроя отделяют спорные детали, фотографируют маркировку и характер проблемы, записывают измерения. Указывают конкретное требование, которому материал не соответствует. Формулировка «вся доска плохая» не помогает установить причину; описание «профили из двух пачек не собираются по согласованному образцу» уже задаёт проверяемую задачу.
Не стоит самостоятельно срезать замок или менять сечение до согласования решения. После переделки сложно отличить исходный производственный дефект от результата вмешательства. Возможны замена, пересортировка или согласованная доработка, но выбор зависит от функции детали. Если проблема затрагивает всю серию, проверяют границы партии, а не только один наиболее заметный элемент.
Вопросы и ответы
Что проверить у производителя имитации бруса до заказа партии?
Запросите чертёж профиля с рабочей шириной и соединением, требования к влажности, правила сортировки и образец готового изделия. Уточните контроль первой детали после наладки, проверки во время серии и маркировку пакетов. Согласуйте, какие отклонения приводят к замене, а какие допустимы. Если заказ включает окраску, отдельно утвердите выкрас и подготовку поверхности. Обещание «делаем на хорошем станке» не заменяет этих условий.
Почему одинаковые по названию профили могут не стыковаться?
У них могут различаться размеры шипа и паза, фаска, рабочая ширина или влажность. До заказа добора передайте изготовителю чертёж и образец существующей партии. Соберите пробный участок из нескольких досок нового и старого выпуска без подтачивания соединений. Если стык не совпадает, согласуйте профиль или замену до монтажа. Одной записи «имитация бруса такой-то ширины» недостаточно для гарантированной совместимости.
Как проверить, что качество сохраняется не только у первой доски?
Попросите производителя описать периодичность измерений и порядок действий при отклонении. В готовой поставке сравните доски из нескольких пакетов: размеры, посадку соединения, поверхность и влажность. Сохраняйте маркировку, чтобы замечание относилось к конкретной партии. Если обнаружен системный уход профиля, остановите сборку, сфотографируйте и измерьте отклонение. Не подгоняйте всю партию вручную до согласования: после массовой обработки установить исходное несоответствие сложнее.
Можно ли исправить плохую поверхность имитации бруса одной окраской?
Нет. Сначала устраните допустимым способом вырывы, следы инструмента и загрязнения, проверьте, что после обработки сохраняются размеры профиля. Затем обеспыльте и сделайте выкрас на подготовленном образце. Лессирующее покрытие способно подчеркнуть неровность, а толстый укрывной слой не исправляет геометрию и слабый замок. Если дефект связан с наладкой или инструментом, производитель должен исправить процесс и отделить несоответствующие детали, а не скрывать их под цветом.
Почему после монтажа заводской имитации бруса всё же появились щели?
Сравните влажность при поставке и монтаже, режим помещения и результаты приёмки профиля. Древесина меняет размеры при изменении влажности, поэтому точная заводская обработка не отменяет акклиматизацию и правильный узел. Зафиксируйте ширину и расположение щелей, сохраните фото маркировки и записи измерений. Если соединения изначально не совпадали, это один маршрут претензии; если материал высох уже после установки — другой. Не замазывайте подвижные швы до выяснения причины.
Качественное производство имитации бруса узнаётся по повторяемому профилю, прослеживаемой партии и понятным контрольным точкам. До заказа согласуйте документ изделия и образец, после доставки сохраните маркировку и результаты проверки. Тогда качество можно подтвердить на каждом этапе, а не обсуждать только после того, как вся стена уже собрана.