 Дубовая Роща
Производство пиломатериалов — это последовательность операций, в которой каждый следующий этап зависит от предыдущего. Бревно нужно принять и рассортировать, распилить по выбранной схеме, получить заготовки требуемых размеров, проверить качество и направить материал на сушку или дальнейшую обработку. Не всякая доска проходит одинаковый маршрут: пилёная заготовка, сухой строганый материал и готовая облицовка имеют разную степень готовности.
Здесь рассматриваем общий производственный поток и связь операций. Подробный распил с получением обрезной доски вынесен в статью технология производства обрезной доски, классификация готовых изделий — в виды пиломатериалов. Такой подход помогает понять работу предприятия, не смешивая её с отдельными инструкциями по сушке, профилированию и монтажу.
Производственный маршрут задаёт конечный заказ
План выпуска начинается с требуемого изделия, а не только с имеющихся брёвен. Нужны порода, размеры, длины, качество, влажность и дальнейшее назначение. Для строительной заготовки и интерьерного профиля отличаются припуски, сортировка и обязательные операции. Если эти требования определены поздно, часть материала приходится перенаправлять или дополнительно обрабатывать.
Предприятие распределяет сырьё между заказами с учётом размеров и качества. Длинная чистая заготовка может быть нужна для одной позиции, короткие участки — для другой. Цель не сводится к максимальному числу досок: важно получить полезный выход именно требуемого ассортимента. Большой объём неподходящих деталей не является хорошим результатом для конкретного заказа.
В производственном задании полезно разделять номинальный размер поставки и промежуточный размер заготовки. При сушке и последующей обработке геометрия меняется. Если не предусмотреть припуск, после доведения поверхности итоговое сечение может оказаться меньше заданного. Припуск назначают по технологии, а не добавляют одинаковое число миллиметров ко всем изделиям.
Приёмка круглого леса
На входе проверяют происхождение и сопроводительные сведения, породу, размеры и состояние сырья. Для дальнейшего маршрута важны диаметр, длина, кривизна и особенности древесины. Одно и то же оборудование не превращает разные брёвна в одинаковый ассортимент без изменения схемы раскроя. Поэтому сортировка сырья связана с производственным планом.
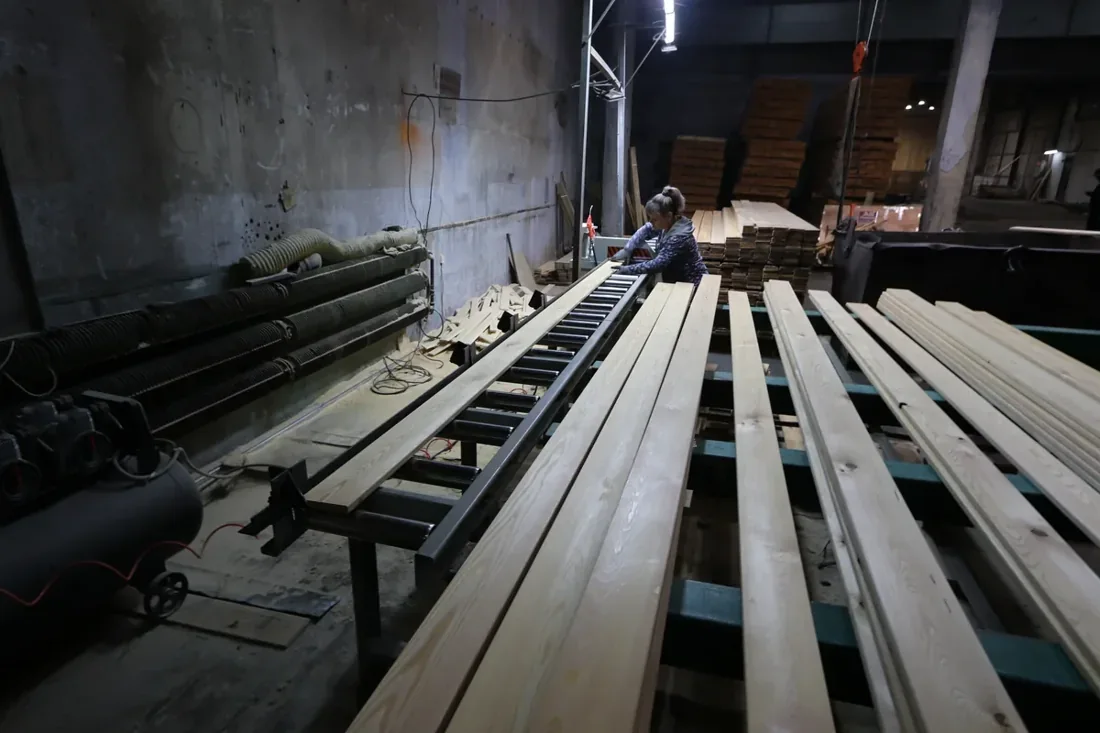
Внешний осмотр не раскрывает все внутренние особенности ствола. Часть признаков становится видна после распила. Производство должно учитывать возможность пересортировки и изменения назначения полученной заготовки. Обещать заранее одинаковый выход по каждому бревну неправильно: фактический результат зависит от сырья и требований к готовой продукции.
Складирование организуют так, чтобы сырьё было доступно для подачи и сохранялась идентификация. Смешение партий затрудняет анализ качества и расхода. Если обнаружена проблема, важно понять, связана ли она с определённым сырьём, хранением или операцией. Без учёта такие причины объединяются в расплывчатую претензию к работе всего цеха.
Подготовка к распилу
В зависимости от линии выполняют необходимые подготовительные операции, включая очистку и окорку. Их состав определяется оборудованием и состоянием сырья. Нельзя утверждать, что каждое предприятие использует одну и ту же последовательность машин. Важен результат: сырьё должно быть пригодно к безопасной и управляемой обработке по принятому маршруту.
Посторонние включения и загрязнение способны повредить инструмент и повлиять на поверхность. Поэтому подготовка связана не только с внешним видом бревна. На оборудовании соблюдают предусмотренные изготовителем проверки и защитные устройства. Производственный обзор не заменяет инструкцию оператора и не должен предлагать обход защит ради скорости подачи.
Схему раскроя выбирают под целевые размеры и особенности сырья. При этом учитывают пропил, необходимые припуски и возможные ограничения. Владелец частного заказа обычно не определяет каждую установку пилы, но должен точно передать требуемую готовую продукцию. Неясное задание на выходе сложно исправить даже хорошей организацией распила.
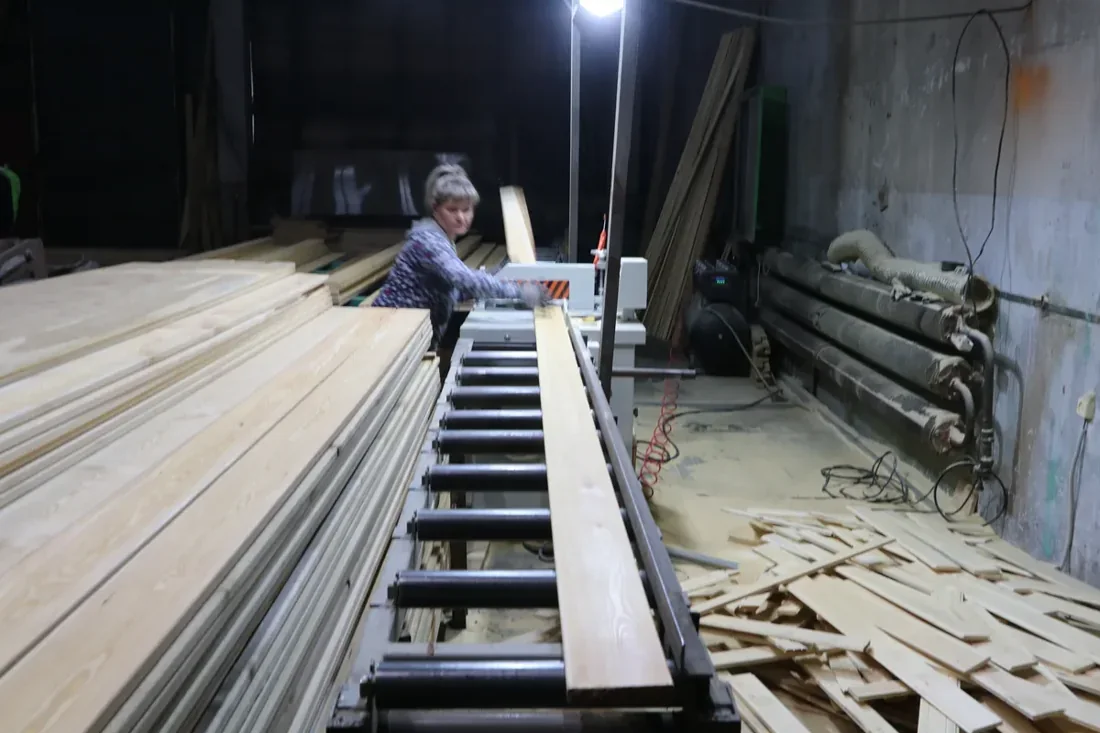
Первичный распил
На этом этапе из круглого леса получают заготовки, которые направляют дальше по линии. Конкретная схема зависит от оборудования и ассортимента. Производство может использовать разные сочетания ленточных, круглопильных и других решений. Название станка само по себе не определяет качество: существенны наладка, состояние инструмента и соответствие процесса материалу.
Контролируют получаемую геометрию, устойчивость размеров и качество поверхности в пределах стадии обработки. Пилёная поверхность не обязана выглядеть как готовая строганая обшивка, но отклонения, мешающие дальнейшему получению заданного изделия, необходимо выявлять сразу. Чем раньше обнаружена ошибка, тем меньше материала успеет пройти неправильный режим.
После переналадки или смены существенных условий проверяют первые полученные заготовки. Если результат соответствует заданию, продолжают выпуск с текущим контролем. Проверка только в конце смены делает проблему дорогой: уже произведён большой объём. Производственная дисциплина заключается в контрольных точках и действиях при отклонении, а не в обещании, что линия никогда не ошибается.
Формирование кромок и длины
Дальнейшие операции приводят заготовку к требуемому виду: формируют кромки, удаляют неподходящие участки, получают длины по заданию. Для обрезного и необрезного материала требования различаются. Нельзя считать наличие прямой одной кромки достаточным описанием всей детали. Название изделия должно соответствовать его геометрии и принятой документации.
Торцовка влияет на полезную длину. Если нужно получить несколько коротких деталей из одной длинной, учитывают ширину пропила и припуски. Простое сложение длин без потерь работает только как предварительная оценка. Например, два отрезка ровно по 3 м нельзя гарантированно получить из заготовки ровно 6 м, если требуется пропил и чистовая обработка торцов.
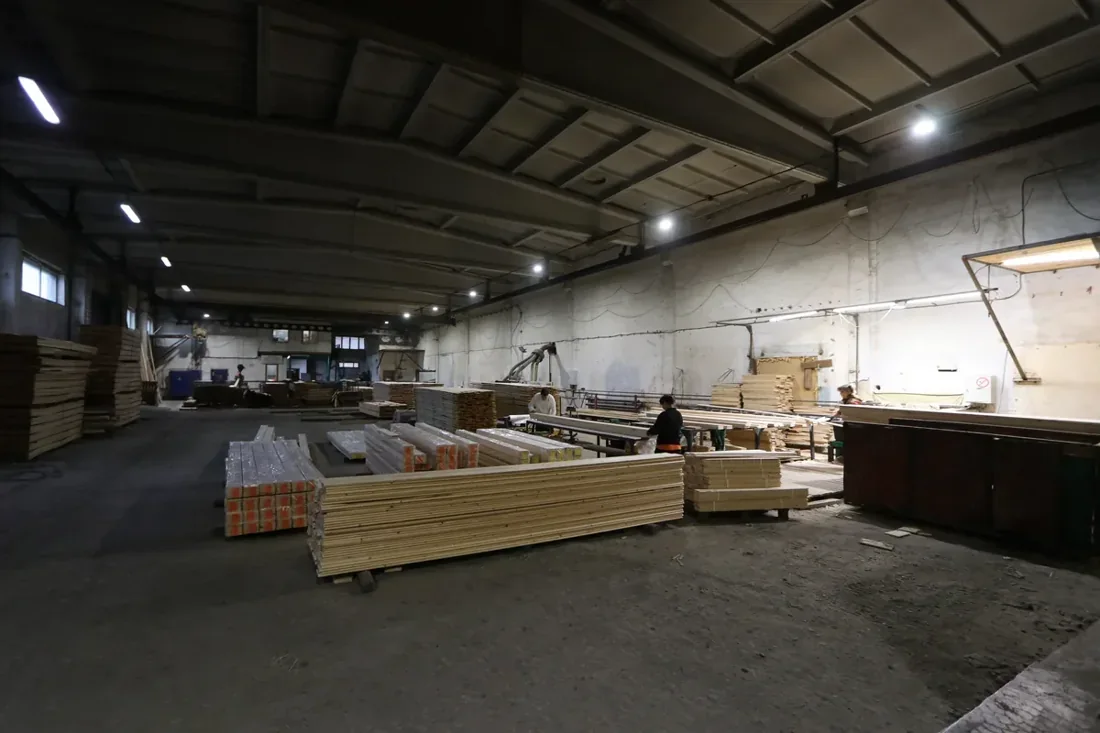
По мере обработки меняется назначение отдельных участков. Отрезок, не подходящий для длинной видимой детали, может быть пригоден для другой продукции при соблюдении её требований. Но это решение должно быть технологически обосновано. Нельзя направлять любой остаток в ответственную конструкцию только потому, что он имеет удобную длину.
Сортировка после распила
Материал оценивают по документу, применимому к изделию и заказу. ГОСТ 24454-80 устанавливает размеры хвойных пиломатериалов, а технические требования к соответствующей продукции рассматриваются отдельно. Размерная сетка не подтверждает автоматически качество каждой доски. При заказе важно понимать, какие требования приняты по геометрии, порокам и влажности.
Сортировку выполняют с учётом видимых особенностей и назначения. Декоративная категория отделочного профиля и сорт конструкционной заготовки — разные системы оценки. Если материал предназначен для несущих элементов, требования проекта нельзя заменить фразой «на вид хороший». Для дальнейшей обработки также важны расположение особенностей и возможность получить полезные детали.
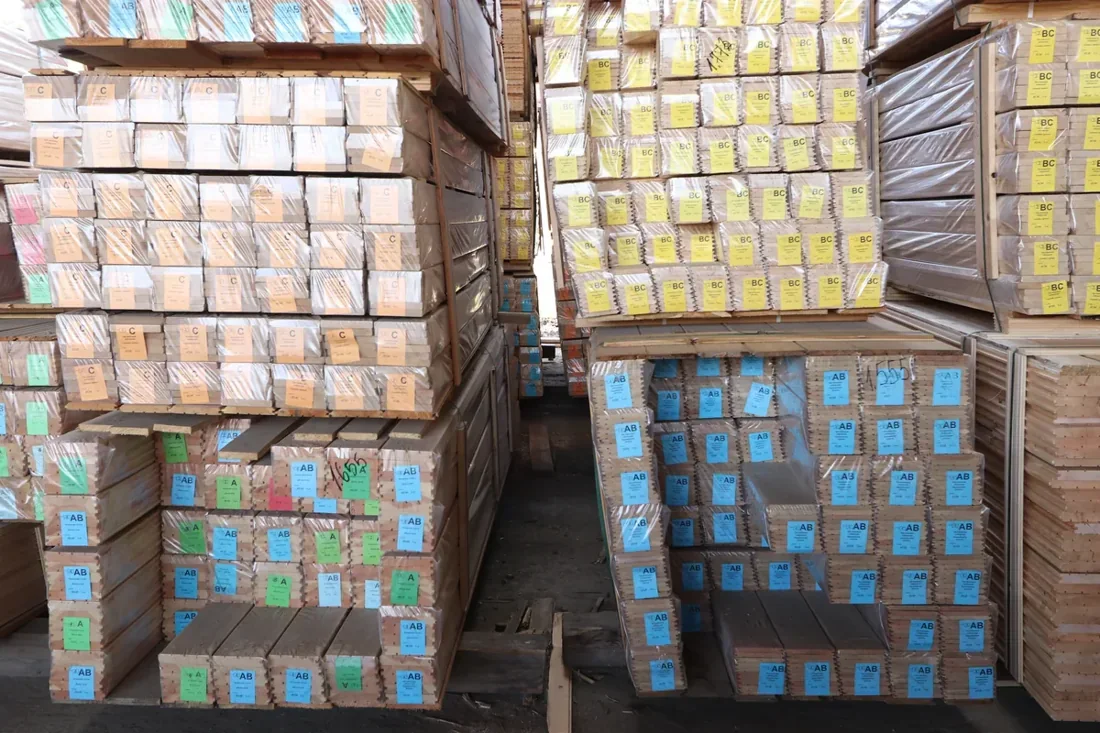
Результаты сортировки связывают с маркировкой и местом хранения. Если разные категории сложены вместе, точная оценка на линии теряет смысл. На объекте это превращается в случайное распределение материала между задачами. Производственная информация должна доходить до отгрузки, а не оставаться только у сортировщика в момент осмотра.
Сушка как отдельный производственный маршрут
Не вся продукция отгружается в одном влажностном состоянии. Часть материала поступает на сушку, часть используется в другой согласованной стадии. Заказчик должен знать, что именно входит в поставку. Слово «камерная» описывает способ обработки, но не заменяет фактический диапазон влажности и проверку качества после процесса.
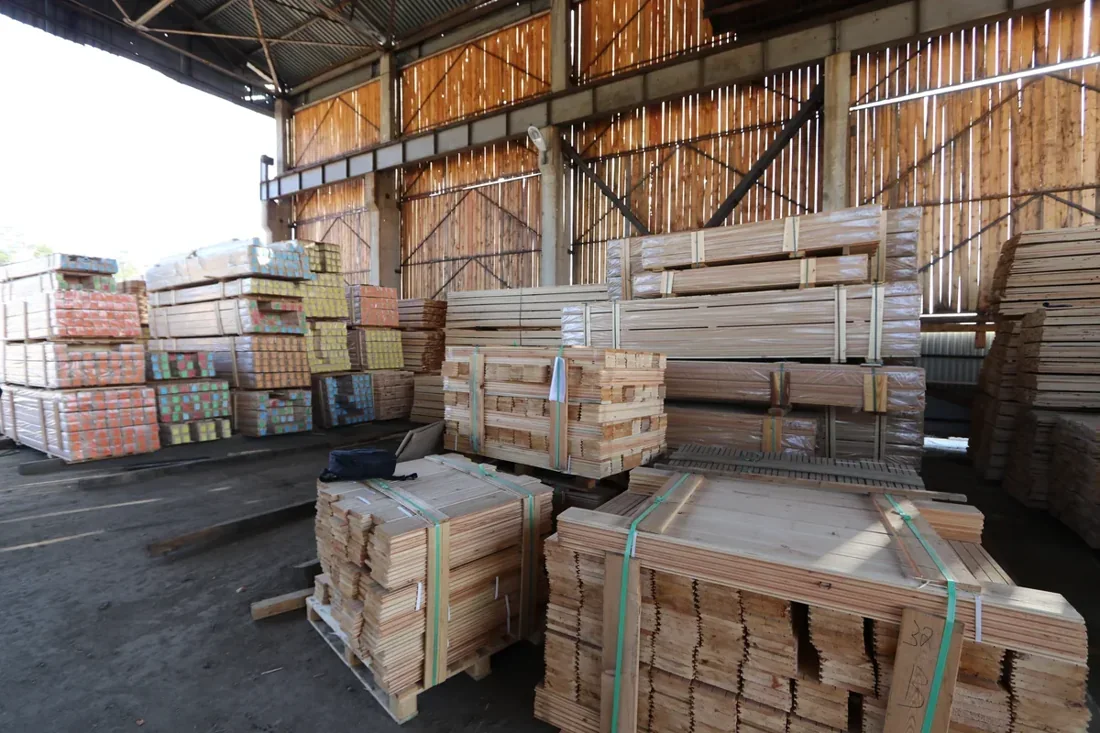
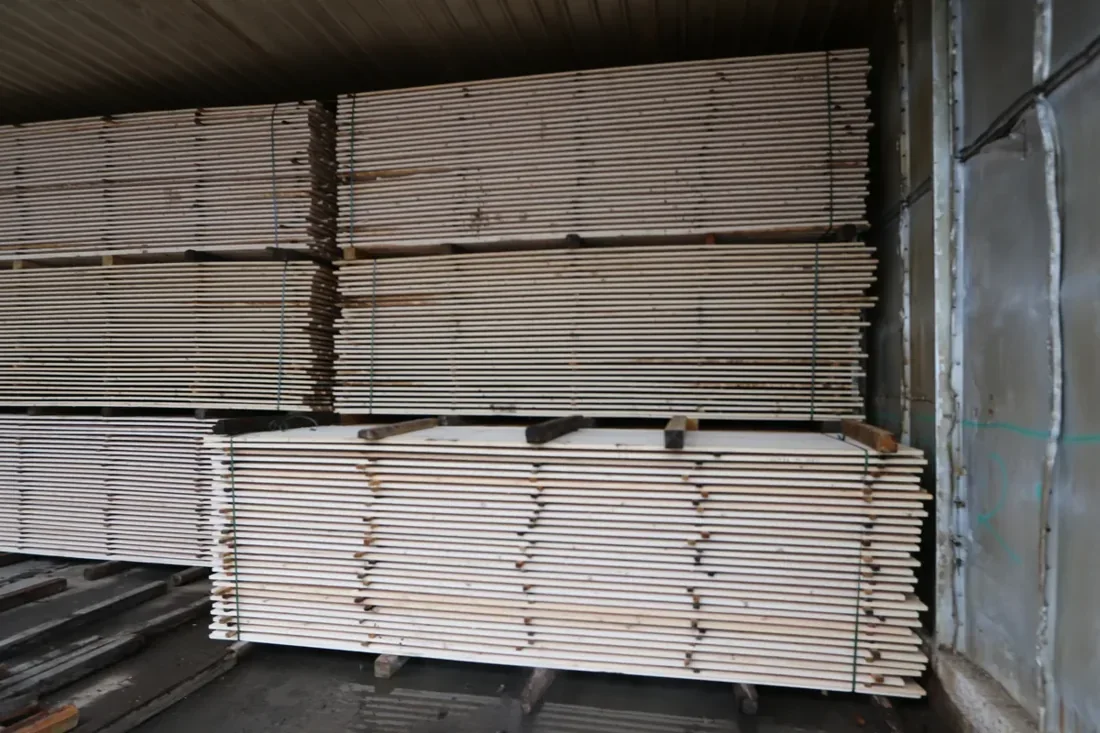
В сушильном маршруте учитывают породу, толщину, укладку, состояние сырья и требуемый результат. Заготовки должны быть подготовлены к равномерному прохождению процесса. После завершения проверяют не только влажность, но и состояние материала. Если часть партии нуждается в дополнительной обработке или пересортировке, это отражают до передачи на следующий участок.
Подробное управление влажностью рассмотрено в статье сушка пиломатериалов. В общем маршруте важно сохранить разделение: распил не равен сушке, а сушка не равна готовности к любой интерьерной установке. Будущий режим эксплуатации и акклиматизация остаются отдельными вопросами.
Строгание и профилирование
После необходимой подготовки заготовку можно довести до строганой поверхности или сформировать заданный профиль. Это уже другой уровень готовности по сравнению с пилёной доской. На этапе проверяют итоговое сечение, форму кромок и качество поверхности. Изменение размеров после обработки учитывают в спецификации, а не скрывают за первоначальным размером сырья.
Профилированные изделия требуют собственной документации. Для имитации бруса важны шип, паз, фаска и рабочая ширина, для прямого планкена — соответствующая форма и система стыков. Пример отдельного продукта — прямой планкен из лиственницы. Его назначение и параметры нельзя вывести только из того, что исходно использовалась доска той же породы.
Финишная обработка может выявить ранее скрытые особенности, поэтому нужна повторная оценка. Заготовка, соответствовавшая требованиям промежуточной стадии, не обязательно получает ту же категорию после профилирования. Особенно это заметно в тонких участках замка и на видимой пласти. Контроль готового изделия завершает работу, а не формально повторяет входную сортировку.
Защитная обработка и окраска
Если в заказ включено антисептирование древесины, указывают назначение состава, поверхности обработки и совместимость со следующими слоями. Биозащита не заменяет правильное хранение и конструктивное удаление воды. Нельзя считать обработанный материал пригодным для любого интерьера или контакта с человеком без проверки документации продукта.
Окраску рассматривают как самостоятельную систему: подготовка, грунт при необходимости, покрытие, сушка и упаковка. Для готовой половой доски можно согласовать окраску в производственных условиях. При этом продукт должен соответствовать нагрузке пола. Один и тот же декоративный цвет не делает фасадную и напольную системы взаимозаменяемыми.
После обработки контролируют готовность к транспортировке. Если покрытие ещё чувствительно к давлению, плотная упаковка может испортить его раньше монтажа. Поэтому дата окончания нанесения не всегда совпадает с датой готовности к отгрузке. Этот интервал учитывают в графике производства и поставки, особенно при коротких сроках заказа.
Выход продукции и потери
Выход считают для определённого входного материала, ассортимента и стадии. Объём сырья, объём пилёных заготовок и объём готовых строганых изделий не совпадают. Часть древесины уходит в пропил, кромки, торцовку и удалённые участки. Сравнивать предприятия по одному проценту без одинаковых условий некорректно.
Условный пример: из 12 м³ учтённого сырья по принятой методике получено 6,6 м³ заданной продукции. Выход равен 6,6 / 12 × 100 = 55%. Это расчёт для условного маршрута, а не норматив для любого лесопильного производства. При другом ассортименте, качестве сырья и стадии готовности результат изменится.
Подробная логика разобрана в статье выход пиломатериалов. Для производственного анализа важно одинаково учитывать вход и выход. Если один показатель относится к сырой заготовке, а другой — к сухому готовому профилю, различие нельзя объяснять только эффективностью пиления.
Отходы и побочная продукция
Горбыль, обрезки, щепа и опилки имеют разное происхождение и возможное применение. Чистые остатки первичной обработки отличаются от отходов окрашенной или клееной продукции. Их нельзя автоматически объединять в одну категорию для сжигания, бытового использования или повторной переработки. Нужно учитывать состав и загрязнение.
Разделение потоков помогает сохранить пригодность побочной продукции и не смешивать её с материалами, имеющими ограничения. Решение о повторном использовании зависит от конкретной задачи. Об этом подробно сказано в статье отходы пиломатериалов. Экономия должна опираться на проверенное назначение, а не на идею использовать любой остаток любой ценой.
Для основной продукции учёт отходов помогает увидеть источник потерь. Если вырос объём торцовки, проверяют сырьё, длины и причины удаления. Если увеличился брак после строгания, анализируют подготовку и обработку. Общий показатель без разделения по операциям плохо помогает улучшать процесс: он сообщает о проблеме, но не показывает, где она возникла.
Склад и отгрузка
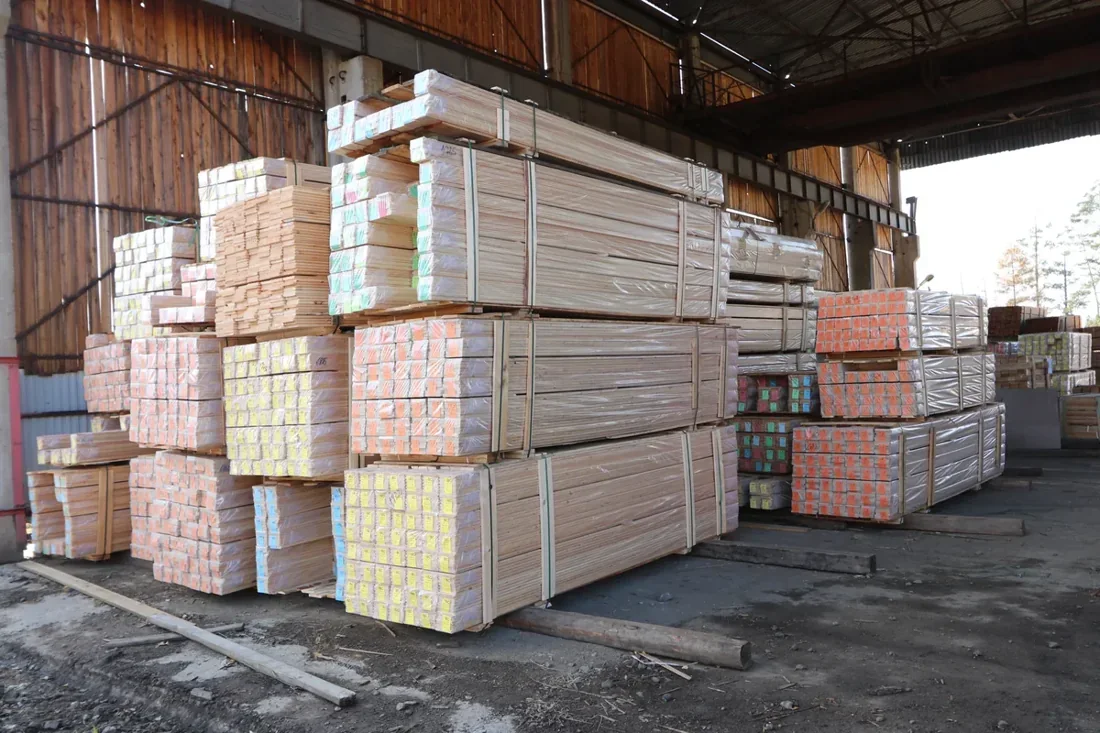
Готовые партии хранят с учётом влажности, покрытия и назначения. Сухой отделочный материал не должен повторно намокать рядом с открытым сырьём. Маркировку сохраняют до передачи заказчику. При сборке заказа проверяют не только число упаковок, но и позиции, длины, категории и комплектность. Сходные пачки могут содержать разные изделия.
Для доставки на объект в Москве и области заранее согласуют доступ машины, разгрузку и место хранения. Производственная готовность не защищает от повреждения при переносе и хранения на мокром грунте. Принимающая сторона должна понимать, что делать с материалом сразу после разгрузки. Подробные условия собраны в статье хранение пиломатериалов.
Если часть партии не соответствует заказу, её идентифицируют до использования. Фотографии упаковки, маркировки и измерений помогают сохранить факты. Нельзя без записи перемешивать спорные и принятые детали, а затем пытаться восстановить происхождение по памяти. Прослеживаемость делает возможной адресную замену вместо спора о всей поставке.
Что показывает хорошая организация производства
Вопросы и ответы
Какие этапы проходит доска от бревна до готовой отделки?
Для сухого профилированного изделия маршрут включает приёмку и сортировку брёвен, подготовку к распилу, распиловку, формирование кромок и длин, сортировку заготовок, сушку, контроль влажности, строгание или профилирование, окончательную сортировку и упаковку. Окраска добавляется отдельной операцией, если входит в заказ. Попросите изготовителя отметить, на какой стадии находится ваш материал: свежепилёная обрезная доска и готовая окрашенная облицовка — разные уровни готовности даже при похожем названии.
Почему заготовку сушат до точного профилирования?
При удалении влаги древесина меняет размеры, поэтому точный профиль получают из подготовленной заготовки. Производство сначала контролирует исходную влажность и сушит партию, затем проверяет результат и подаёт пригодные доски на обработку. Если снять точный размер с сырой заготовки, после усушки он изменится, а соединение может перестать совпадать. При заказе уточняйте не только наличие камеры, но и контроль влажности перед профилированием и после хранения готовой продукции.
Что должно входить в контроль параметров при производстве?
На входе фиксируют породу, размеры и качество сырья; после распила — размеры и дефекты заготовки; после сушки — влажность и возникшие деформации; после обработки — конечное сечение, профиль, поверхность и сорт. Перед упаковкой проверяют комплектность и маркировку. Попросите показать результаты контроля именно партии вашего заказа. Общая фотография измерительного прибора или станка не сообщает, какие детали фактически проверили и как поступили с отклонениями.
Современный станок гарантирует одинаковое качество всей партии?
Нет. Результат зависит также от состояния инструмента, настройки, влажности заготовки и проверки изделий в ходе работы. Запросите согласованный образец, допуски и порядок контроля: как проверяют первую деталь, как обнаруживают уход размера и как отделяют несоответствующий материал. При приёмке сравните несколько досок из разных пакетов. Повторяемость подтверждается совпадением деталей и документами контроля, а не только маркой оборудования на экскурсии.
Почему из кубометра бревна не получается кубометр готовой доски?
Часть объёма уходит в кору, горбыль, пропил и торцовку; дополнительные потери возникают при удалении дефектов, сушке и строгании. Попросите изготовителя указать, в каких единицах и на какой стадии считается объём: круглое сырьё, сырая заготовка или готовое изделие. Не сравнивайте эти цифры как одинаковую продукцию. Выход считают под конкретные размеры брёвен и карту распила; единого процента для всех пород, диаметров и заказов нет.
Производственный маршрут полезно оценивать целиком: от сырья до конкретной готовности поставки. Уточните конечное изделие, контрольные точки и документы партии до заказа. Тогда понятно, за какие операции вы платите, что уже подтверждено изготовителем и какие проверки ещё нужно выполнить на объекте.