 Дубовая Роща
Блок-хаус получают из деревянной заготовки, которой придают выпуклую лицевую поверхность и соединение шип-паз. Это облицовочная деталь, имитирующая рисунок бревенчатой стены, а не стеновое бревно. Качество готовой партии определяется всей цепочкой: отбором сырья, сушкой, подготовкой заготовок, настройкой обработки, сортировкой и упаковкой. Один ровный образец не показывает, как выполнены остальные этапы. Для заказчика в Москве и Московской области понимание производства помогает задавать проверяемые вопросы изготовителю. Здесь разбираем технологическую последовательность и контроль на предприятии. Подбор материала для своего объекта вынесен в статью как выбрать блок-хаус при покупке, а монтаж — в отдельные руководства блога.
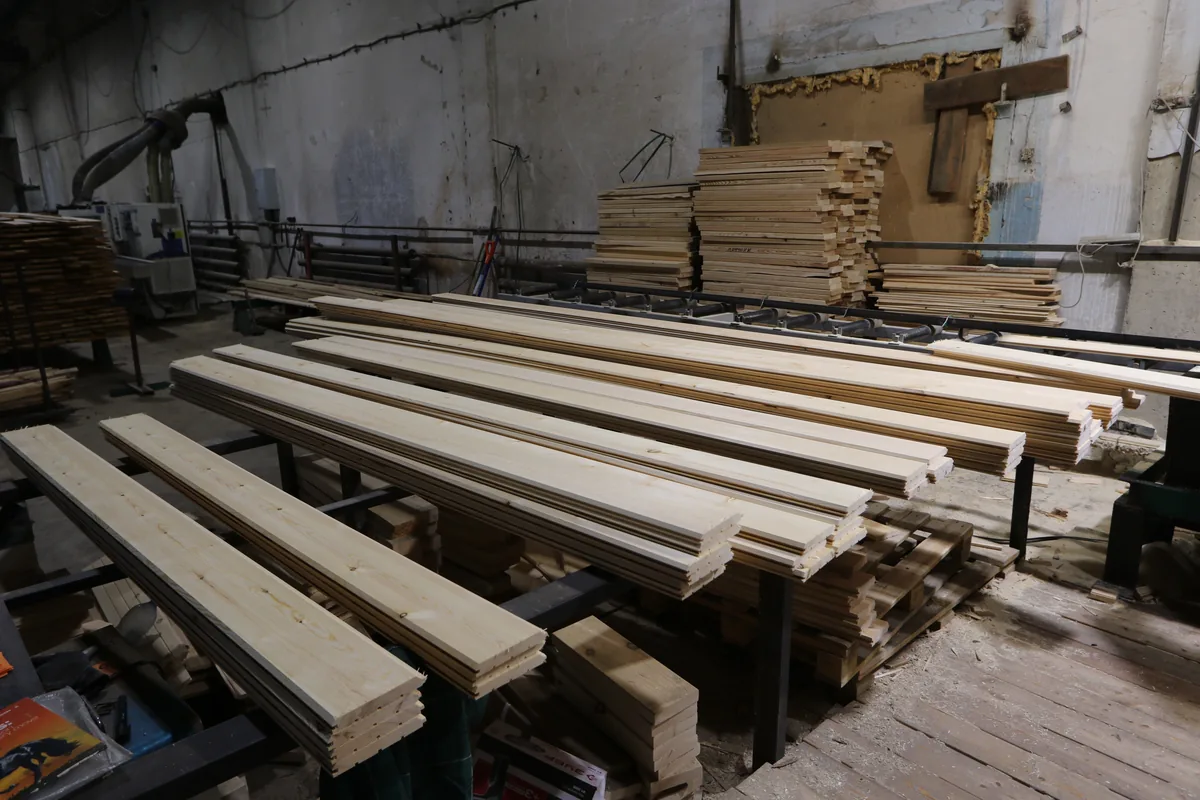
Сначала задают готовое изделие
Производство начинается с технического задания: порода, профиль, полная и рабочая ширина, толщина, длины, требования к влажности и качеству. Нужно определить, где будет использоваться облицовка и какое покрытие предусмотрено. Одинаково названный блок-хаус может иметь разную геометрию, поэтому одного коммерческого названия недостаточно для запуска партии. На чертеже указывают форму выпуклой поверхности, соединения и тыльных выборок. Рабочая ширина нужна для расчёта закрываемой площади, а общая — для описания полного профиля. Размеры шипа и паза должны обеспечивать предусмотренную сборку. Их нельзя назначать по внешнему сходству с чужой доской.
Пример согласования размера
Если общая ширина изделия 145 мм, а рабочая 135 мм, десять рядов закрывают по расчётной ширине 1,35 м, а не 1,45 м. Это условный пример, который показывает разницу параметров; фактические размеры берут с чертежа выбранного изделия. Для производства важно сохранить их повторяемость, для покупателя — правильно понимать количество. Отдельно согласуют полезную длину после торцевания и допустимые особенности поверхности. Если в заказе есть несколько длин, их отражают в ведомости, а не заменяют одним общим объёмом. Иначе предприятие может изготовить нужный кубометр, из которого не получится требуемый комплект для стены.
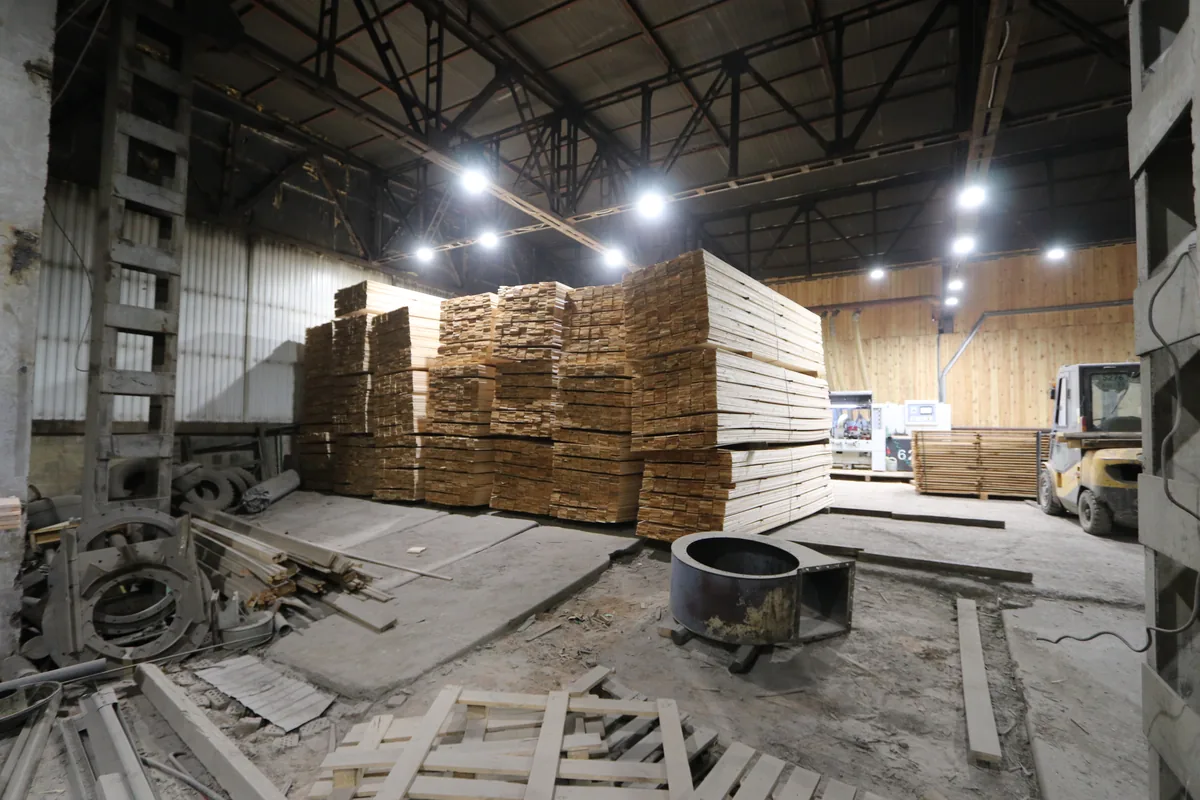
Отбор сырья и раскрой на заготовки
При отборе учитывают породу, размеры и состояние древесины, расположение сучков, трещин и других особенностей. У заготовки должен оставаться припуск для последующей обработки. Максимальная толщина в одном месте не доказывает, что по всей длине можно получить нужный профиль без недопустимого дефекта. Блок-хаус может изготавливаться из пилёной заготовки, полученной по принятой схеме раскроя. Не существует единственного обязательного маршрута «из каждого бревна ровно четыре панели». Выбор зависит от размеров сырья, оборудования и производственной задачи. Важно получить заготовку с характеристиками, достаточными для дальнейших операций.
Почему порода не заменяет контроль
Сосна, ель и лиственница различаются по обработке и внешнему виду, но название породы не гарантирует пригодность каждой доски. Ножи, подача, режим сушки и последующая отделка должны соответствовать материалу. Если предприятие меняет породу в партии, технологические условия и документы также должны оставаться определёнными. Нельзя исправить повреждённую заготовку одним увеличением глубины фрезерования, если после этого не остаётся требуемого сечения. Часть материала может перейти в другую допустимую позицию или более короткую деталь. Это решение учитывают в выходе продукции, а не скрывают внутри первоначального заказа.
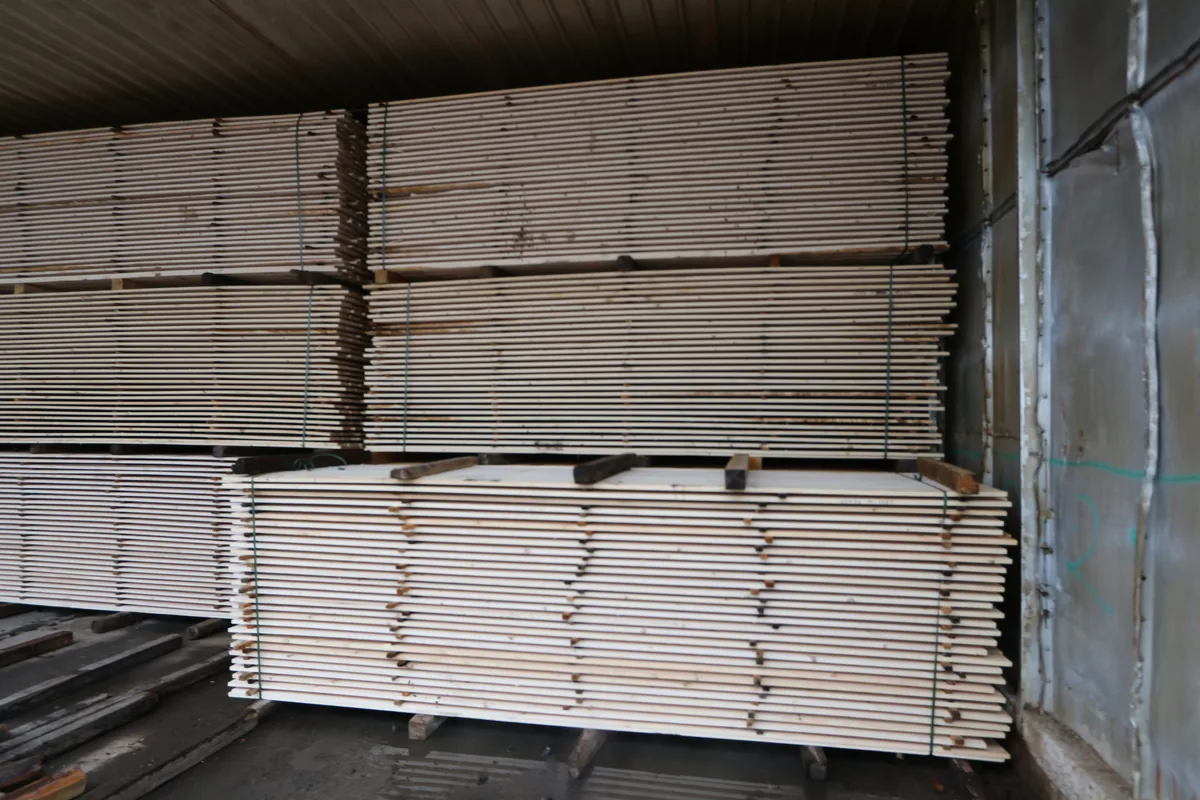
Сушка: контролируют состояние, а не красивое название камеры
Камерная сушка должна привести древесину к заданному состоянию с приемлемым разбросом и без недопустимых повреждений. Режим зависит от породы, толщины, исходной влажности и оборудования. Универсальную температуру и число часов для любого блок-хауса назначать неправильно. Производственная карта описывает конкретную партию и цель обработки. Профилирование и сушка — разные операции. Если доску прострогали, она не стала автоматически сухой. Если заготовку высушили, она ещё не стала готовым профилем. Эти свойства подтверждают отдельно, иначе в описании появляются взаимоисключающие формулировки и неопределённые ожидания.
Влажность связывают с будущими условиями
ГОСТ Р 59654-2021, пункт 4.9.7, связывает влажность профильных деталей с требуемой равновесной влажностью условий эксплуатации и отклонением среднего значения ±1%. Это не одна неизменная цифра для любого фасада и интерьера. Задание должно учитывать назначение изделия, а контроль — подтверждать состояние партии. Для определённой внутренней отделки в стабильном отапливаемом помещении рабочим ориентиром могут быть 8–10%. Этот ориентир не переносят автоматически на наружную облицовку. Если поставка и монтаж разделены хранением, влажность проверяют повторно: производственная сушка не предотвращает последующее намокание навсегда.
Выдержка после сушки
Переход к дальнейшим операциям должен учитывать состояние заготовок после камеры. Пункт 4.9.8 ГОСТ Р 59654-2021 предусматривает выдержку после сушки в пачках с разделением рядов и продолжительностью не менее трёх суток. Это производственный этап, а не обещание, что любые доставленные доски готовы к установке спустя три дня. Практически важно знать, завершён ли предусмотренный цикл и как контролировались его результаты. Недостаточно показать фотографию камеры. При выпуске партии должны оставаться записи, позволяющие связать состояние готового профиля с обработкой заготовок. Если обнаружено недопустимое отклонение, материал не следует передавать дальше только ради соблюдения графика отгрузки.
Что проверяют перед профилированием
Проверяют пригодность геометрии, состояние торцов, влажность и отсутствие недопустимых повреждений. Если часть заготовок заметно отличается от основной массы, её оценивают отдельно. Настройка станка не должна превращаться в способ скрыть проблему материала, которая проявится после установки. Подробнее различия методов раскрыты в статье естественная и камерная сушка пиломатериалов. Для производственной статьи важно именно место сушки в общей цепочке, а не самостоятельная инструкция управления сушильной камерой.
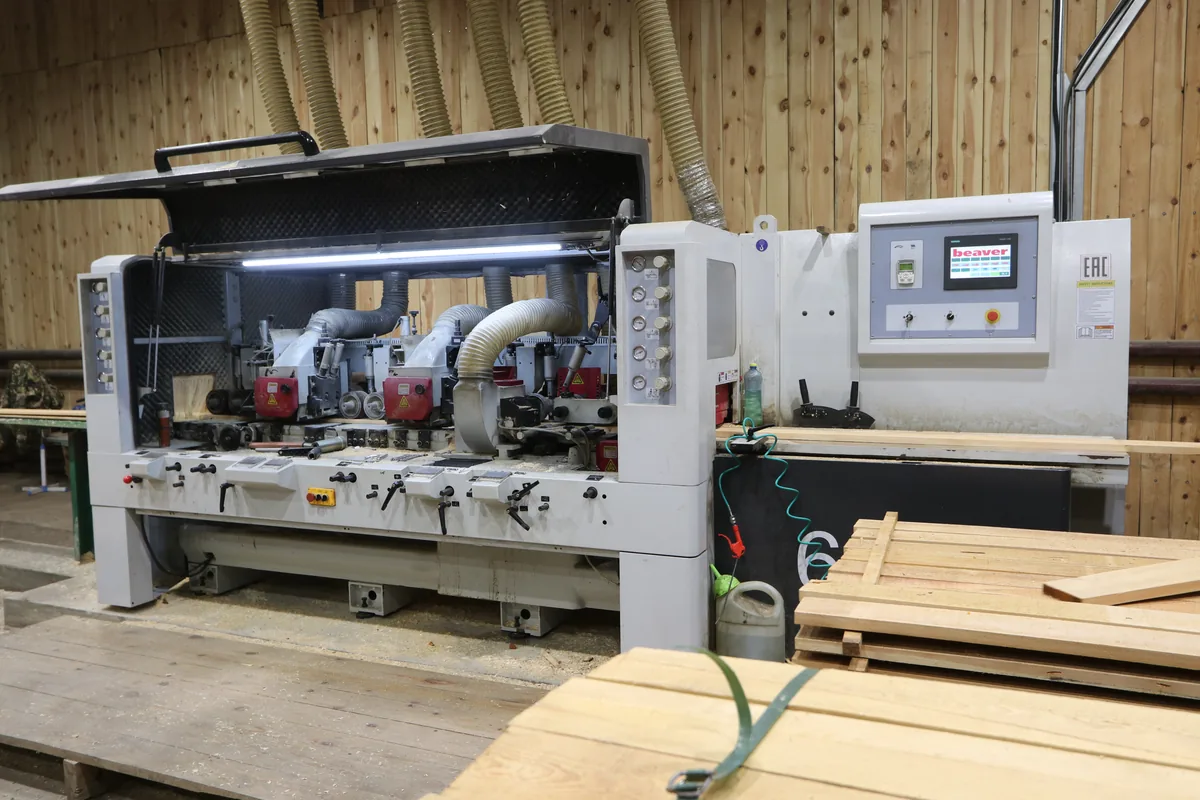
Профилирование лицевой стороны и соединения
Заготовке придают согласованную форму и размеры. Качество зависит от подготовленного материала, состояния инструмента и настройки оборудования. Нужно одновременно получить повторяемую геометрию, целые кромки и поверхность без недопустимых следов обработки. Увеличение скорости подачи само по себе не является признаком качественного или некачественного производства: оценивают результат конкретной технологии. На выпуклой поверхности заметны локальные вырывы, волна и повреждения возле сучков. В соединении важны размеры и отсутствие сколов. Красивую середину панели нельзя считать достаточной, если шип повреждён или паз не позволяет собрать предусмотренный стык.
Пробная сборка как контроль
Для внутренней производственной проверки удобно собрать несколько элементов из разных мест партии на контрольном участке. Это показывает повторяемость соединения и рабочую ширину. Количество и метод проверки устанавливаются принятой процедурой качества; произвольный образец не заменяет предусмотренную приёмку. Если элементы приходится соединять чрезмерным усилием, ищут причину: геометрию, повреждение, загрязнение или состояние материала. Ударное принуждение не доказывает исправность профиля. На объекте накопленная проблема может проявиться щелями, трещинами и трудной заменой отдельных панелей.
Тыльные выборки и реальные границы их функции
Тыльная сторона выполняется по чертежу изделия. Выборки могут входить в конструкцию профиля, но их наличие не гарантирует отсутствие коробления при любых условиях. Нельзя называть их универсальной заменой правильной влажности, крепления и устройства основания. Для фасада требуется предусмотренная система отвода воды и вентиляции. Несколько канавок на тыльной поверхности не создают её автоматически. Для интерьерной облицовки также важны подготовленное помещение и ровная подсистема. Производитель описывает изделие и условия применения, а монтажная система решает свои задачи отдельно.
Что покупатель вправе уточнить
Попросите чертёж с размерами и объяснение назначения конструктивных элементов. Сравните реальное сечение с документом. Если предлагается заменить профиль другим, проверьте рабочую ширину, совместимость крепления и оформление примыканий. Внешне похожая выпуклая поверхность ещё не означает полной взаимозаменяемости. Разницу блок-хауса и другого популярного профиля рассматривает статья блок-хаус или имитация бруса. В производстве каждый вариант должен иметь собственную определённую геометрию и не смешиваться в партии без согласования.
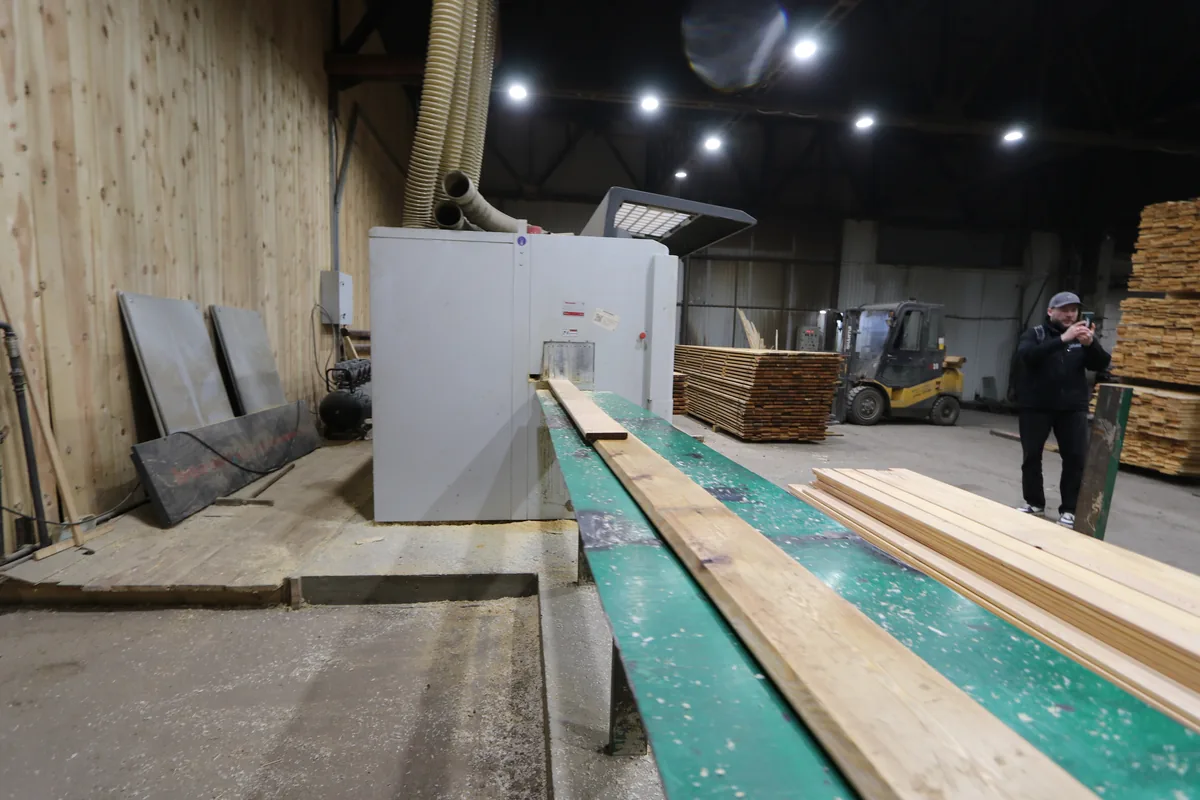
Строгание и шлифование не следует объединять
Строгание формирует размер и поверхность, а шлифование готовит её под выбранную отделку и устраняет предусмотренные следы обработки. После станка панель может потребовать дополнительной подготовки. Особенно внимательно обрабатывают выпуклую пласть: плоский инструмент способен неравномерно снимать материал с разных зон. Метод подготовки подбирают под профиль и покрытие. Если агрессивно пройти только выступающую середину, можно изменить форму и оставить необработанные участки по краям. Производственная операция должна сохранять согласованное сечение и обеспечивать одинаковый характер поверхности.
Не путайте зернистость и параметр шероховатости
Пункт 4.9.11 ГОСТ Р 59654-2021 задаёт показатели шероховатости в микрометрах, в том числе 120 мкм для соответствующей группы деталей и 200 мкм под непрозрачное покрытие. Это не указание использовать абразив P120 или P200. Номер абразива и измеряемый параметр поверхности описывают разные вещи. Конкретную последовательность абразивов определяют технологией изделия и покрытия. Контроль поверхности должен подтверждать результат, а не только факт прохождения через шлифовальный участок. Первичное распознавание следов обработки помогает статья дефекты обработки древесины.
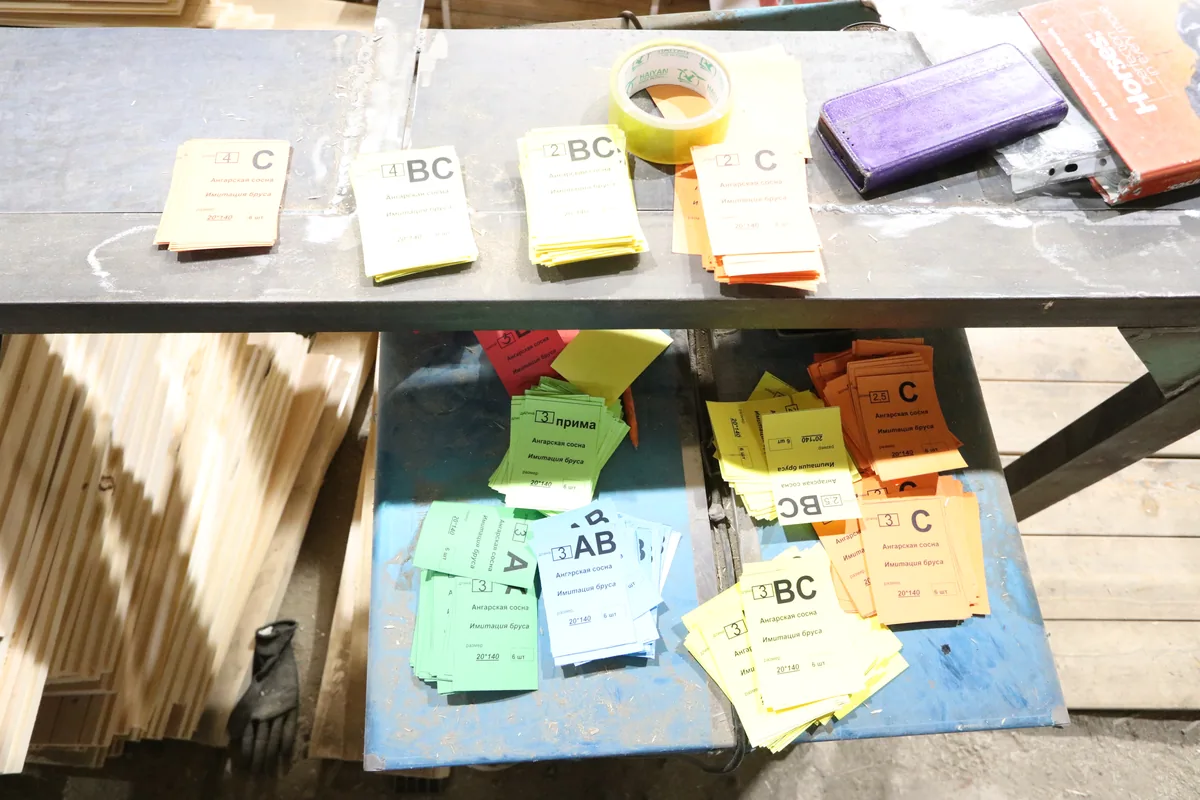
Сортировка после обработки
Сортировка учитывает готовое состояние изделия: видимые особенности, трещины, кромки и качество поверхности. Части, которые были скрыты в грубой заготовке, могут проявиться после фрезерования. Поэтому первоначального отбора сырья недостаточно для описания всей готовой партии. Коммерческие обозначения сортов необходимо связывать с документом изготовителя и согласованными требованиями. Нельзя обещать одинаковый тон каждой доски на основании высокого декоративного сорта. Естественный рисунок, плотность и впитывание способны различаться даже у пригодных элементов одной группы качества.
Как использовать короткие детали без подмены качества
Если дефект допускает удаление торцеванием, можно получить более короткую пригодную позицию. Она должна быть отражена в ведомости своей длиной. Нельзя включать её как полноценный шестиметровый элемент, если заказ требовал именно такую полезную длину. Производственная экономия не должна менять комплект незаметно для покупателя. Условный пример: из 100 заготовок нужную основную длину дали 82, ещё 12 после удаления дефектов стали короткими, 6 не подошли. Это три разные группы выхода. В отчёте их считают отдельно, иначе красивый общий процент не покажет, выполнен ли заказ на длинные панели.
Покраска: отдельная система после подготовки
Если предусмотрен заводской финиш, согласуют продукт, оттенок, подготовку, слои и обработку торцов. Покрытие не должно маскировать непригодную геометрию или разрушение. После обработки по длине открытые срезы должны получать защиту, предусмотренную системой и условиями дальнейшего применения. Выпуклая форма влияет на равномерность нанесения и визуальную оценку. На одном освещении пропуск может быть незаметен, а при боковом свете проявиться. Приёмку окрашенной поверхности проводят по согласованным условиям и образцу, сохраняя связь с партией покрытия и древесины.
До окраски партии согласуют подбор цвета на образце древесины.
Как согласовать ожидаемый вид
Образец должен быть выполнен на нужной породе и профиле с той же подготовкой. Фото на экране не заменяет физический выкрас. Для лессирующей системы полезны несколько элементов с разным исходным рисунком, чтобы увидеть допустимый диапазон, а не только идеальный фрагмент. Варианты систем можно предварительно сравнить в каталоге красок для древесины. Окончательный выбор зависит от назначения конкретного продукта. Подробная тема отделки вынесена в статью покраска блок-хауса.
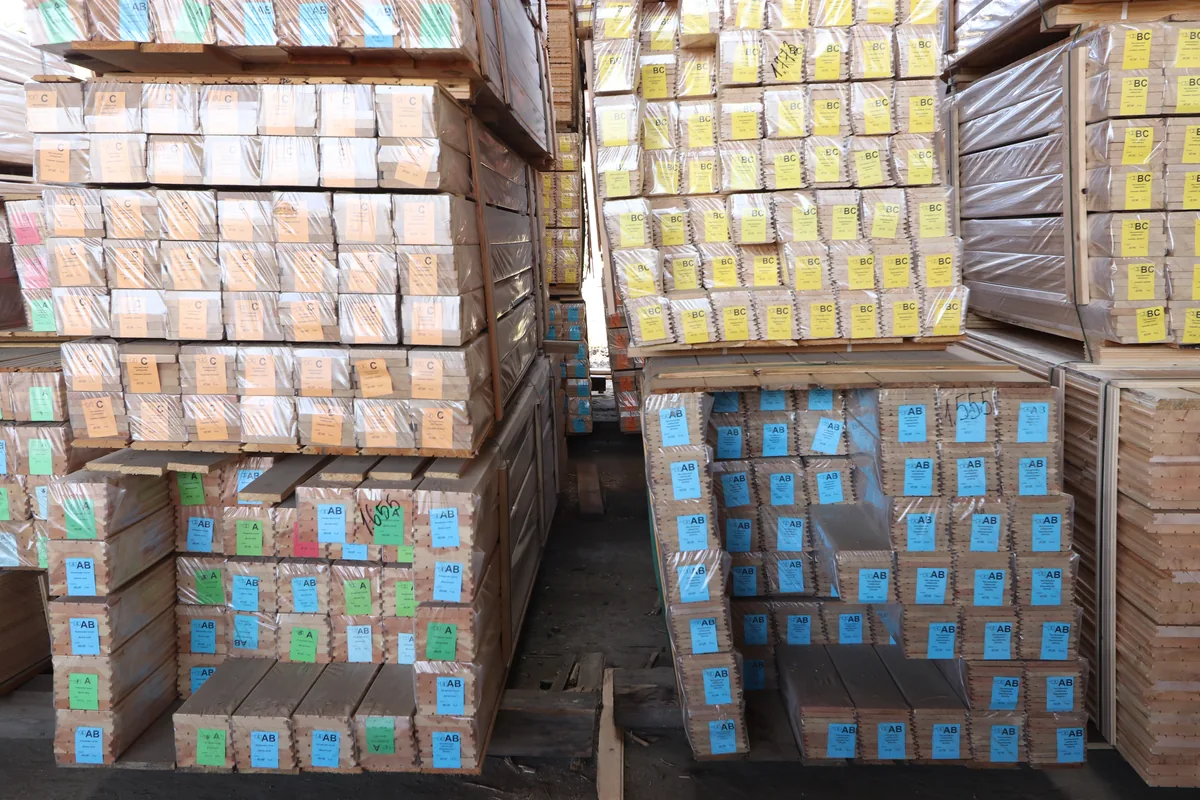
Упаковка и маркировка завершают производственный цикл
Готовая геометрия может быть повреждена при небрежной упаковке и перевозке. Пачка должна сохранять материал от предусмотренных транспортных воздействий, а маркировка — позволять определить изделие и партию. У окрашенной продукции учитывают состояние покрытия и ограничения по обращению. Пункт 5.1 ГОСТ Р 59654-2021 предусматривает приёмку деталей отделом технического контроля предприятия. Для заказчика полезно запросить документ, связывающий результат контроля с отгружаемой продукцией. Общее утверждение «всё проверено» без идентификации партии трудно использовать при разборе несоответствия.
Что проверить в сопровождающих сведениях
Нужны наименование, профиль, размеры, порода, согласованное качество, количество и сведения о покрытии, если оно есть. Полезно сохранить дату и маркировку пачки. Отдельно должны быть понятны условия хранения и монтажа, которые предприятие передаёт вместе с изделием. Если товар едет на объект с мокрыми процессами, заранее подготовьте подходящее место. Производственная приёмка не защищает от неправильного хранения после доставки. Практический порядок разобран в статье хранение пиломатериалов: организация склада.
Какие вопросы задавать изготовителю
Попросите показать маршрут партии: из какой заготовки получен профиль, как контролировалась влажность, предусмотрена ли выдержка после сушки, каким документом задана геометрия и как проверена пробная сборка. Для окрашенного материала дополнительно уточните подготовку и технологию покрытия. Вопросы должны относиться к вашему изделию, а не только к общему оснащению предприятия. После доставки сравните фактическую партию с согласованной спецификацией до распила и монтажа. Если обнаружена проблема, сохраните маркировку и исходные фотографии. Так происхождение дефекта можно обсуждать по документам и измерениям, а не по впечатлению от одной панели.
Если в заказ включают антисептирование древесины, его способ и совместимость с покрытием фиксируют отдельно.
Вопросы и ответы
Какие документы запросить у производителя блок-хауса?
Попросите спецификацию именно своей партии: порода, сорт, размеры и допуски профиля, рабочая ширина, диапазон влажности, допустимые пороки и порядок приёмки. Добавьте чертёж замка и правила хранения. Сверьте эти данные со счётом до оплаты. Одной надписи «премиум» или фотографии станка недостаточно: по ним нельзя проверить, соответствует ли поставка заказу.
Блок-хаус по ТУ хуже материала по ГОСТу?
Откройте оба документа и сравните измеримые требования: влажность, кривизну, размеры, сучки, трещины и состояние лицевой стороны. Если в предложении написано только «по ТУ», запросите сами требования или согласованную выписку для приёмки. Отсутствие понятного допуска — повод уточнить заказ до оплаты. Качество оценивайте по выполнению требований и фактической партии, а не по одной аббревиатуре.
Камерная сушка гарантирует, что блок-хаус не поведёт?
Нет. Проверьте влажность после доставки, осмотрите несколько досок из разных пачек и соберите пробный участок без принудительного стягивания. Приложите прямое правило, проверьте винт и совпадение замков. Если сухую доску намочили при перевозке или хранении, её состояние нужно оценить заново. Название способа сушки не отменяет контроля готового профиля и условий объекта.
Как проверить качество профилирования блок-хауса до монтажа?
Возьмите несколько досок из разных пачек и соедините шип-паз на ровных опорах. Панели должны собираться без ударов по тонкой кромке, иметь повторяемый шаг рядов и не оставлять случайных ступенек на лице. Измерьте толщину и рабочую ширину, сравните с допусками заказа. Доски с несовместимым замком отложите, сфотографируйте маркировку пачек и предъявите поставщику до распила.
Хорошая порода древесины заменяет проверку производства?
Нет. Даже у одной породы сравните влажность, геометрию, сортировку и качество обработки конкретной партии. Проверьте несколько соединений, осмотрите торцы и лицевую поверхность, сохраните этикетки. Происхождение сырья запишите в спецификации, если оно принципиально, но принимайте изделие по согласованным характеристикам. Географическое название не исправляет плохо высушенную или неверно профилированную доску.