 Дубовая Роща
Производство профилированного бруса связывает подготовку древесины, формирование сечения и обработку деталей под конкретную стеновую систему. Для цельного материала особенно важна согласованность влажности и окончательной геометрии: профиль, выполненный на заготовке в одном состоянии, будет работать после изменения размеров. Поэтому хороший результат нельзя свести к наличию четырёхстороннего станка.
Ниже разбираем маршрут цельного профилированного бруса от заготовки до маркированного комплекта. Плюсы и ограничения при выборе рассмотрены отдельно в статье профилированный брус: плюсы и минусы. Производство клееного материала имеет дополнительную цепочку ламелей, клея и прессования; оно раскрыто в материале производство клееного бруса.
Задание на производство
Перед выпуском определяют профиль, конечное сечение, длины, влажностное состояние и степень готовности. Можно поставить длинномерный материал без подготовленных углов, а можно изготовить детали домокомплекта с соединениями и маркировкой. Эти продукты требуют разного объёма данных. Для комплекта нужен согласованный проект, поскольку ошибки размеров переходят непосредственно в обработанные детали.
В документации разделяют поперечный профиль и продольную обработку. Шипы и пазы по длине бруса не описывают угловые чаши, отверстия и торцевые соединения. Каждая операция должна опираться на свою геометрию. Если заказчик меняет проём после запуска производства, это может повлиять на несколько деталей и требует проверки, а не простой замены одной цифры в ведомости.
Окончательное сечение указывают после обработки, а не по размеру исходной заготовки. Если в предложении фигурирует только номинал, уточняют способ учёта и контролируемые поверхности. Для стены важно, какая высота участвует в наборе венцов и какая толщина принята в проекте. Коммерческое обозначение само по себе не отвечает на эти вопросы.
Сырьё и заготовка
Для цельного бруса подбирают древесину, из которой можно получить заданную деталь с необходимыми припусками. Проверяют породу, размеры, состояние и особенности материала. Сечение будущего изделия ограничивает возможности исправления кривизны и удаления повреждённых участков. Если после обработки не остаётся требуемая геометрия, заготовка не подходит для этой позиции.
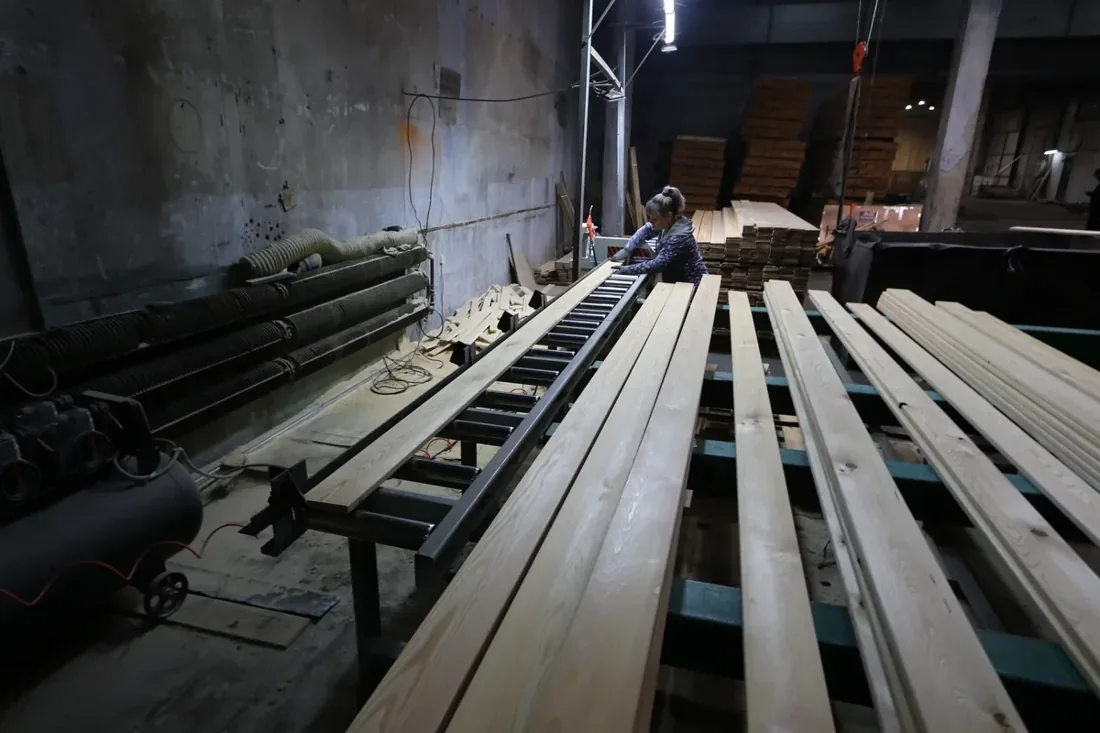
Распиловка формирует исходную заготовку, но не завершает выпуск стенового профиля. На этой стадии поверхность может быть пилёной, а размеры — рассчитанными на последующую обработку. Важно не путать такую заготовку с готовым товаром. Различие между пилёной и строганой стадиями разобрано в статье обрезной и строганый брус.
Положение особенностей оценивают относительно будущего профиля. Участок, допустимый на широкой пласти, может мешать формированию тонкой кромки соединения. Поэтому пригодность проверяют после обработки повторно. Исходная оценка сырья не должна механически переноситься на готовый брус без осмотра фактических рабочих поверхностей.
Влажностное состояние определяет маршрут
Цельный профилированный брус может поставляться в разных состояниях, и это должно быть прямо обозначено. Для высушенного изделия необходимо подтвердить результат, а не только факт пребывания в камере. Для материала естественной влажности нельзя обещать поведение сухого комплекта. Состояние древесины связано с дальнейшим изменением размеров и требованиями к сборке.
Влажность массивной детали неоднородна по сечению. Измерение доступного наружного слоя не всегда характеризует внутреннюю часть. Производитель должен использовать метод контроля, подходящий к задаче, и фиксировать критерий готовности. Если в договоре указан диапазон, нужно понимать, как и где он проверяется. Без этого одинаковое число может трактоваться по-разному.
Календарный срок сушки нельзя назначить только по названию породы. Влияют сечение, начальное состояние, оборудование и режим. Ускорение процесса не должно происходить ценой неприемлемого качества. Общие принципы вынесены в материал контроль сушки пиломатериалов; для конкретного бруса принимают отдельный производственный режим.
Почему нужно учитывать время после сушки
Между завершением сушки и профилированием материал хранится и перемещается. Если его снова намочили, исходная запись уже не описывает фактическое состояние перед обработкой. Поэтому контрольные точки связывают с операциями, а не только с датой выхода из камеры. При изменении условий требуется повторная проверка.
После окончательной обработки древесина также продолжает взаимодействовать с воздухом. Профиль не фиксирует её размеры навсегда. Производство обеспечивает согласованное состояние поставки, а дальнейшая логистика и монтаж должны его сохранять в допустимых пределах. Эта граница ответственности важна при анализе коробления после длительного хранения на объекте.
Подготовка базовых поверхностей
Перед окончательным формированием профиля заготовку подготавливают так, чтобы обработка опиралась на устойчивую геометрию. Конкретное сочетание операций зависит от линии. Важен контролируемый результат: поверхности и размеры должны позволять получить заданное сечение без случайных отклонений. Станок не исправляет автоматически любые особенности исходной заготовки.
Проверяют прямолинейность и наличие припуска. Если для исправления искривления нужно снять больше допустимого, деталь не следует выпускать под прежним размером. Возможна другая позиция или иное решение в рамках производства, но не скрытое уменьшение готового сечения. Заказчик должен получить именно согласованный продукт.
Качество инструмента и подачи влияет на поверхность, особенно возле сучков и при изменении направления волокон. Следы обработки оценивают по требованиям изделия. Для открытых стен декоративная сторона важна, но поверхности сопряжения проверяют по функции. Нельзя улучшить только видимую пласть и оставить соединение, которое не собирается.
Формирование продольного профиля
Профиль создаёт предусмотренное сопряжение соседних венцов. Чертёж должен определять геометрию выступов, пазов и участков уплотнения. Название формы не заменяет эти данные. Два профиля с похожим внешним видом могут отличаться рабочим положением и способом сборки, поэтому детали разных систем нельзя считать совместимыми по фотографии.
После наладки проверяют первые элементы и пробное сопряжение. Измеряют сечение по согласованным базам и оценивают профиль по длине. Одна удачная точка не подтверждает всю деталь. Если соединение требует непредусмотренной подрезки, нужно искать причину в геометрии и состоянии материала, а не сразу менять технологию на площадке.
Контроль продолжается в серии, особенно после смены инструмента и переналадки. При выявленном отклонении определяют границы затронутого выпуска. Это позволяет проверить конкретную часть партии. Без журналов и маркировки подозрение распространяется на весь комплект, даже если причина появилась только в определённый момент.
Угловые соединения и обработка под проект
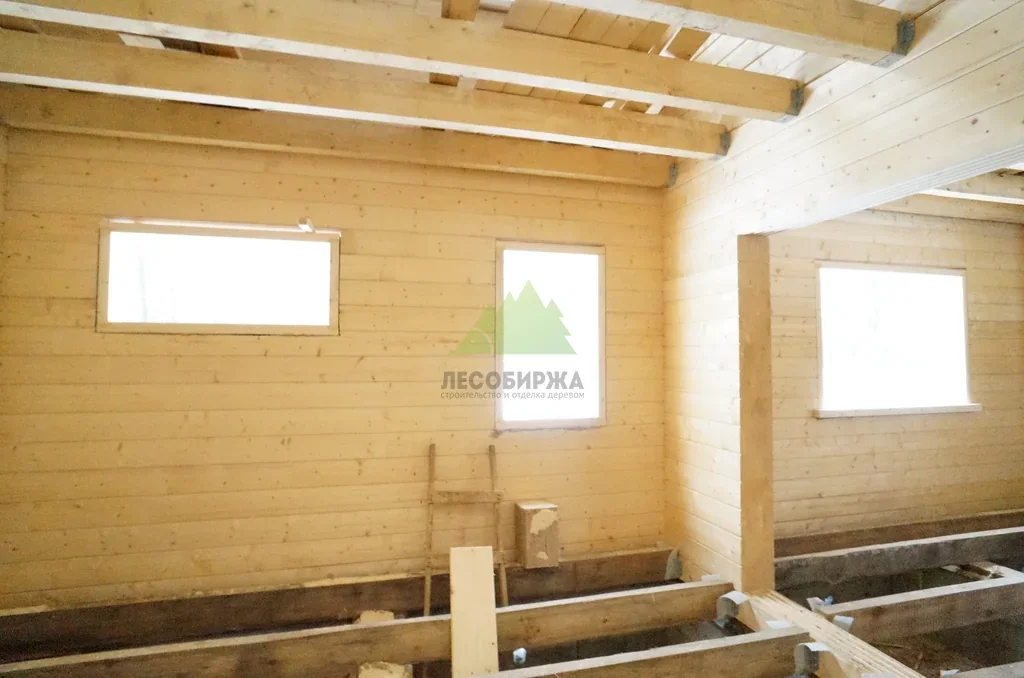
Угловые чаши и другие соединения выполняют по принятой стеновой системе. Они должны соответствовать проекту, ориентации детали и месту установки. Ошибка зеркальности или привязки может быть незаметна при осмотре отдельного элемента, но проявиться в сборке. Поэтому контроль включает связь геометрии с маркой детали, а не только качество поверхности.
Перед производственным раскроем проверяют актуальность чертежей. Устаревшая версия проекта способна дать идеально изготовленный, но неподходящий комплект. В документах нужен однозначный номер редакции и порядок согласования изменений. Это организационная часть производства, непосредственно влияющая на точность конечного результата.
Отверстия и выборки выполняют только по утверждённой схеме. Дополнительный проход для коммуникации не должен появляться по устной просьбе без проверки. Любое ослабление ответственного элемента оценивают в контексте проекта. Удобство обработки древесины не означает, что её можно произвольно изменять после расчёта конструкции.
Комплектность и маркировка
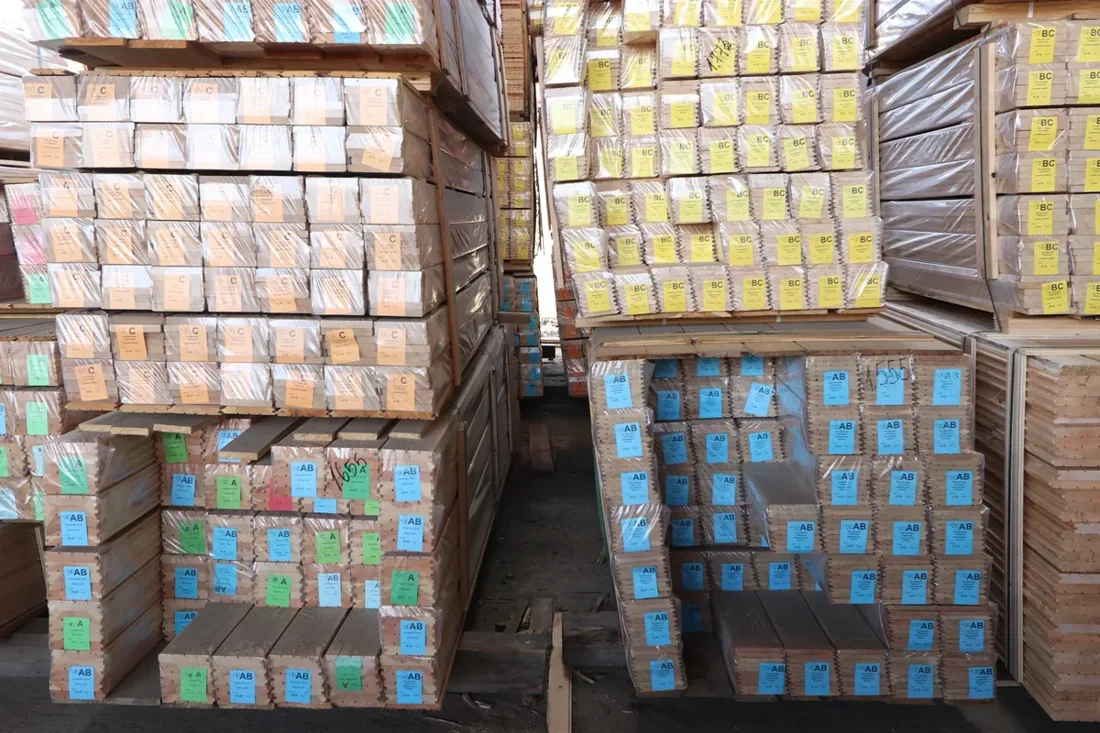
Каждую деталь связывают с ведомостью. Маркировка помогает определить положение, очередность и принадлежность к конкретному участку. На площадке это снижает количество поисков и случайных замен. Но марки должны быть читаемыми, а схема — доступной монтажникам. Список, который существует только у изготовителя, не решает задачу сборки.
Количество проверяют по деталям, а объём используют как дополнительную учётную характеристику. Если в комплекте не хватает одного ответственного элемента, лишний объём другой позиции не делает поставку полной. Поэтому в документе нужны марки, размеры и количество. При частичной отгрузке отдельно отмечают, что ещё не поставлено и когда требуется на объекте.
Порядок упаковки желательно согласовать с последовательностью сборки. Материал первого этапа не должен быть недоступен под всеми остальными пачками. Для тесного участка в Москве или области это особенно заметно: повторные перемещения требуют места и повышают риск повреждений. Организация поставки должна учитывать реальные условия площадки.
Контроль готовой поверхности
Осматривают видимые грани, профиль, торцы и обработанные соединения. Природные особенности различают с повреждениями обработки и транспорта. Для оценки нужны принятые технические условия, а не произвольное требование абсолютной однородности массива. Если стена останется открытой, критерии внешнего вида согласуют до изготовления.
Трещины оценивают по расположению и влиянию на функцию. Само слово «естественная» не освобождает от проверки, как и наличие любой трещины не означает автоматическую непригодность. Для ответственного элемента применяют требования документации и при необходимости инженерную оценку. Подробная терминология есть в статье пороки древесины.
При согласованной декоративной обработке сохраняют образец поверхности. Он показывает ожидаемый вид после всех включённых операций. Образец, дополнительно отшлифованный и окрашенный отдельно от серийного процесса, не должен выдаваться за стандартную готовность всей партии. В счёте нужно различать базовую обработку и дополнительные работы.
Что производство не может отменить
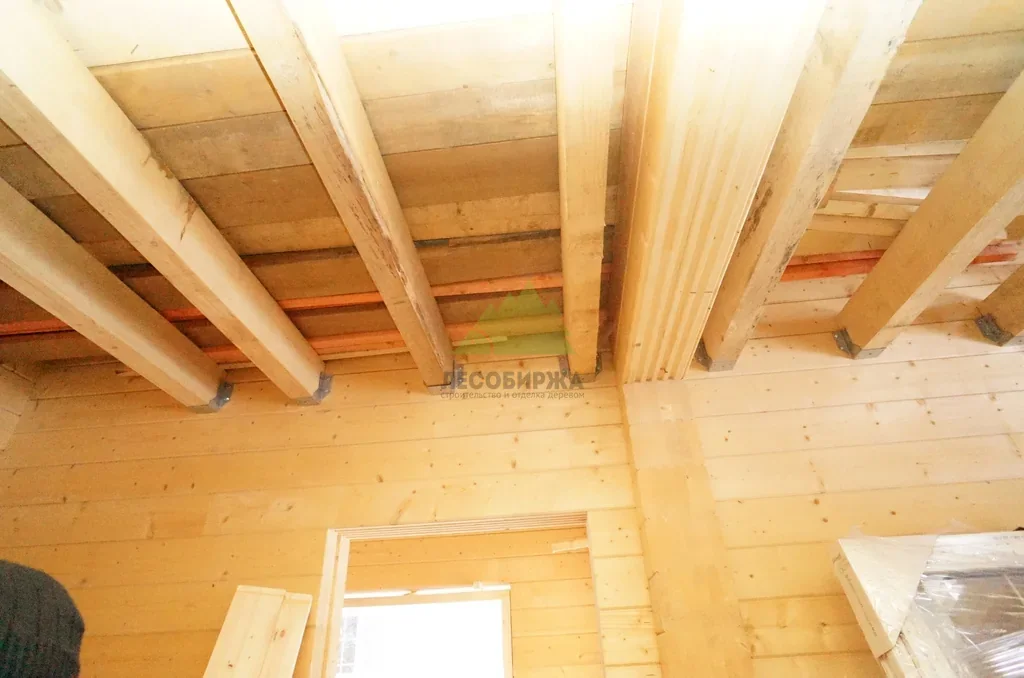
Даже точный профиль не устраняет усадку и сезонное движение цельной древесины. Поэтому окна, двери, отделка и инженерные системы требуют подходящих узлов. В базе знаний по фасадам на брусе и бревне предусмотрены решения со скользящими опорами, а для внутренней обшивки — отдельные схемы ID 189 и ID 190. Их смысл заключается в учёте движения основания, а не в исправлении плохо изготовленного профиля.
Заводская геометрия и монтажные компенсации решают разные задачи. Нельзя отказаться от предусмотренного подвижного узла, объясняя это точным станком. И наоборот, монтажный зазор не является оправданием неподходящих размеров детали. При приёмке нужно понимать, какое требование относится к изделию, а какое — к собранной конструкции.
Если снаружи планируется облицовка прямым планкеном из лиственницы, её подсистема рассматривается отдельно от стенового профиля. На фотографиях деревянных домов видимая доска может быть облицовкой, а не самим брусом. Поэтому внешний вид объекта не следует использовать как доказательство конкретной технологии изготовления стенового комплекта.
Защита перед отгрузкой
Поверхности защищают в соответствии с заданием и условиями перевозки. Если предусмотрено антисептирование древесины, указывают применённую систему и её совместимость с последующей отделкой. Такая обработка не превращает материал в нечувствительный к постоянному намоканию. Требования к хранению и конструктивной защите сохраняются.
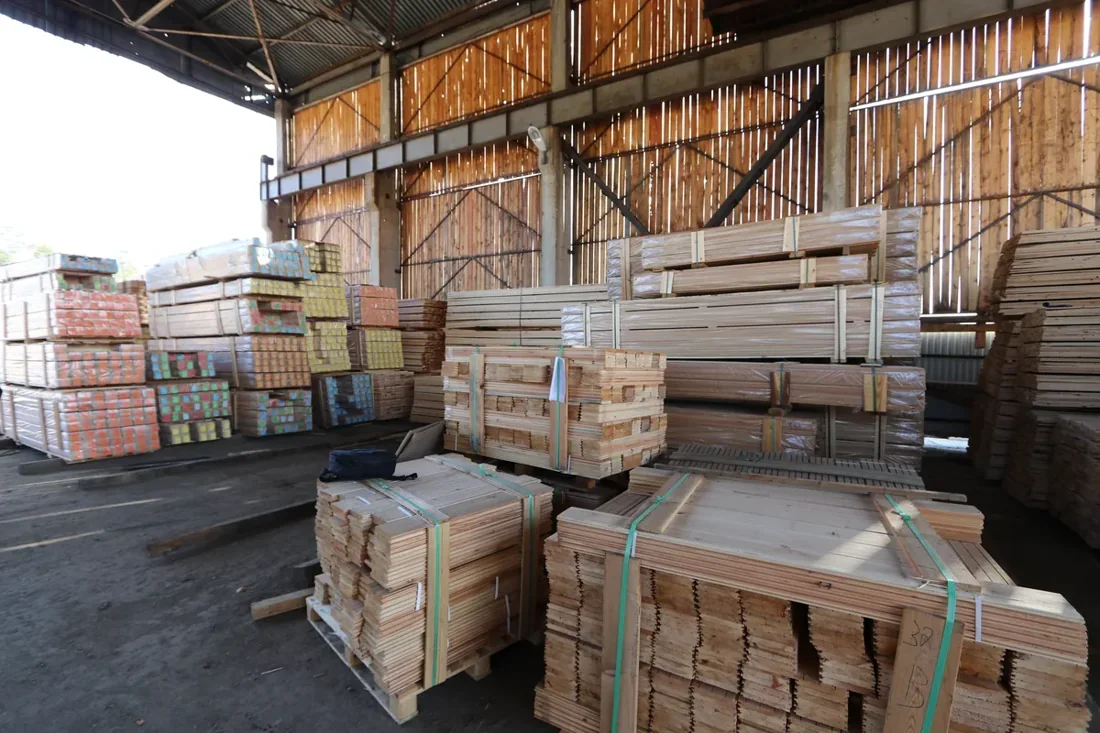
Упаковка должна защищать от загрязнения и повреждения, не создавая неподходящего режима для древесины. Особое внимание уделяют торцам, выступам профиля и местам строповки. После разгрузки проверяют целостность пачек и следы воды. Если упаковка повреждена, состояние материала оценивают до длительного хранения.
На объекте заранее готовят опоры и место, защищённое по инструкции поставщика. Нельзя оставлять комплект на земле и рассчитывать, что плёнка решит все проблемы. Основные принципы приведены в статье хранение пиломатериалов. Качество готовой детали может быть потеряно между заводом и началом сборки.
Как заказчику проверить готовность комплекта
Запросите ведомость деталей, чертежи принятой редакции, сведения о влажности, документ качества и правила хранения. Уточните, какие операции уже выполнены и какие остаются монтажникам. Если заявлена пробная сборка или дополнительный контроль, определите, что именно проверялось и каким документом это подтверждается. Общая фраза «комплект проверен» слишком широка.
Согласование проекта дома должно предшествовать окончательной обработке деталей. Размеры проёмов, лестничные решения и инженерные проходы влияют на комплект. Если проект меняется, изготовитель получает подтверждённую новую редакцию. Такой порядок уменьшает риск выпуска точной детали по уже неактуальному заданию.
При сравнении предложений учитывайте одинаковую готовность. Длинномерный профилированный брус и комплект с чашами, маркировкой и документацией не равны по объёму оставшихся работ. Сравнение только цены кубометра скрывает эту разницу. Полезнее оценить стоимость и сроки получения готовой коробки по одной и той же проектной схеме.
Вопросы о производстве
Можно ли сначала сделать профиль, а потом высушить материал?
Производственные маршруты различаются, но при изменении влажности меняется геометрия. Поэтому окончательное изделие должно пройти контроль в том состоянии, которое обещано заказчику. Нельзя предъявить точность сразу после фрезерования как доказательство той же точности после последующей сушки без повторной проверки.
Что важнее — станок или сырьё?
Они работают вместе с технологией и контролем. Точный станок не создаёт отсутствующий припуск и не удаляет скрытую проблему без изменения детали. Хорошая заготовка тоже может быть испорчена неправильной обработкой. Оценивайте всю цепочку и подтверждённые характеристики партии, а не один рекламный параметр производства.
Можно ли исправить несовпадение профилей на месте?
Иногда допустима согласованная доработка, но сначала определяют причину и влияние на сечение и соединение. Самостоятельно стачивать рабочие поверхности до выяснения не стоит. Если проблема серийная, нужно проверить всю затронутую группу деталей. Исправление должно сохранять проектные требования, а не просто позволять соединить два элемента.
Производство профилированного бруса даёт хороший результат, когда проект, состояние древесины, обработка и контроль связаны в одну последовательность. До заказа определите готовность комплекта и документы, после доставки проверьте маркировку и фактическое состояние. Это помогает отличить производственную точность от обещаний и подготовить материал к правильной сборке дома.